
Erfahrener Hersteller von Edelstahlbauteilen für die Auftragsfertigung

Warum Edelstahl wichtig ist
Anwendungsbereiche von Edelstahl


Duplex-Stähle
Duplex-Edelstähle sind hoch korrosionsbeständige und kaltverfestigende Legierungen. Sie enthalten typischerweise erhöhte Chromgehalte zwischen 18 % und 28 % sowie geringe bis mittlere Nickelgehalte zwischen 1,5 % und 8 %. Die bemerkenswerte Korrosionsbeständigkeit und die überlegenen mechanischen Eigenschaften von Duplex-Edelstählen beruhen auf ihrer chemischen Zusammensetzung und ihrer ausgewogenen Mikrostruktur, die etwa gleiche Volumenanteile von Ferrit und Austenit umfasst. Diese Duplex-Struktur verleiht den Duplex-Edelstählen Eigenschaften, die sowohl für austenitische als auch für ferritische Edelstähle typisch sind. Aufgrund ihrer Duplexstruktur sind Duplex-Edelstähle im Allgemeinen zäher als ferritische Edelstähle. In manchen Fällen kann die Festigkeit von Duplex-Edelstählen doppelt so hoch sein wie die von austenitischen Edelstählen.

Vorteile von Duplex-Stählen
Anwendungen von Duplex-Stählen


Verarbeitung von Duplex-Stählen
Schweißen von Duplex-Stählen

Qualitätskontrolle in der Edelstahlfertigung
Oberflächenbearbeitungen von Edelstahl
A – Mechanische Oberflächenbearbeitungen


Vergleich mechanischer Oberflächenbearbeitungen
B- Chemische Oberflächenbehandlungen


Vergleich chemischer Oberflächenbehandlungen

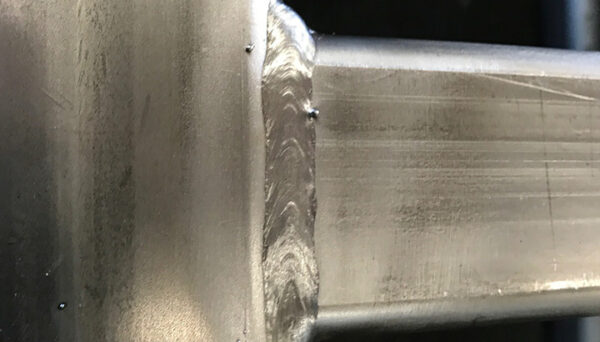

Fallstudien zur Edelstahlverarbeitung
Praktische Projekterfahrungen, Ursachen und Verbesserungen in der Werkstatt bei Novelty Structures
Fallstudie 1: Rätselhafte Rostflecken auf „sauberen“ Edelstahlbauteilen
Hintergrund
Bei der Modernisierung einer Betriebsanlage zeigten neue, von Novelty Structures gelieferte Edelstahlbauteile kurz nach dem Kontakt mit Feuchtigkeit deutlich sichtbare braune Rostflecken. Die Werkstoffzeugnisse bestätigten, dass die Teile aus dem vorgeschriebenen hochwertigen Edelstahl gefertigt waren. Eine Lieferung des falschen Werkstoffs konnte damit ausgeschlossen werden.
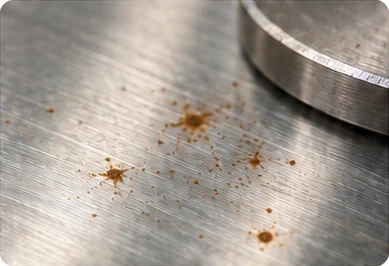
Oberflächenverunreinigung von Edelstahl
Analyse des Vorfalls und seiner Ursachen
Unsere Untersuchung der Werkstattabläufe ergab zwei Verunreinigungsquellen:
Plan für Korrekturmaßnahmen
| Problembereich | Grundursache | Umgesetzte Lösung |
|---|---|---|
| Werkzeugmanagement | Schleifscheiben und Drahtbürsten wurden für verschiedene Metalle eingesetzt. | Wir führten ausschließlich für Edelstahl bestimmte, farblich gekennzeichnete Schleifmittel ein. |
| Werkstattaufteilung und Lagerung | Fertige Teile wurden in der Nähe von Schleifbereichen für Kohlenstoffstahl gelagert. | Wir richteten getrennte Lagerbereiche für Edelstahl außerhalb des Funkenflugs ein und schrieben Schutzabdeckungen vor. |
| Qualitätskontrolle | Rostflecken wurden wegpoliert, ohne ihre Ursache zu prüfen. | Wir schrieben Kontrollen nach der Handhabung vor und klärten vor der Behandlung, ob die Flecken durch Verunreinigungen oder durch Korrosion des Edelstahls entstanden waren. |
Fallstudie 2: Nicht passende Geräteabdeckungen
Hintergrund
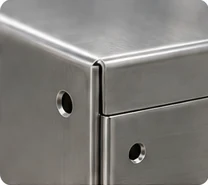
Ein Gerätehersteller wollte wiederkehrende Lackpflege und Korrosionsprobleme unter rauen Betriebsbedingungen vermeiden, indem er lackierte Gehäuseabdeckungen aus weichem Stahl durch Edelstahl 304 ersetzte. Bei Novelty Structures übernahmen wir die vorhandenen Laserschneidzeichnungen für die ebenen Bleche und die programmierten Einstellungen der Abkantpresse. Bei der Probemontage fluchteten die abgekanteten Ränder jedoch nicht mit den angrenzenden Teilen.
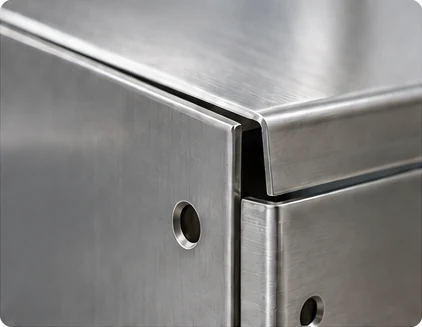
Passung der Geräteabdeckung
Die technische Herausforderung
Der Versuch zeigte, warum wir das unterschiedliche Biegeverhalten von Edelstahl und weichem Stahl berücksichtigen mussten:
Vorgehen bei der Umsetzung
Um die Passung zu korrigieren, führten wir ein Verfahren mit vier Schritten zur Prüfung und Anpassung der Einstellungen ein:
SCHRITT 1
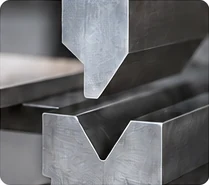
Werkzeugversuch
(Werkstoffgüte und Dicke testen)
SCHRITT 2
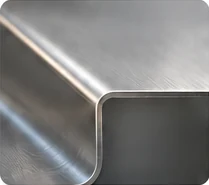
Geometrieprüfung
(Winkel und Radius messen)
SCHRITT 3
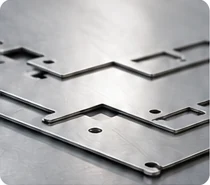
Anpassung der Abwicklung
(Ebenen Zuschnitt neu berechnen)
SCHRITT 4
Probemontage
(Gesamte Baugruppe prüfen)
Fallstudie 3: Verzogene Paneele für Nassreinigungsbereiche
Hintergrund
Für einen Lebensmittelproduktionsbetrieb ersetzte Novelty Structures Paneele für Nassreinigungsbereiche aus lackiertem Kohlenstoffstahl durch Edelstahl 304, um Hygiene und Korrosionsbeständigkeit zu verbessern. Die Paneele hatten angeschweißte Versteifungen und Befestigungswinkel. Wir verwendeten die bewährte Schweißfolge für Kohlenstoffstahl. Nach dem Schweißen waren die Edelstahlpaneele jedoch stark gewölbt und verzogen, sodass sie bei der Montage nicht plan auflagen.
Technische Analyse
Verhalten bei Wärmeeinwirkung: Austenitische Edelstähle, einschließlich 304, dehnen sich bei gleichem Temperaturanstieg etwa 50 % stärker aus als Kohlenstoffstahl und leiten Wärme langsamer ab.
Ursache des Paneelverzugs: Die Wärme blieb länger in der Nähe der Schweißnähte. Diese Bereiche dehnten sich aus und schrumpften beim Abkühlen wieder. Dadurch verzogen sich die Paneele.
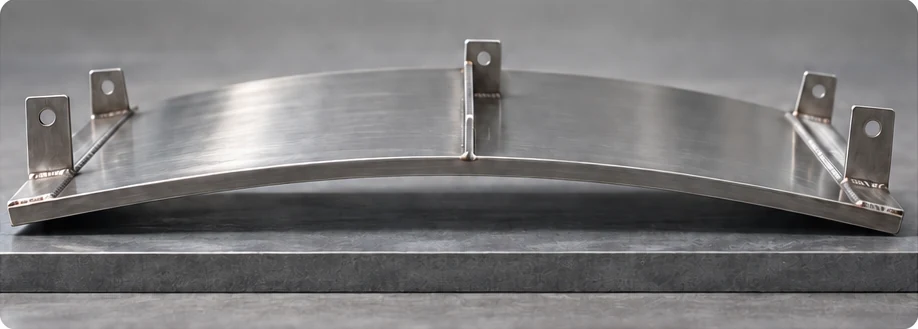
Verzug eines Paneels für Nassreinigungsbereiche
Standardarbeitsanweisung (SOP) und vorbeugende Kontrollen
Fallstudie 4: Eindeutige Spezifikationen zur Senkung der Nacharbeitskosten
Hintergrund
Bei Aufträgen zur Fertigung kundenspezifischer Edelstahlbauteile bei Novelty Structures hatten unklare Anforderungen zu Budgetüberschreitungen, Meinungsverschiedenheiten und Lieferverzögerungen geführt. Aufwendiges dekoratives Polieren war auf ganze Bauteile angewendet worden, einschließlich verdeckter tragender Bereiche. Gleichzeitig hatten dünne, nachgiebige Paneele die Werkstattprüfung bestanden, passten aber bei der Montage vor Ort nicht.
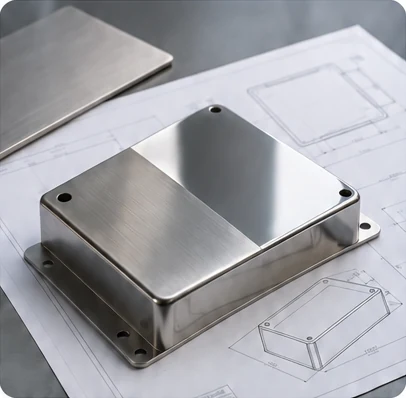
Oberflächenbeschaffenheit und Prüfung
Standardisiertes Fertigungsverfahren in 5 Punkten
Wir führten fünf eindeutige Spezifikationsanforderungen für alle künftigen Beschaffungszeichnungen ein:
| Spezifikationsregel | Häufiger Fehler | Standardisierte Anforderung |
|---|---|---|
| 1. Kennzeichnung der Oberflächenbereiche | Verdeckte tragende Teile auf Hochglanz polieren. | Wir kennzeichneten sichtbare, produktberührende und verdeckte Oberflächen eindeutig in den Zeichnungen. |
| 2. Kriterien für die Oberflächenbeschaffenheit | Unklare Begriffe wie „poliert“ oder „gereinigt“ verwenden. | Wir legten die Oberflächenrauheit (Ra), eine Passivierungsbehandlung nach der Fertigung zur Unterstützung der Korrosionsbeständigkeit sowie Prüfverfahren fest. |
| 3. Zugänglichkeit vor dem Zusammenbau | Innenliegende Verbindungen nach der Montage nicht mehr schweißen oder reinigen können. | Wir prüften die Zugänglichkeit vor dem Schließen der Baugruppen und vereinbarten Prüfungen in Zwischenstufen. |
| 4. Gespannter oder freier Zustand | Nachgiebige Teile im eingespannten Zustand messen. | Wir legten fest, ob Maße für frei stehende Teile oder für Teile in der vorgeschriebenen Einbaulage unter Haltekraft gelten. |
| 5. Referenzmuster | Schwankende Qualität bei Wiederholaufträgen. | Wir bewahrten das erste freigegebene Teil als Referenzmuster auf, zusammen mit Zeichnungsstand, Aufzeichnungen zur Oberflächenbeschaffenheit und Werkstoffzeugnissen. |
Wie können wir Ihnen weiterhelfen?
Edelstahlverarbeitung findet breite Anwendung in zahlreichen Branchen, und ihr Erfolg hängt von der sorgfältigen Auswahl der Auftragnehmer ab.
Novelty Structures bietet hochwertige Leistungen zur Fertigung von Edelstahlbauteilen, die auf anspruchsvolle industrielle Anforderungen zugeschnitten sind.
Kontaktieren Sie unser Team, um Ihre Anforderungen im Detail zu besprechen.
Häufige Fragen
Die Edelstahlfertigung bezieht sich auf den Prozess der Herstellung von Edelstahlkonstruktionen, -komponenten oder -produkten durch Schneiden, Biegen, Schweißen und Zusammenfügen verschiedener Edelstahlmaterialien. Sie wird häufig in Branchen wie dem Bauwesen, der Lebensmittelverarbeitung, der Luft- und Raumfahrt sowie der Automobilindustrie eingesetzt, da Edelstahl langlebig, korrosionsbeständig und ästhetisch ansprechend ist.
- Korrosionsbeständigkeit: Edelstahl ist deutlich widerstandsfähiger gegen Rost, Korrosion und Verfärbungen als andere Metalle wie Kohlenstoffstahl oder Aluminium.
- Nicht reaktiv: Er reagiert nicht mit Lebensmitteln, Getränken oder Chemikalien und ist daher ideal für die Medizin-, Lebensmittel- und Getränkeindustrie.
- Langlebig: Durch seine Haltbarkeit ist eine lange Lebensdauer ohne häufige Reparaturen oder Austausch gewährleistet.
- MIG-Schweißen (Metall-Inertgas-Schweißen): Schneller und leichter zu erlernen, wird das MIG-Schweißen häufig für dickere Edelstahlteile und in Umgebungen mit hoher Produktion eingesetzt. Es erfordert einen kontinuierlichen Drahtvorschub und verwendet ein Schutzgas.
- WIG-Schweißen (Wolfram-Inertgas-Schweißen): Bietet präzisere und sauberere Schweißnähte, wodurch es ideal für dünneren Edelstahl ist. Es erfordert mehr Geschick, bietet aber eine überragende Kontrolle, insbesondere für komplizierte oder hochwertige Anwendungen.
Ja, obwohl Edelstahl oft wegen seines natürlichen Aussehens verwendet wird, kann er zum zusätzlichen Schutz oder aus ästhetischen Gründen lackiert oder beschichtet werden. Gängige Beschichtungen sind:
- Pulverbeschichtung: Verleiht Farbe und erhöht die Haltbarkeit.
- PVD (Physical Vapor Deposition): Fügt dekorative Farben wie Gold, Schwarz oder Bronze hinzu, während die Haltbarkeit des Edelstahls erhalten bleibt.
- Epoxidharzbeschichtungen: Werden in rauen Umgebungen für zusätzlichen Korrosionsschutz eingesetzt.
Das hängt von der Art des Edelstahls ab:
- Austenitische Edelstähle (z.B. 304 und 316): Sind im geglühten Zustand typischerweise nicht magnetisch, können aber nach Kaltverformung leicht magnetisch werden.
- Ferritische und Martensitische Edelstähle (z.B. 430 und 410): Sind aufgrund ihres höheren Eisengehalts und ihrer Kristallstruktur magnetisch.
Einige Herausforderungen umfassen:
- Kaltverfestigung: Edelstahl neigt dazu, sich bei der Bearbeitung zu verhärten, was das Schneiden und Formen erschwert.
- Wärmeausdehnung: Aufgrund der hohen Wärmeausdehnung muss beim Schweißen besondere Sorgfalt aufgewendet werden, um ein Verziehen zu vermeiden.
- Korrosion während der Bearbeitung: Unsachgemäße Handhabung, wie der Einsatz kontaminierter Werkzeuge, kann Rostbildung oder Oberflächenschäden verursachen.
- Präzises Schweißen: Das Schweißen von Edelstahl erfordert eine genaue Temperaturkontrolle, um Überhitzung, Verfärbungen oder Materialschwächung zu vermeiden.
- Korrosionsbeständigkeit: Edelstahl ist im Allgemeinen korrosionsbeständiger als Aluminium.
- Festigkeit: Edelstahl ist stärker und haltbarer, aber auch schwerer.
- Gewicht: Aluminium ist leichter und daher ideal für Anwendungen, bei denen das Gewicht eine Rolle spielt.
- Kosten: Aluminium ist typischerweise kostengünstiger, kann aber im Laufe der Zeit mehr Wartung erfordern.
- Anwendungen: Aluminium wird häufig in Leichtbaustrukturen verwendet, während Edelstahl für Festigkeit, Haltbarkeit und hygienische Anforderungen bevorzugt wird.
- Kaltgewalzter Edelstahl: Bei Raumtemperatur gewalzt, hat er eine glatte Oberfläche, präzise Abmessungen und erhöhte Festigkeit. Er wird für Anwendungen verwendet, die enge Toleranzen und eine polierte Oberfläche erfordern
- Warmgewalzter Edelstahl: Bei hohen Temperaturen gewalzt, ist er leichter zu formen und kostengünstiger, hat aber eine rauere Oberfläche und weniger Präzision. Er wird oft für strukturelle oder hochbelastbare Anwendungen verwendet.
Um ein Verziehen zu verhindern:
- Richtige Schweißtechniken: Verwenden Sie eine kontrollierte Wärmezufuhr und schweißen Sie abwechselnd auf den gegenüberliegenden Seiten.
- Einspannen: Sichern Sie den rostfreien Stahl beim Schweißen oder Schneiden fest.
- Abkühlung: Lassen Sie das Material natürlich abkühlen oder wenden Sie kontrollierte Kühlmethoden an.
- Behandlungen zum Spannungsabbau: Nach der Herstellung können spannungsabbauende Verfahren dazu beitragen, die Restspannung zu minimieren.

Wissenszentrum