Edelstahlschweißen

Schweißer beim Rohrleitungsschweißen

Novelty Structures bietet hochwertige Edelstahlschweißleistungen, ausgeführt von zertifizierten Schweißern und unterstützt durch ein eigenes Qualitätsteam.

Edelstahlschweißen

Verständnis des Edelstahlschweißens

Das Schweißen von Edelstahl erfordert ein Verständnis sowohl des Schweißprozesses als auch der Reaktion des Stahls auf Wärme und mechanische Spannung. Die Schweißnaht muss nicht nur strukturell einwandfrei sein, sondern auch wesentliche Eigenschaften wie Festigkeit, Zähigkeit und Korrosionsbeständigkeit beibehalten.

Ein Hauptanliegen beim Schweißen von Edelstahl, im Gegensatz zu Kohlenstoffstahl, ist der Schutz des Chromgehalts vor Oxidation, um sicherzustellen, dass er wirksam gegen Korrosion bleibt und keine Oxide bildet, die die Schweißnaht schwächen könnten.
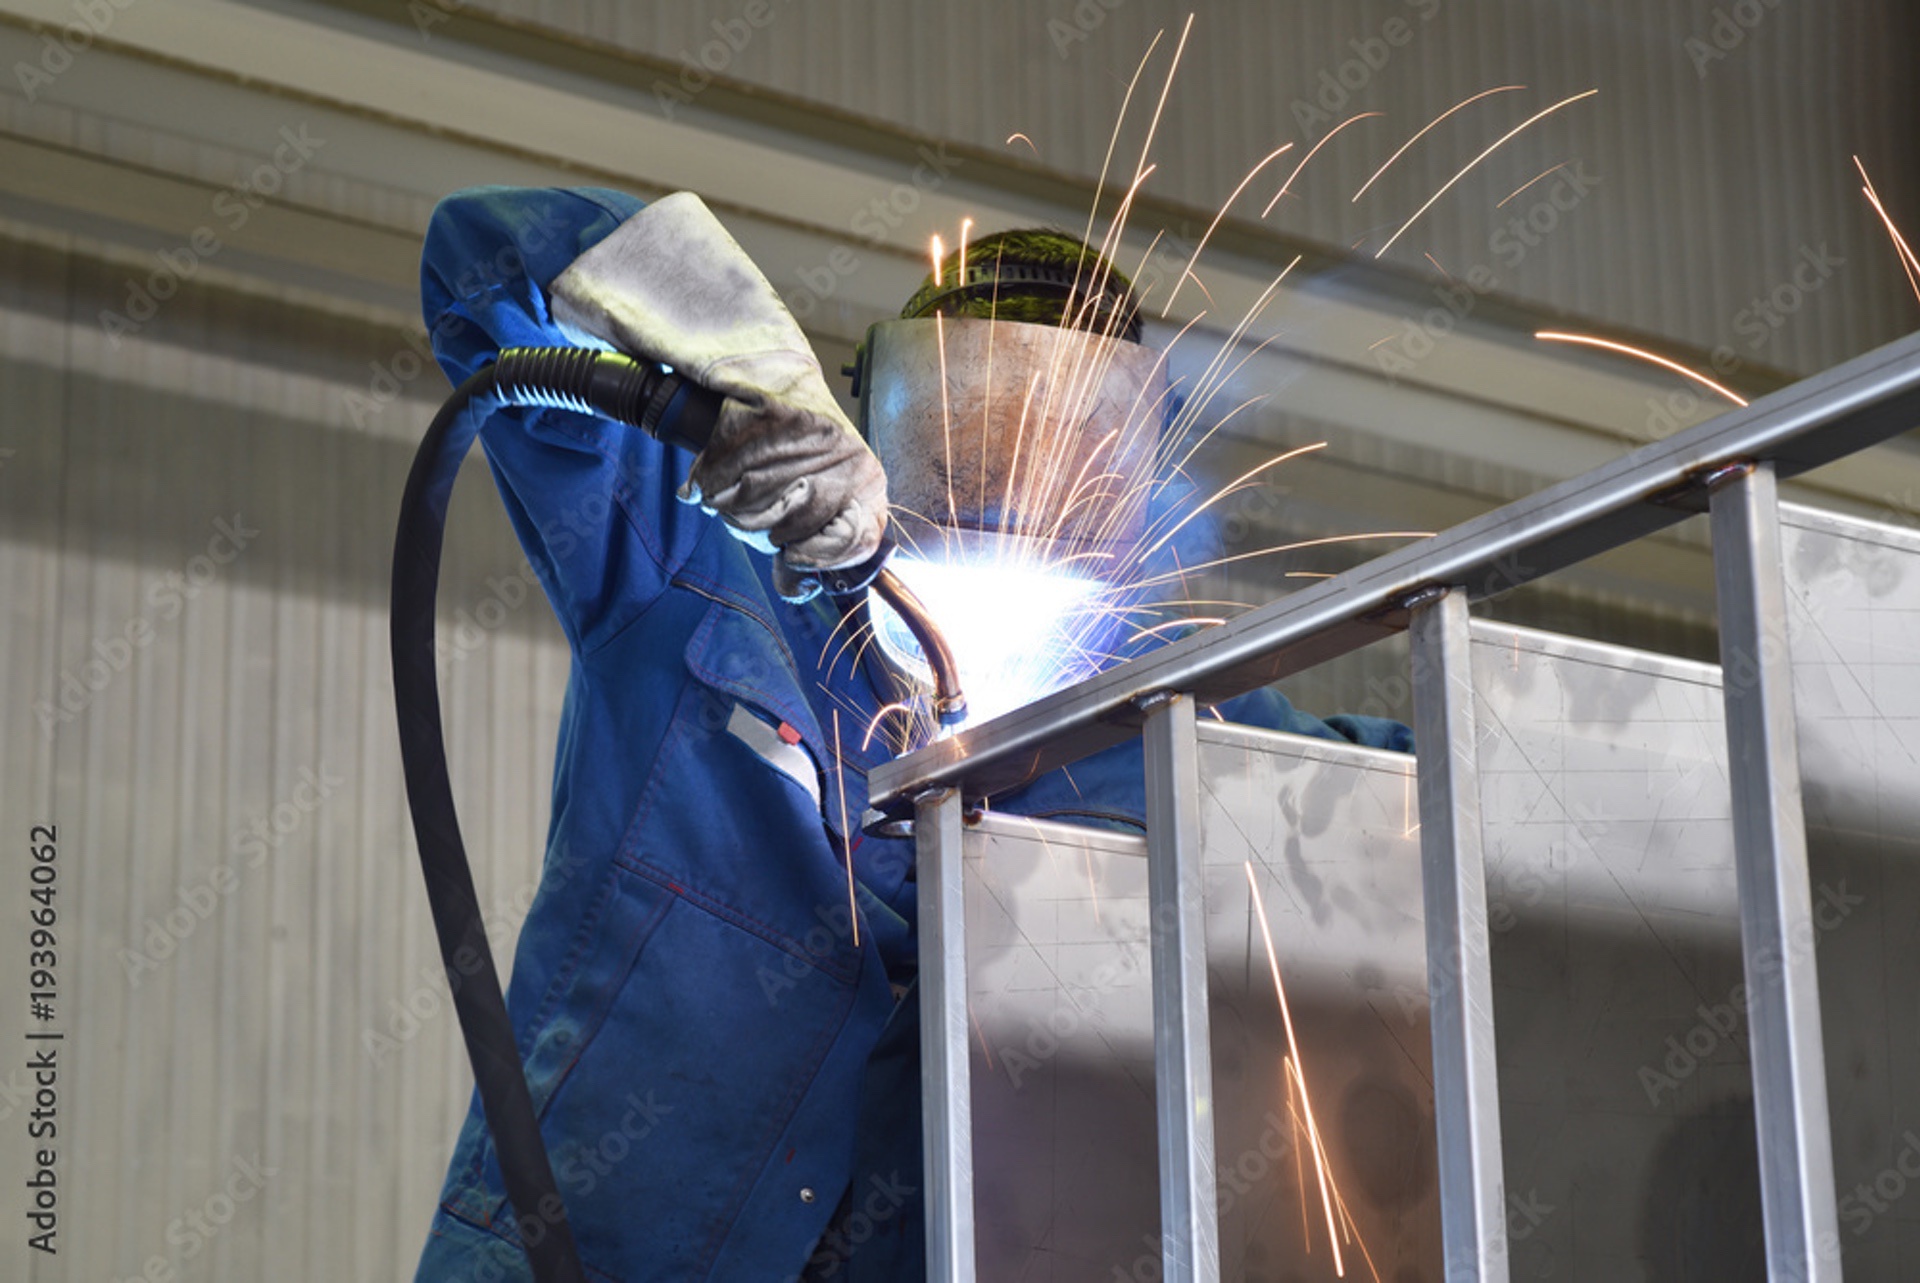
Schweißarbeiten in der Metallfertigung

Wichtige Überlegungen zum Schweißen von Edelstahlsorten

  • Thermische Eigenschaften: Geringe Wärmeleitfähigkeit und hohe Wärmeausdehnung können zu Eigenspannungen führen, was das Risiko von Heißrissen erhöht.
  • Chromoxidation: Erfordert Schutzgase, um Oxidation zu verhindern und die Korrosionsbeständigkeit zu erhalten. Oberflächenoxidation reduziert den Chromgehalt und mindert die Korrosionsbeständigkeit.
  • Heißrisse: Können während der Erstarrung aufgrund von Schwefelsegregation an Korngrenzen auftreten. Ferritstabilisierte Zusammensetzungen helfen, dies zu verhindern.
  • Mikrosegregation: Höherer Legierungsgehalt führt zu Mikrosegregation, die die Korrosionsbeständigkeit beeinträchtigt.
  • Oberflächenbehandlung: Schleifen nach dem Schweißen und Säurebeizen entfernen chromarme Oxide für Korrosionsbeständigkeit.
  • Typen: Zwei Typen – halbferritisch und stabilisiert-ferritisch.
  • Martensitische Umwandlung: Halbferritische Legierungen können teilweise in Martensit umgewandelt werden, was sie spröde macht. Stabilisierte ferritische Legierungen vermeiden dies mit Titan- oder Niob-Stabilisatoren.
  • Oxidationsschutz: Schutzgas verhindert Oxidation.
    Stabilisierte ferritische Legierungen sollten keinem Stickstoff ausgesetzt werden.
  • Versprödungsrisiko: Chrom- und molybdänlegierte Sorten können spröde Phasen bilden, wie σ und α‘.
  • Schweißen unverschweißbarer Legierungen: Einige halbferritische Legierungen (z. B. Legierung 430) sind aufgrund von Sprödigkeit generell nicht schweißbar.


  • Rissbildung in der Wärmeeinflusszone: Anfällig für Rissbildung aufgrund der martensitischen Umwandlung während des Abkühlens. Vorwärmen und Erwärmen zwischen den Schweißlagen helfen, dies zu mindern, insbesondere bei höherem Kohlenstoffgehalt.
  • Wärmebehandlung nach dem Schweißen: Eine abschließende Wärmebehandlung ist generell erforderlich, um optimale Eigenschaften zu erzielen.
  • Schweißzusatzwerkstoff: Austenitische Schweißzusatzwerkstoffe (z. B. 309L) können verwendet werden, wenn die mechanischen Anforderungen dies erlauben, um thermische Spannungen und das Rissrisiko zu reduzieren.


  • Ferritische Erstarrung: Duplex-Edelstähle erstarren ferritisch, was die Beständigkeit gegen Heißrisse erhöht.
  • Empfindlichkeit der Wärmeeinflusszone: Hoher Chrom- und Molybdängehalt erhöht die Anfälligkeit für die Bildung intermetallischer Phasen bei hohen Temperaturen, was die Zähigkeit und Korrosionsbeständigkeit beeinträchtigt. Minimieren Sie die Zeit in kritischen Temperaturbereichen (500-900 °C).
  • Stickstoff: Wesentliches Legierungselement; das Schweißen erfordert Schutzgas mit Stickstoff.
  • Wärmeausdehnung und Leitfähigkeit: Moderate Wärmeausdehnung und höhere Leitfähigkeit ermöglichen höhere Wärmezufuhr, aber übermäßige Hitze kann Versprödung oder intermetallische Phasen verursachen.


  • Abschirmung: Unerlässlich, um Oxidation zu verhindern und die Legierungszusammensetzung, insbesondere für Titan- und Aluminiumelemente, zu erhalten.
  • Abstimmung des Schweißzusatzwerkstoffs: Das Schweißzusatzmetall muss den Eigenschaften des Grundmetalls entsprechen, es sei denn, spezifische mechanische Eigenschaften sind nicht erforderlich.
  • Wärmebehandlung nach dem Schweißen: Lösungsglühen ist notwendig, um die Segregation bei der Schweißnaht-Erstarrung zu beheben.
  • Heißrisse: Einige austenitische PH-Sorten sind aufgrund hoher Titan- oder Aluminiumgehalte anfällig für Heißrisse.
  • Schlackenbildung: Hoher Legierungsgehalt kann zu schlackigen Schweißnähten führen, die sorgfältige Handhabung erfordern, um die Schweißqualität zu gewährleisten.


WIG-Schweißen von Edelstahl
Austenitisch Ferritisch Martensitisch Duplex PH-Stähle
Wärmeausdehnung Hoch, verursacht Eigenspannungen Niedrig Moderat Moderat Moderat
Anforderungen an Schutzgas Inerte Gase mit 3-5% Stickstoff Inert; stabilisierte ferritische Stähle vermeiden Stickstoffexposition Inert; sehr saubere Oberflächen erforderlich Inert mit Stickstoff, um die Legierungszusammensetzung zu erhalten Inert, vollständig abgeschirmt
Vorwärmen Normalerweise nicht erforderlich Halbferritische Stähle erfordern Glühen, um Martensit zu vermeiden 250-300°C bei höherem Kohlenstoffgehalt Begrenztes Vorwärmen; hohe Temperaturen vermeiden Für allgemeines Schweißen nicht erforderlich
Nachschweißbehandlung Kann Glühen zur Spannungsentlastung erfordern Stabilisierte ferritische Stähle vermeiden Martensit; minimale Wärmezufuhr Abschließende Wärmebehandlung erforderlich für vorgesehene Eigenschaften Lösungsglühen kann das Phasengleichgewicht wiederherstellen Erforderlich, um die Struktur zu homogenisieren
Edelstahlschweißen

Vergleich der zu schweißenden Metalle

  • Kohlenstoffstahl: Am einfachsten zu schweißen, kostengünstig, aber weniger korrosionsbeständig.

  • Edelstahl: Herausfordernd aufgrund der Wärmesteuerung, bietet jedoch hervorragende Festigkeit und Korrosionsbeständigkeit.

  • Aluminium: Erfordert erhebliche Fähigkeiten und Vorbereitung, ist jedoch leicht und sehr korrosionsbeständig.

Edelstahl-Schweißverbindungen

Stumpfschweißen

  • Bei einem Stumpfstoß liegen zwei Metallteile zum Schweißen nebeneinander. Eine vorherige Kantenvorbereitung ist für ein hochwertiges Schweißergebnis entscheidend.
  • Die Stumpfnaht lässt sich vergleichsweise leichter herstellen als andere Verbindungen und hält Beanspruchungen besser stand.
  • Sie ist die häufigste Schweißverbindung bei der Fertigung von Konstruktionen.

Eckschweißen

  • Eckverbindungen sind sehr ähnlich wie T-Verbindungen.
  • Der Hauptunterschied liegt in der Positionierung des Metalls.
  • Bei der T-Verbindung ist ein Metall in der Mitte des anderen positioniert, während bei Eckverbindungen die Werkstücke in der Ecke zusammentreffen und eine „L“-Form bilden.

T-Schweißen

  • T-Schweißverbindungen entstehen, wenn zwei Metallteile in einem Winkel von 90° aufeinandertreffen.
  • Dies führt dazu, dass die Kanten in der Mitte einer Komponente in einer „T“-Form zusammenkommen.
  • T-Verbindungen sind auch eine Art von Kehlnaht.
Stahlschweißer bei der Arbeit

Überlappungsschweißen

  • Eine Überlappungsverbindung bezieht sich auf eine Verbindung, bei der ein Teil auf das andere überlappt.
  • Das Schweißen zwischen den beiden Teilen erfolgt durch eine Kehlnaht.
  • Der Hauptnachteil der Überlappungsverbindung ist, dass einige Bereiche unter dem Schweißbad anfällig für Rost sind.

Kantenschweißen

  • Kantenschweißverbindungen dienen zum Verbinden parallel zueinander angeordneter Teile.
  • Sie werden häufig beim Schweißen von Blechen eingesetzt.
  • Sie ergeben eine sauberere und glattere Nahtoberfläche als Stumpfverbindungen.
Stahlschweißarbeiten

Arten des Edelstahlschweißens

WIG-Schweißen
WIG-Schweißen ist eine präzise Methode, die häufig für Edelstahl verwendet wird, insbesondere für dünne Abschnitte oder hochwertige Oberflächen. Es verwendet eine nicht abschmelzende Wolframelektrode und ein Inertgas (wie Argon), um die Schweißnaht vor Verunreinigungen zu schützen. Diese Methode erzeugt saubere, starke Schweißnähte mit minimaler Spritzerbildung, was sie ideal für Anwendungen macht, die ästhetische Ansprüche oder hohe Reinheit erfordern.

MIG-Schweißen
MIG-Schweißen ist eine schnellere und effizientere Methode zum Schweißen von rostfreiem Stahl, die sich für dickere Materialien oder längere Schweißnähte eignet. Dabei werden eine abschmelzende Drahtelektrode und ein inertes Schutzgas zum Schutz des Schweißbades verwendet. Es ist zwar weniger präzise als das WIG-Schweißen, wird aber aufgrund seiner Schnelligkeit und einfachen Anwendung in der Industrie häufig eingesetzt.

Lichtbogenhandschweißen
SMAW oder Lichtbogenhandschweißen ist eine vielseitige und mobil einsetzbare Methode zum Schweißen von Edelstahl, die häufig bei Reparaturen vor Ort oder im Bau verwendet wird. Es verwendet eine abschmelzende Elektrode, die mit Flussmittel beschichtet ist, um die Schweißnaht vor Verunreinigungen zu schützen. Obwohl es mehr Spritzer erzeugt und mehr Nachreinigung erfordert als WIG oder MIG, ist es effektiv für dickere Materialien und anspruchsvolle Umgebungen.

Lichtbogenschweißen mit Fülldraht (FCAW)
Das FCAW-Schweißen ähnelt dem MIG-Schweißen, verwendet aber einen mit Flussmittel gefüllten Fülldraht und ist daher für den Einsatz im Freien oder bei Wind geeignet. Es wird häufig zum Schweißen dickerer Edelstahlprofile in der Industrie verwendet. Das Flussmittel sorgt für zusätzliche Abschirmung, wodurch der Bedarf an externem Gas reduziert wird, erfordert aber möglicherweise mehr Reinigungsarbeiten nach dem Schweißen.

Schweißen und Fertigung von Edelstahlbauteilen

Qualitätsprüfungen für Edelstahlschweißen

Vorteile:

  • Einfach, schnell und kostengünstig.
  • Erfordert keine spezialisierte Ausrüstung.
  • Kann Oberflächenfehler wie Risse, Porosität, Einbrandkerben und Überlappungen erkennen.

Nachteile:

  • Kann keine unter der Oberfläche liegenden Fehler erkennen.
  • Erfordert eine qualifizierte Person für korrekte Bewertungen.
  • Kann den Umfang eines Fehlers nicht quantifizieren.

Vorteile:

  • Erkennt Oberflächen- und oberflächennahe Fehler.
  • Schnell und relativ kostengünstig.
  • Tragbare und einfache Ausrüstung.
  • Funktioniert gut bei ferromagnetischen Materialien.

Nachteile:

  • Beschränkt auf ferromagnetische Materialien (z. B. Stahl, Eisen).
  • Kann tief liegende Fehler nicht erkennen.
  • Oberflächenvorbereitung erforderlich für effektive Ergebnisse.
  • Erfordert die Bewertung durch einen qualifizierten Bediener.

Vorteile:

  • Erkennt Oberflächenfehler auf jedem nicht-porösen Material (Metalle, Kunststoffe, Keramiken).
  • Kostengünstig und einfach durchzuführen.
  • Sehr tragbar.

Nachteile:

  • Beschränkt auf Oberflächenfehler; kann keine unter der Oberfläche liegenden Fehler erkennen.
  • Erfordert eine gründliche Reinigung vor und nach der Prüfung.
  • Nicht geeignet für poröse Materialien.
  • Hängt von der korrekten Anwendung des Farbstoffs und der Inspektion unter geeigneter Beleuchtung ab.

Vorteile:

  • Kann interne Fehler erkennen (z. B. Risse, Porosität, Einschlüsse).
  • Bietet eine dauerhafte Aufzeichnung (Film oder digitales Bild).
  • Effektiv für komplexe Schweißgeometrien.

Nachteile:

  • Teuer und erfordert spezialisierte Ausrüstung.
  • Beinhaltet Gesundheits- und Sicherheitsrisiken aufgrund von Strahlenexposition.
  • Erfordert qualifiziertes Personal zur Interpretation der Bilder.
  • Nicht effektiv für sehr dicke Materialien ohne erhöhte Strahlungsleistung.

Vorteile:

  • Sehr genau beim Erkennen von unter der Oberfläche liegenden Fehlern.
  • Liefert präzise Informationen über Ort, Größe und Form von Fehlern.
  • Kann bei dicken Materialien verwendet werden.
  • Tragbare Ausrüstung.

Nachteile:

  • Erfordert qualifizierte Bediener, um die Ergebnisse genau zu interpretieren.
  • Schwierig bei sehr dünnen Materialien oder rauen Oberflächen anzuwenden.
  • Eingeschränkte Wirksamkeit bei unregelmäßig geformten Schweißnähten oder grobkörnigen Materialien wie Gusseisen.

Vorteile:

  • Sehr effektiv beim Erkennen von Lecks in versiegelten oder unter Druck stehenden Systemen.
  • Methoden wie die Helium-Dichtheitsprüfung sind extrem empfindlich.
  • Kann auch kleine Lecks identifizieren.

Nachteile:

  • Einige Methoden erfordern teure Ausrüstung (z. B. Helium-Leckerkennung).
  • Zeitaufwändig für große Systeme.
  • Oberflächenvorbereitung oder Druckbeaufschlagung können erforderlich sein.
  • Kann den genauen Ort des Fehlers ohne zusätzliche Inspektion nicht identifizieren.
Edelstahlschweißen

Häufige Schweißnahtfehler

  • Porosität: Verursacht durch Verunreinigungen, schlechte Gasabschirmung oder Feuchtigkeit, was zu kleinen Löchern in der Schweißnaht führt.

  • Rissbildung: Häufig aufgrund unzureichender Wärmekontrolle, falschem Schweißzusatzwerkstoff oder Eigenspannungen.

  • Verfärbung: Resultiert aus Oxidation oder Überhitzung, was auf eine beeinträchtigte Passivschicht hinweist.

  • Bindefehler: Verursacht durch unsachgemäße Schweißtechnik oder unzureichende Wärmezufuhr.

  • Verzug: Tritt aufgrund übermäßiger Wärmezufuhr oder Nichtbeachtung der Wärmeausdehnung auf.

  • Karbid-Ausscheidung: Verursacht durch Überhitzung, was die Korrosionsbeständigkeit in der Wärmeeinflusszone (WEZ) reduziert.

Qualitätskontrolle

Kostenfaktoren

Kategorie Beschreibung Auswirkungen auf die Kosten
Sorte Hohe Kosten für rostfreien Stahl aufgrund von Legierungselementen (z.B. Chrom, Nickel). Höhere Rohstoffkosten, insbesondere für hochwertige Sorten (z.B. 316, Duplex).
Schweißverfahren Verschiedene Schweißverfahren (z.B. WIG, MIG, SMAW) haben unterschiedliche Kosten und Komplexität. WIG-Schweißen ist präzise, aber langsamer und teurer; MIG ist schneller, aber weniger präzise.
Schweißzusatzwerkstoff Für das Schweißen von rostfreiem Stahl sind hochwertige Schweißzusatzwerkstoffe/Drähte erforderlich. Hochwertige Schweißzusatzwerkstoffe erhöhen die Kosten, insbesondere bei Speziallegierungen.
Schutzgas Inerte Gase (z.B. Argon, Helium) werden für die Abschirmung beim Schweißen benötigt. Ein höherer Verbrauch von Schutzgasen erhöht die Betriebskosten.
Vorbereitung vor dem Schweißen Gründliches Reinigen, Schleifen und Vorbereiten der Fugen sind unerlässlich. Zusätzliche Zeit und Arbeit für die Vorbereitung erhöhen die Kosten.
Behandlungen nach dem Schweißen Prozesse wie Glühen, Beizen oder Passivieren können erforderlich sein. Zusätzliche Schritte erhöhen die Zeit-, Arbeits- und Materialkosten.
Inspektion und Prüfung Qualitätsprüfungen (z.B. visuell, radiografisch, mit Ultraschall) stellen die Integrität der Schweißnaht sicher. Zusätzliche Kosten für Prüfgeräte, Personal und Prüfverfahren.
Edelstahlschweißen

Fallstudie 1: Wenn Edelstahlteile nicht mehr passen

Ein Präzisionsfertiger wandte sich wegen eines erheblichen Engpasses an uns. Er führte eine besonders wichtige Charge dünnwandiger Edelstahlgehäuse für Geräte in die Produktion ein. Vor dem Schweißen passten die Teile genau zusammen. Sobald die Nähte abkühlten, verzogen sich die Baugruppen jedoch thermisch und verloren vollständig ihre Rechtwinkligkeit. Die Montage der Abdeckungen bereitete ständig Schwierigkeiten, sodass die Techniker jede einzelne Einheit von Hand richten mussten. Wertvolle Werkstattstunden gingen verloren, die Personalkosten stiegen und der Lieferplan geriet in Verzug.

Die Herausforderung

Unser Kunde benötigte nicht nur eine vorübergehende Abhilfe, sondern einen fehlersicheren, wiederholbaren Schweißprozess. Da die Bediener eigene Vorrichtungsaufbauten und Schweißfolgen verwendeten, schwankte die Qualität stark zwischen den Schichten. Benötigt wurde eine standardisierte Methode, die den Verzug beherrschte und zugleich die vollständige Schweißnahtintegrität erhielt.

Eine praxisgerechte Lösung

Hier setzte unser Team an. Anhand einer einzelnen Versuchsbaugruppe entwickelten wir einen maßgeschneiderten, wiederholbaren Fertigungsablauf, um Verzug vor dem Beginn der Serienproduktion zu beseitigen:
  • Individuelles Spannkonzept: Wir analysierten die Passung der Fügestellen und entwickelten eine gezielte Anordnung der Spannmittel, die kritische Fügeflächen während des Erwärmens und Abkühlens sicher in Position hielt.

  • Kontrollierter Wärmeeintrag: Wir optimierten die Schweißparameter und die Reihenfolge der Schweißlagen, um vollständiges Aufschmelzen bei geringerem Gesamtwärmeeintrag zu erreichen.

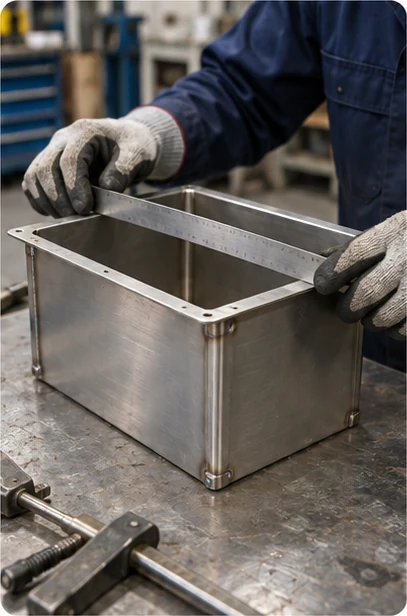
  • Prüfung von Passung und Funktion: Nach dem Abkühlen prüften wir das Teil im ausgespannten Zustand, kontrollierten die genauen Maße und bestätigten die einwandfreie Passung der Abdeckung.
Techniker beim Prüfen eines Edelstahlgerätegehäuses mit einem Richtscheit.

Prüfung der Gehäuseebenheit

Der Nutzen für den Kunden

Durch die frühzeitige Festlegung einer erprobten Fertigungsmethode beseitigte unser Kunde die kostspielige Nacharbeit nach dem Schweißen vollständig. Aus einem unberechenbaren Fertigungsproblem wurde eine effizient organisierte Produktionslinie mit hoher Gutteilausbeute, die jedes Mal termingerecht exakt rechtwinklige Gehäuse lieferte.

Fallstudie 2: Wenn eine Edelstahlschweißnaht immer wieder reißt
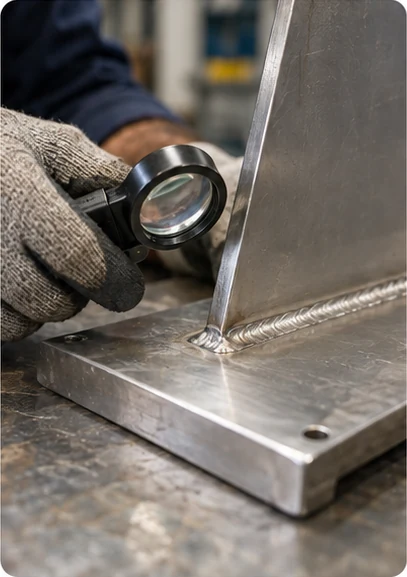
Techniker beim Untersuchen einer angeschweißten Edelstahlbefestigung mit einer Handlupe.

Sichtprüfung einer Schweißverbindung

Ein industrieller Verarbeitungsbetrieb kontaktierte uns wegen eines kritischen Problems: Eine hoch beanspruchte angeschweißte Befestigung an seiner Anlage riss immer wieder. Bei jedem Ausfall schweißte das Wartungsteam den Riss zu, schliff die Stelle ab und nahm die Maschine wieder in Betrieb. Doch der Riss erschien regelmäßig an genau derselben Stelle erneut. Die wiederholten Stillstände belasteten das Betriebsbudget erheblich und gefährdeten die Produktionsziele.

Die Herausforderung

Die schnellen Reparaturen scheiterten, weil sie genau den konstruktiven Fehler wiederherstellten, der den Riss ursprünglich verursacht hatte. Um das wiederkehrende Schweißnahtversagen zu stoppen, mussten Verbindungskonstruktion, mechanische Lasten und Betriebsumgebung eingehend untersucht werden, damit die Grundursache dauerhaft behoben werden konnte.

Eine praxisgerechte Lösung

Wir zogen unsere Metallurgie- und Schweißfachleute hinzu, um die Grundursache zu ermitteln und eine dauerhafte, hoch belastbare Lösung zu entwickeln:

  • Rissanalyse: Wir untersuchten die versagte Verbindung unter Laborbedingungen, um den Rissbeginn genau zu lokalisieren und den Versagensmechanismus zu bestimmen.
  • Bewertung von Umgebung und Belastung: Wir untersuchten die tatsächlichen Einsatzbedingungen unter Berücksichtigung zyklischer Wärmeausdehnung, Anlagenschwingungen und der Einwirkung korrosiver Prozessmedien.
  • Neukonstruktion der Verbindung und Verlagerung der Spannungen: Auf Grundlage unserer Ergebnisse überarbeiteten wir die Verbindung, verbesserten das Wurzelprofil, passten die Befestigungsgeometrie an und verlegten die Schweißnaht weg von den höchsten Spannungskonzentrationen.
  • Validierung vor der Wiederinbetriebnahme: Wir qualifizierten die überarbeitete Verbindungskonstruktion und die aktualisierten Schweißanweisungen (WPS) unter realen Betriebsbedingungen, bevor wir die Anlage zum Wiederanlauf freigaben.

Der Nutzen für den Kunden

Wir halfen unserem Kunden, den Kreislauf kostspieliger Dauerreparaturen zu durchbrechen. Durch den Ersatz provisorischer Maßnahmen durch eine konstruktiv ausgearbeitete Lösung beseitigte er ungeplante Stillstände, verlängerte die Anlagenlebensdauer und gab seinem gesamten Betriebsteam Sicherheit.
Anwendungen

  • Landwirtschaft: Bewässerungssysteme, Lagertanks und Maschinen.

  • Brauen und Destillieren: Gärtanks, Rohrleitungen und Abfüllanlagen.

  • Chemische Verarbeitung: Bau von Reaktoren, Wärmetauschern und Lagerbehältern.

  • Bauwesen: Strukturelemente, Fassaden und Handläufe.

  • Energie und Stromerzeugung: Wärmetauscher und Turbinen.

  • Lebensmittel und Getränke: Tanks, Rohrleitungen und Verarbeitungsanlagen.
  • Marine: Schiffskomponenten, Propeller und Offshore-Strukturen.

  • Bergbau: Ausrüstung für Materialhandhabung, Brecher und Förderbänder.

  • Öl und Gas: vorgefertigte Rohrleitungssegmente (Spools), Druckbehälter und Offshore-Plattformen.

  • Zellstoff und Papier: Zellstoffkocher, Tanks und Rohrleitungssysteme.

  • Erneuerbare Energien: Komponenten für Solarmodule, Windturbinen und Wasserkraftsysteme.

  • Transport: Eisenbahnwaggons, Tankwagen und Frachtcontainer.

  • Abfallwirtschaft: Abfallbehandlungsanlagen, Verbrennungsanlagen und Recyclingausrüstung.

  • Wasseraufbereitung: Pipelines, Tanks und Filtersysteme.

Warum Novelty Structures wählen?

Zusätzlich zu hochwertigen Produkten und Bearbeitungsprozessen bieten wir:

  • Fortschrittliche Qualitätskontrollprozesse, die Industriestandards erfüllen und übertreffen
  • Umfassende Unterstützung bei der fertigungsgerechten Konstruktion
  • Fortschrittliche CNC-Fertigungsmaschinen und -ausrüstung
  • Maßgeschneiderte Verpackungsoptionen
  • Vollständige Hingabe an die Kundenzufriedenheit bei jedem Projekt.
Fertigung von Edelstahlbauteilen

Wie können wir Ihnen weiterhelfen?

Edelstahlschweißdienstleistungen sind für verschiedene Industrien unverzichtbar, und ihr Erfolg hängt von der sorgfältigen Auswahl der Auftragnehmer ab.

Novelty Structures zeichnet sich als zuverlässiger Partner für hochwertige Schweißdienstleistungen aus, die auf anspruchsvolle industrielle Anforderungen zugeschnitten sind.

Kontaktieren Sie unser Team, um Ihre Anforderungen im Detail zu besprechen.

Edelstahlschweißen

Häufige Fragen

Können Sie kundenspezifische Schweißprojekte bearbeiten?2024-12-26T02:10:21+00:00

Absolut! Wir sind auf kundenspezifische Schweiß- und Fertigungsprojekte spezialisiert. Egal, ob Sie ein einzigartiges Design, einen Prototyp oder eine spezielle Reparatur benötigen, unsere erfahrenen Schweißer können Ihnen helfen, Ihre Vision zum Leben zu erwecken.

Sind Ihre Schweißer zertifiziert?2024-12-26T02:11:06+00:00

Ja, all unsere Schweißer sind zertifiziert. Wir legen bei jedem Projekt höchsten Wert auf Sicherheit und Qualität.

Bieten Sie Finishing-Services wie Schleifen oder Lackieren an?2024-12-26T02:11:40+00:00

Ja, wir bieten Finishing-Services wie Schleifen, Polieren und Lackieren an, um sicherzustellen, dass Ihr Projekt professionell aussieht und vor Rost und Korrosion geschützt ist.

Können Sie große Industrieprojekte abwickeln?2024-12-26T02:12:06+00:00

Ja, wir verfügen über die Expertise und die Ausrüstung, um große industrielle Schweißprojekte zu realisieren. Kontaktieren Sie uns, um Ihre Anforderungen zu besprechen, und wir werden Ihnen eine maßgeschneiderte Lösung anbieten.

Bieten Sie Schweißarbeiten für Stahlbauprojekte an?2024-12-26T02:12:33+00:00

Ja, wir bieten Stahlbauschweißarbeiten für Gebäude, Brücken und andere Infrastrukturprojekte an. Unser Team stellt sicher, dass alle Schweißnähte die erforderlichen statischen und Sicherheitsstandards erfüllen.

Wie stellen Sie die Qualität der Schweißnähte sicher?2024-12-26T02:13:08+00:00

Wir befolgen strenge Qualitätskontrollverfahren, einschließlich:

  • Verwendung zertifizierter Materialien und Verbrauchsmaterialien
  • Gründliche Inspektionen vor, während und nach dem Schweißen
  • Beschäftigung von erfahrenen, zertifizierten Schweißern mit fortgeschrittener Ausbildung
Bieten Sie Metallverarbeitungsdienste über das Schweißen hinaus an?2024-12-26T02:13:44+00:00

Ja, zusätzlich zum Schweißen bieten wir:

  • Metallzuschnitt
  • Biegen und Umformen
  • Bohren und maschinelle Bearbeitung
  • Montage und Endbearbeitung
Bieten Sie Pulverbeschichtungsdienste an?2024-12-26T02:14:30+00:00

Ja, wir bieten Pulverbeschichtung als optionale Veredelungsdienstleistung an, um Ihr Projekt vor Korrosion zu schützen und sein Aussehen zu verbessern.
Wissenszentrum

Go to Top