Novelty Structures ist ein Lieferant von Metallbauteilen in der Türkei mit Erfahrung in Komponenten aus Kohlenstoffstahl, Edelstahl und Aluminium.
Was ist Metallverarbeitung?
Metallverarbeitung ist der Prozess des Schneidens, Formens und Zusammenbauens von Metallmaterialien – wie Stahl, Edelstahl, Aluminium oder Legierungen – zu fertigen Produkten oder Komponenten. Dabei kommen Verfahren wie Schneiden, Schweißen, Zerspanung, Biegen und Oberflächenbehandlung zum Einsatz, die an spezifische Konstruktions- und Funktionsanforderungen angepasst sind.

Werkstoffe & Werkstoffgüten
Kohlenstoffstahl
Eigenschaften:
Verarbeitung:
Güten:
Edelstahl
Eigenschaften:
Verarbeitung:
Güten:
Aluminium
Eigenschaften:
Verarbeitung:
Güten:

Verfahren
Schneiden
Laserschneiden ist ein thermisches Schneidverfahren, bei dem ein computergesteuerter Hochleistungslaser zusammen mit einem aktiven Verstärkungsmechanismus (entweder Gas oder optische Faser) verwendet wird, um den Laserstrahl zu fokussieren.
Faserlaserschneiden ist in der Regel die bevorzugte Wahl für Anwendungen in der Metallverarbeitung. Obwohl das Laserschneiden in den 1960er Jahren entwickelt wurde, wurde das industrielle Laserschneiden Ende der 1990er Jahre von professionellen Metallverarbeitern zum Standard.
Es gibt derzeit zwei Arten von Laserschneidmaschinen – CO₂-Laserschneider und Faserlaserschneider. Beide verwenden einen Laser, um einen Strahl zu erzeugen, der zum Schneiden von Metall verwendet wird, aber Faserlaser nutzen eine optische Faser zur Strahlfokussierung, während CO₂-Laser Gas verwenden. Jeder Lasertyp hat seine eigenen Stärken und spezifischen Anwendungsbereiche, CO₂ ist eine ältere Technologie und Faserlaser gewinnen mit dem technologischen Fortschritt schnell an Marktanteil. Mit Geschwindigkeitsvorteilen, fast halbierten Betriebskosten und drei- bis vierfach höherem Durchsatz im Vergleich zu CO₂-Lasern bieten Faserlaser größere finanzielle Potenziale. Lesen Sie unseren Artikel über Faserlaser- und CO₂-Laserschneiden im Vergleich.
Laserschneiden ermöglicht es Designern, ihrer Kreativität freien Lauf zu lassen, ohne sich um die Anfangskosten für spezielle Stanz- oder Prägewerkzeuge sorgen zu müssen.
Laserschneiden ist ein kostengünstiges Verfahren zum Schneiden von Metall, das vom Rapid Prototyping bis hin zur Serienfertigung von Baustahl, Edelstahl, Aluminium, Kupfer und Messing eingesetzt werden kann.
Plasmaschneiden ist ein Blechschneidverfahren, das jedes leitfähige Metall durchtrennen kann. Dazu gehören Metalle wie Stahl, Aluminium, Messing, Titan und Kupfer – sowohl in dicken als auch in dünnen Ausführungen. Beim Plasmaschneiden wird ein heißes Plasma durch leitfähige Metalle geleitet, um sie zu schneiden. Zur Erzeugung des Plasmas wird ein Lichtbogen durch ein Gas wie Stickstoff oder Sauerstoff geleitet. Dabei entsteht der vierte Aggregatzustand, das Plasma. Das Plasma wird dann durch eine kleine Öffnung wie eine Düse gedrückt und kann so das leitfähige Metall schneiden. Die Schneidleistung von Plasmaschneidern wird für Baustahl angegeben. Edelstahl und Aluminium benötigen mehr Leistung, daher ist die Schneidleistung bei diesen Materialien in der Regel geringer. Obwohl das Plasmaschneiden geringe Investitions- und Betriebskosten bietet, ist die Schnittqualität nicht so präzise wie bei Laserschneidmaschinen. Daher eignet sich das Plasmaschneiden eher für dicke Bleche und Anwendungen mit größeren zulässigen Toleranzen. Lesen Sie unseren Artikel über Laserschneiden im Vergleich zum Plasmaschneiden
Scherschneiden ist ein Verfahren zur Blechbearbeitung, bei dem unerwünschtes Material von Blechen abgetrennt wird. Dabei wird eine Maschine oder ein Werkzeug, wie z. B. eine Tafelschere, eingesetzt, um das Blech mit hoher Präzision zu schneiden. Beim Scherschneiden ist keine Hitze erforderlich – das Blech wird in der Regel kalt oder bei Raumtemperatur geschnitten – und es entsteht kein Abfall in Form von Spänen, was es für Hersteller besonders attraktiv macht.
Scherschneiden ist ein schnelles Schneidverfahren, das in Sekunden ausgeführt wird und saubere Schnittkanten liefert. Es ist kosteneffizient für die Serienfertigung. Die Schnittlänge ist jedoch durch die Maschinenkapazität begrenzt. Zudem sind beim Scherschneiden keine nichtlinearen Schnitte möglich.
Stanzen ist ein Trennverfahren, bei dem Material aus einem Blechstück durch das Einwirken einer Scherkraft entfernt wird. CNC-Stanzen kann verwendet werden, um Löcher und spezielle Ausschnitte in verschiedenen Größen und Formen zu erzeugen. Die häufigsten gestanzten Löcher sind geometrische Formen wie Kreis, Quadrat oder Rechteck. Die Matrize unter dem Blech hat eine Aussparung in der Form des gewünschten Schnitts. Stempel und Matrizen in Standardformen werden häufig verwendet, aber für komplexe Formen kann auch Sonderwerkzeug hergestellt werden. Die Stanzmaschine treibt den Stempel mit hoher Geschwindigkeit durch das Blech in die darunterliegende Matrize. Zwischen Stempel und Matrize befindet sich ein kleiner Abstand, wodurch sich das Material schnell biegt und bricht. Dieses Verfahren kann manuell durchgeführt werden, wird aber heute meist mit CNC-Stanzmaschinen für schnelle und automatisierte Fertigung realisiert.
Biegen
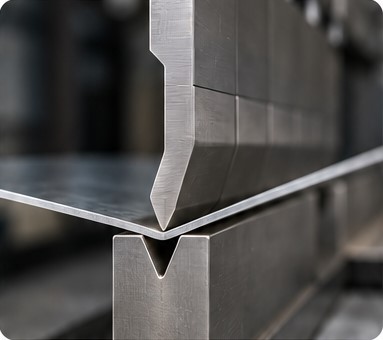
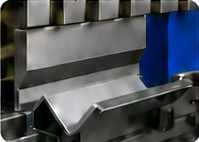
Eine Abkantpresse ist ein Werkzeug, das zum Biegen von Blech verwendet wird und dabei Stempel und Matrize einsetzt. Obwohl das Abkanten einfach erscheinen mag, ist es oft schwierig, während des gesamten Prozesses präzise zu bleiben. Es gibt verschiedene Arten von Abkantpressen, die unterschiedliche Kräfte aufbringen, wie z. B. mechanische, pneumatische, hydraulische und CNC-gesteuerte Pressen. Blechbiegemethoden verfolgen das gleiche Ziel, nämlich Blechstrukturen in die gewünschte Form zu bringen, unterscheiden sich jedoch in ihrer Funktionsweise. Faktoren wie Materialdicke, Biegelänge und Biegeradius sind entscheidend zur Bestimmung der optimalen Biegemethode.
Walzrunden oder Blechbiegen bezeichnet die Herstellung von Blechbauteilen, die in Formen mit gleichmäßiger Krümmung gewalzt oder gebogen werden. Obwohl Bleche unterschiedlicher Größen und Dicken verwendet werden können, ist das Rundbiegen das wichtigste Fertigungsverfahren zum Biegen großer Blechtafeln. Beim Walzbiegverfahren werden drei oder vier Walzen eingesetzt, um das Blech in die gewünschte Form zu bringen. Die Anordnung der Walzen bestimmt die genaue Krümmung des Werkstücks. Unterschiedliche Krümmungen entstehen durch Variation des Abstands und Winkels zwischen den Walzen. Bewegliche Walzen ermöglichen die Kontrolle über den Krümmungsgrad.
Schweißen
Wichtigste Herausforderungen
Kosten und Preisgestaltung in der Metallverarbeitung

Planung der Metallfertigung
Bei Novelty Structures betrachten wir den Ablauf eines Fertigungsauftrags von der Zeichnung bis zur Lieferung. Werkstoffe, Oberflächenbehandlung und Transport beeinflussen, wann die Teile einsatzbereit sind. Werden diese Details frühzeitig abgestimmt, erhalten alle Beteiligten eine klarere Planungsgrundlage.
Prüfung vor Produktionsbeginn
Teilen Sie mit, wie das Bauteil eingesetzt wird, und übermitteln Sie die Zeichnungen sowie die gewünschte Oberflächenbehandlung. So lassen sich bei der Fertigungsprüfung Details erkennen, die später zusätzlichen Aufwand verursachen könnten.
Bei Teilen, die verzinkt werden sollen, müssen Entlüftungs- und Ablauföffnungen vor der Fertigung mit dem Verzinkungsbetrieb abgestimmt werden. Frühzeitige Planung hilft, Änderungen an einer fertigen Baugruppe zu vermeiden.
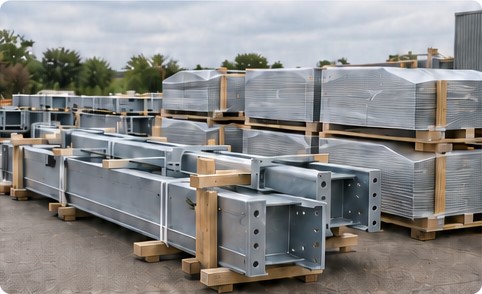
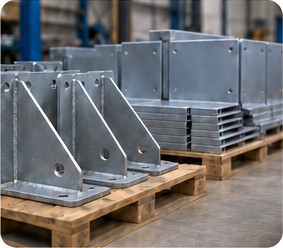
Verzinkte Halterungen bereit zum Versand
Werkstoffbeschaffung und Spezifikation
Bestätigen Sie Werkstoffgüte, Dicke, Zeugnisse und Lieferzeit, bevor Sie einen Produktionstermin festlegen, insbesondere wenn die Zeichnung einen weniger gängigen Werkstoff vorgibt.
Je nach Anwendung kann die Spezifikation Kohlenstoffstahl, Edelstahl, Aluminium, verschleißfestes Blech oder Spezialstahl vorsehen. Die Auswahl muss die Belastungen, die Einsatzumgebung und das Fertigungsverfahren berücksichtigen.
Jeder vorgeschlagene Werkstoffwechsel muss anhand der Konstruktion geprüft und vom Engineering-Team des Kunden freigegeben werden. Dazu gehört die Eignung zum Biegen, Schweißen und für die vorgesehene Oberflächenbehandlung.
Spezifikation → Technische Prüfung → Kundenfreigabe
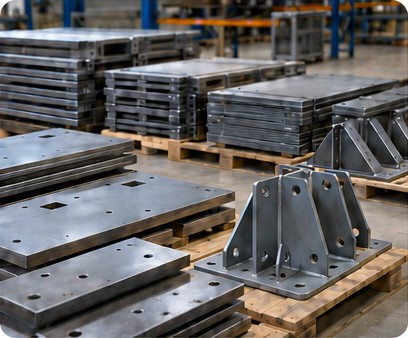
Vorbereitete Stahlbauteile
Oberflächenbehandlung, Montage und Logistik
Prioritätenplanung und gestaffelte Lieferung
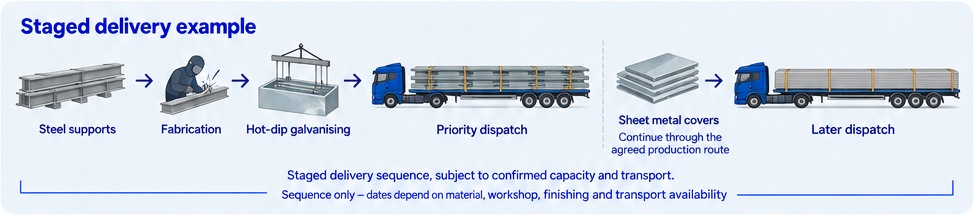
Wird eine Teilegruppe früher benötigt, prüfen Sie zunächst Materialverfügbarkeit, Fertigungsfortschritt, Kapazitäten für die Oberflächenbehandlung und Transport. Diese Prüfungen bilden die Grundlage für die Vereinbarung eines geänderten Versandtermins.
Beispielsweise könnte ein Gerätehersteller die verzinkten Halterungen vor den Blechabdeckungen desselben Auftrags benötigen. Ein möglicher Ansatz wäre, zuerst die Halterungen fertigzustellen und zu verzinken und die Abdeckungen später zu versenden. Wird die Reihenfolge frühzeitig vereinbart, kann jedes Team seinen Arbeitsanteil planen.
Verzinkte Halterungen und Blechabdeckungen
Unterlagen für Ihre Anfrage
Fertigungsgerechte Konstruktion von Metallbauteilen
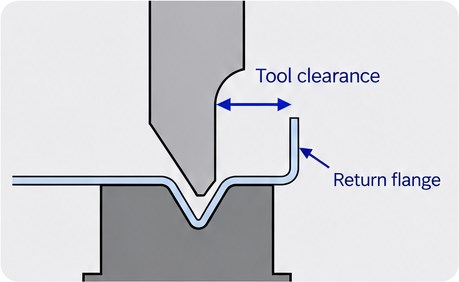
Ein Bauteil kann im 3D-CAD-Modell richtig aussehen und dennoch schwer herzustellen sein. In der Werkstatt braucht jede Biegung Werkzeugfreiraum, jede Verbindung muss zugänglich sein, und die Bauteile müssen sich in einer praktikablen Montagereihenfolge zusammenfügen lassen.
Die fertigungsgerechte Konstruktion, auch Design for Manufacture (DFM) oder Design for Manufacturing genannt, prüft diese Details vor Produktionsbeginn. In der Metallfertigung bedeutet dies, Geometrie, Werkstoff, Werkzeuge und Montage gemeinsam zu betrachten, solange sich die Konstruktion noch anpassen lässt.
Schneiden → Biegen → Fügen → Prüfen → Oberflächenbehandlung
Abkantwerkzeuge
Geometrische Einschränkungen in der Blechfertigung
Klären Sie diese geometrischen Einschränkungen bei der Zeichnungsprüfung. Eine Änderung der Schenkellänge oder des Biegeradius kann den Einsatz von Standardwerkzeugen ermöglichen, muss aber weiterhin die Passungs- und Funktionsanforderungen des Bauteils erfüllen.
Biegefolge und Bewegungsfreiraum
Jede Biegung kann für sich genommen machbar sein, doch ihre Position in der Reihenfolge kann die nachfolgenden Möglichkeiten verändern. Prüfen Sie den gesamten Ablauf, bevor Sie den Zuschnitt schneiden.
Montagereihenfolge und Wartungszugang
Montagezugang
Montieren Sie bei Bedarf innere Halterungen und Komponenten, bevor Sie die Verkleidungen schließen. Lassen Sie Freiraum für Schweißbrenner, Nietgeräte, Drehmomentwerkzeuge und temporäre Spannmittel.
Prüfzugang
Führen Sie die Sichtprüfung der Schweißnähte und die vorgeschriebenen zerstörungsfreien Prüfungen (ZfP) durch, bevor die Verbindungen unzugänglich werden. Planen Sie Platz für die Prüfgeräte ein.
Wartungszugang
Eine vor der Seitenwand montierte Halterung muss möglicherweise später ausgetauscht werden. Eine abnehmbare Verkleidung oder Zugangstür kann den Wartungszugang ermöglichen, den die Montagereihenfolge allein nicht sicherstellt.
Wartungszugang am Gehäuse
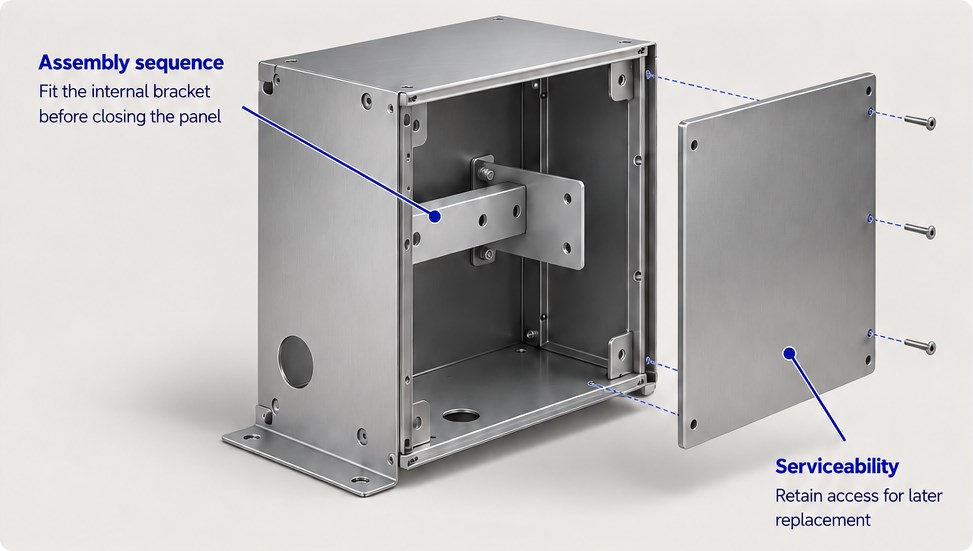
Montagezugang und Wartungsfreundlichkeit müssen getrennt geprüft werden.
Dokumentation und technische Revisionsverwaltung
Übernehmen Sie vereinbarte Anweisungen in die Fertigungsbegleitpapiere und, sofern eingesetzt, in das Manufacturing Execution System (MES). Eine Zeichnungsaktualisierung muss auch die Personen erreichen, die Material beschaffen, Werkzeuge vorbereiten und Prüfungen durchführen.
Fallbeispiel
Ein Kunde wandte sich mit Zeichnungen für eine Befestigungshalterung an Novelty Structures, die aus drei ebenen Platten mit vier Schweißnähten bestand. Laut Zeichnungen sollte jede Platte einzeln zugeschnitten und vorbereitet, anschließend positioniert und zum Schweißen fixiert werden.
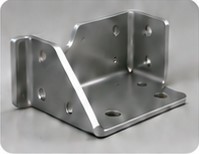
Bei der Zeichnungsprüfung erkannten wir die Möglichkeit, die Halterung aus einem einzigen Blechzuschnitt zu formen. Wir empfahlen eine CNC-abgekantete Ausführung, bei der die vier Schweißnähte und das Ausrichten der drei Platten vor dem Schweißen entfallen würden.
Ursprüngliche Schweißbaugruppe
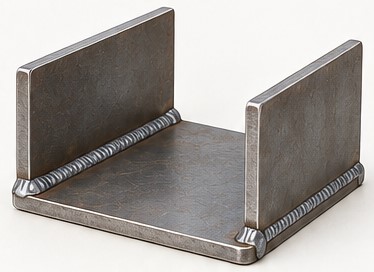
3 Platten · 4 Schweißnähte
Vorgeschlagene CNC-abgekantete Halterung
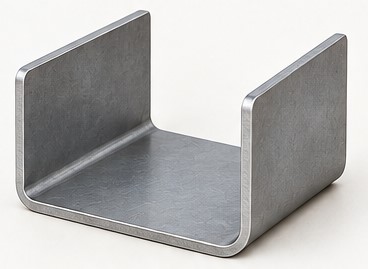
1 Zuschnitt · geformte Biegungen
Änderungen durch den Konstruktionsvorschlag
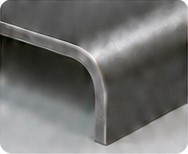
Wir schlugen vor, einen einzigen ebenen Zuschnitt zu schneiden und die Seiten auf einer Abkantpresse zu formen. Bei der ursprünglichen Konstruktion hingen die kritischen Maße davon ab, wie die Platten eingepasst wurden und sich beim Schweißen bewegten. Bei der gekanteten Ausführung würden sie von der Biegegenauigkeit und der Rückfederung abhängen.
Der Vorschlag verlagerte die Arbeit vom Einpassen und Schweißen dreier Platten auf das Umformen und Prüfen eines Bauteils. Die folgende Tabelle vergleicht die beiden Fertigungsabläufe. Mögliche Zeit- oder Kosteneinsparungen würden von Werkzeugen, Prüfanforderungen und Bestellmenge abhängen.
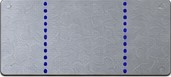
Ebener Zuschnitt für das gekantete Bauteil
Ursprünglicher und vorgeschlagener Fertigungsablauf
Da nur ein Zuschnitt durch die Fertigung verfolgt werden müsste, würde der vorgeschlagene Ablauf auch die Stückliste der Halterung vereinfachen. Werkzeuge, Prüfungen und mögliche Arbeiten nach dem Umformen müssten im Kostenvergleich weiterhin berücksichtigt werden.
Werkzeuge und Maschinenzugänglichkeit
Die Einrichtung der Abkantpresse müsste genügend Freiraum für jede Biegung sowie zum Drehen und Entnehmen der Halterung bieten.
Toleranzaufsummierung
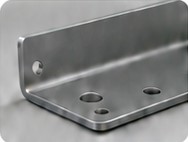
Biegeabweichungen und Rückfederung müssten innerhalb der Toleranzen für Befestigungsbohrungen, Anschlussflächen und andere kritische Maße bleiben.
Wann wir die geschweißte Ausführung beibehalten würden
Wir würden die geschweißte Ausführung beibehalten, wenn die Halterung in verschiedenen Bereichen unterschiedliche Dicken oder Werkstoffeigenschaften benötigte oder die verfügbaren Abkantwerkzeuge die erforderliche Form nicht herstellen könnten.
Auch eine Wartungsanforderung, einen Teil der Baugruppe separat auszutauschen, könnte für eine mehrteilige Ausführung sprechen.
Von der Empfehlung zur Erstmusterfreigabe
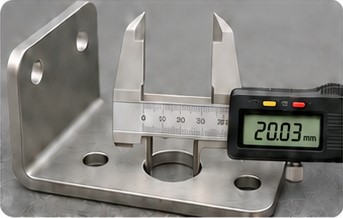
Erstmusterprüfung
