Novelty Structures bietet in seinen Fertigungsstätten in der Türkei kundenspezifische CNC-Bearbeitungsleistungen für Bauteile und industrielle Anwendungen an
Inhalt
- Novelty Structures bietet in seinen Fertigungsstätten in der Türkei kundenspezifische CNC-Bearbeitungsleistungen für Bauteile und industrielle Anwendungen an
- Beschichtungen für bearbeitete Teile
- Fallstudie 1: Enge Toleranzen können Ihr Budget belasten
- Fallstudie 2: Ausrichtungsfehler bei der Armaturenbearbeitung
- Fallstudie 3: Wie Werkstatttemperaturen die Qualitätskontrolle beeinträchtigen
- FAQ
- Galerie
CNC-Bearbeitungsdienstleistung
Die Zerspanung ist ein Fertigungsverfahren, bei dem durch das Abtragen kleiner Späne vom Werkstück die gewünschte Form entsteht.
Bei der CNC-Bearbeitung erzeugen computergesteuerte Werkzeuge spanend gefertigte Bauteile; die Automatisierung erhöht die Effizienz und senkt die Kosten.

Zerspanungsverfahren


Materialien
Metalle

Kunststoffe

Qualitätskontrolle

Kostenfaktoren der CNC-Bearbeitung

Herausforderungen in der CNC-Bearbeitung
Beschichtungen für bearbeitete Teile
Bei der Wahl der Oberflächenbehandlung für Maschinenbauteile müssen Umweltschutzwirkung, Verschleißfestigkeit und enge Maßpassungen aufeinander abgestimmt werden. Eine Welle aus Kohlenstoffstahl, ein Aluminiumgehäuse und ein Edelstahlfitting verhalten sich bei Korrosion sehr unterschiedlich. Selbst an einem Bauteil benötigt ein Lagersitz Maßgenauigkeit im Mikrometerbereich, während ein freiliegender Körper einen robusten Rostschutz braucht. Als technische Berater eines Kunden von Novelty Structures entwickelte unser Team einen übersichtlichen Leitfaden, um Beschichtungen auf die Bauteilfunktion abzustimmen.
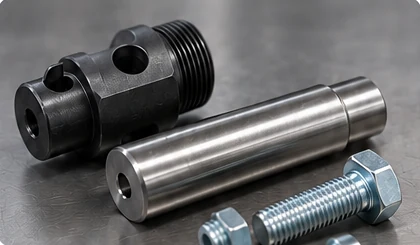
Oberflächenbehandlungen für Stahl
Arten der Oberflächenbehandlung
Um typische Probleme wie klemmende Gewinde, beschädigte Passungen oder vorzeitigen Rost zu vermeiden, müssen Behandlungen nach ihrer Funktion gewählt und mit genauen Vorbearbeitungsmaßen geplant werden. Der folgende Praxisleitfaden behandelt sechs Hauptkategorien von Bauteilen:
1- Korrosionsschutz für Kohlenstoffstahl
| Behandlung | Bevorzugte Anwendungen | Wichtige Prozess- und Toleranzkontrollen |
|---|---|---|
| Galvanisches Verzinken | Kleine Stahlbauteile, Stifte, Verbindungselemente und Fittings. | Schichtdicke, transparente Passivierungen und Deckschichten prüfen und Gewindepassungstoleranzen berücksichtigen. |
| Zink-Nickel-Beschichtung | Raue Einsatzbedingungen mit höheren Schutzanforderungen als bei einer einfachen Zinkschicht. | Legierung mit 12-15% Ni, Gesamtschichtdicke und Maßzugaben für Passungen festlegen. |
| Zink-Eisen-Beschichtung | Alternative Zinklegierungsschicht mit Opferanodenwirkung. | Leistungsanforderungen, Passivierung und Verträglichkeit der Deckschicht festlegen. |
| Zinklamellenbeschichtung | Verbindungselemente, Clips und hochfeste Stahlteile. | Nicht elektrolytischer Auftrag im Tauch-Schleuder-Verfahren; Gewindespiele und Reibungskoeffizient bestätigen. |
| Feuerverzinken | Hochbeanspruchte, freiliegende Stahlkonstruktionen und Konstruktionselemente im Außenbereich. | Hohe Schichtdicken, Gewindenachschneiden, Bewegungsspiele und thermische Verzugrisiken einplanen. |
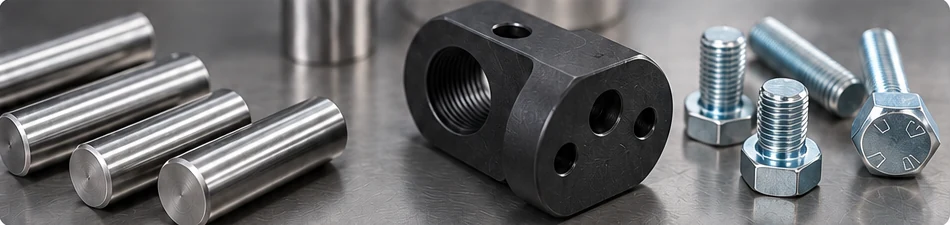
2- Konversionsbehandlungen und temporärer Schutz
| Behandlung | Bevorzugte Anwendungen | Wichtige Einschränkungen und Hinweise |
|---|---|---|
| Brünieren + Öl/Versiegelung | Dunkle Optik, Schmierwirkung und geringe Maßänderung. | Korrosionsbeständigkeit hängt von der Ölschicht ab; nicht für längere Freibewitterung geeignet. |
| Zinkphosphatieren | Haftgrund vor dem Lackieren oder ölaufnehmender Rostschutz. | Für eine wirksame Funktion mit verträglichem Lack, Öl oder einer Versiegelung kombinieren. |
| Manganphosphatieren | Ölrückhaltung und Verschleißminderung beim Einlaufen beweglicher Teile. | Oberflächenstruktur, Passungsspiele und Ölschmierung im Betrieb prüfen. |
| Korrosionsschutzöl/-wachs | Kurzfristiger Schutz bei Lagerung, Transport und Handhabung. | Schutzdauer, Lagerbedingungen und Reinigungsschritte vor der Endmontage eindeutig festlegen. |
3- Lacke und organische Beschichtungen
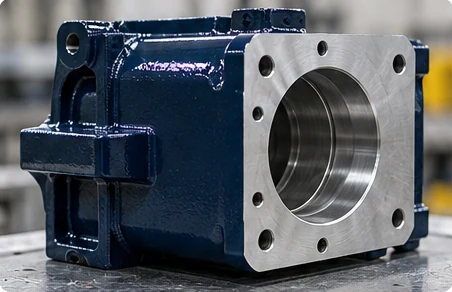
Abgedeckte Gehäusefläche
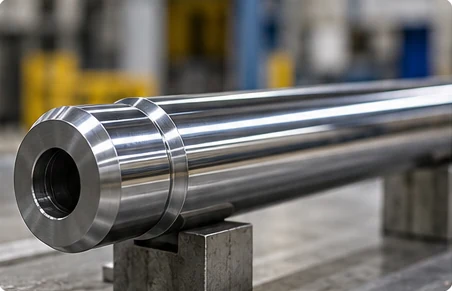
Polierte Hydraulikstange
| Behandlung | Geeignete Untergründe | Wesentliche Auswahlvorteile |
|---|---|---|
| Epoxidgrundierung / -system | Vorbereiteter Kohlenstoffstahl und vorbehandelte Metalle. | Hervorragender Barriereschutz und chemische Beständigkeit in rauen Umgebungen. |
| Polyurethan-Decklack | Stahl und Aluminium auf verträglichen Grundierungen. | Sehr gute Witterungsbeständigkeit, Farbstabilität, UV-Schutz und Glanzerhaltung. |
| Zinkreiche Grundierung | Gestrahlter Baustahl. | Bietet galvanischen Schutz durch Opferanodenwirkung unter widerstandsfähigen Industrielacksystemen. |
| Pulverbeschichtung | Blech- oder Strukturbauteile aus Stahl und Aluminium. | Dauerhafte, schlagfeste dekorative Oberfläche; erfordert eindeutig festgelegte Abdeckungen an Präzisionspassungen. |
| Elektrotauchlackierung (E-coat) | Leitfähige Metallteile mit chemischer Vorbehandlung. | Gleichmäßige, gut kontrollierbare Beschichtung komplexer Geometrien in großen Serien. |
4- Beschichtungen gegen Verschleiß und Reibung
| Behandlung | Grundwerkstoffe | Hauptzweck und Bearbeitungshinweise |
|---|---|---|
| Chemisches Vernickeln | Stahl, Edelstahl und Aluminium. | Erzeugt eine vollkommen gleichmäßige Schichtdicke auf komplexen Formen; hervorragende Verschleiß- und Korrosionsbeständigkeit. |
| Galvanisches Vernickeln | Stahl und leitfähige Metalle. | Schützende Funktionsschicht; erhöhte Schichtdicken an scharfen Kanten beachten. |
| Hartverchromen | Stahlwellen, Hydraulikstangen und Verschleißflächen. | Extrem harte, reibungsarme Oberfläche; Schleifen oder Polieren nach dem Beschichten einplanen. |
| Trockenschmierstoff | Stahl, Edelstahl und Aluminium. | Verringert Reibung und Fressen; Tragfähigkeit, Temperaturbeständigkeit und Schichtdicke festlegen. |
| Thermische Spritzschicht | Stahl und metallische Untergründe. | Wiederherstellung stark verschlissener Flächen oder Hartbeschichtung; abschließendes Schleifen auf Fertigmaß erforderlich. |
5- Oberflächenbehandlung von Aluminium und Edelstahl
| Behandlung | Zielwerkstoff | Wichtige praktische Aspekte |
|---|---|---|
| Konventionelles Anodisieren | Aluminiumlegierungen | Korrosionsschutz und Farbe; bei Passungen 50% Schichtwachstum / 50% Eindringtiefe in die Oberfläche berücksichtigen. |
| Hartanodisieren | Aluminiumlegierungen | Maximale Verschleißfestigkeit und Oberflächenhärte; genaue Bearbeitungsmaße vor der Behandlung festlegen. |
| Chemische Konversionsschicht | Aluminiumlegierungen | Korrosionsschutz und Lackiervorbereitung bei Erhalt der elektrischen Oberflächenleitfähigkeit. |
| Passivieren | Edelstahl | Entfernt freie Eisenverunreinigungen zur Wiederherstellung der natürlichen Oxidschicht; keine Maßänderung. |
| Elektropolieren | Edelstahl | Verbessert Mikrooberfläche und Reinigbarkeit durch kontrolliertes elektrochemisches Glätten. |
6- Verfahren zur Randschichthärtung
| Behandlung | Bevorzugte Anwendungen | Wesentliche Zeichnungsangaben |
|---|---|---|
| Nitrieren | Harte, verschleißfeste Oberfläche auf legierten Stählen bei minimalem Wärmeverzug. | Stahlsorte, Zieloberflächenhärte, Randschichttiefe und abgedeckte Bereiche festlegen. |
| Ferritisches Nitrocarburieren | Verbesserte Verschleiß-, Fress- und Ermüdungsbeständigkeit von Kohlenstoff- und legierten Stählen. | Schichteigenschaften, Grenzen des Maßwachstums und Möglichkeiten der Nachoxidation definieren. |
| Aufkohlen und Härten | Hohe Oberflächenhärte bei zähem, stoßfestem Kern. | Einsatzstahl, Zieltiefe, Härte und Schleifzugaben nach der Wärmebehandlung festlegen. |
| Induktionshärten | Selektives Härten örtlicher Verschleißbereiche, etwa Zahnflanken oder Wellenlagerstellen. | Härtezonen, Übergangsgrenzen, Härtewerte und Mindesttiefe definieren. |
Praxistipp: Maße vor und nach dem Beschichten
Geben Sie auf der Zeichnung stets eindeutig an, ob Toleranzen vor oder nach der Oberflächenbehandlung gelten. Beispielsweise benötigte ein Positionierstift aus Stahl Korrosionsschutz an den freiliegenden Enden und zugleich eine enge Gleitpassung im Mittelbereich. Durch die galvanische Beschichtung des gesamten Stifts wurde der Mittelbereich zu dick für die Passung. Das Team löste dies durch Abdecken des Mittelbereichs beim Beschichten und einen dünnen Auftrag von Korrosionsschutzöl nach der Bearbeitung.
Vergessen Sie bei hochfesten Stahlteilen (Zugfestigkeit ≥ 1000 MPa), die galvanisch beschichtet oder säuregereinigt werden, nicht das vorgeschriebene Wasserstoffentsprödungsglühen (190°C–220°C für 4–24 Stunden) unmittelbar nach dem Beschichten, um plötzliche Sprödbrüche zu verhindern.
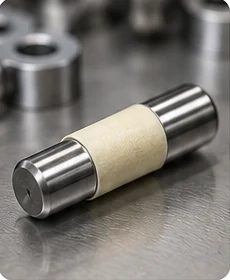
Abgedeckter Positionierstift
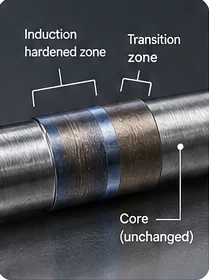
Härtezonen der Welle
Fallstudie 1: Enge Toleranzen können Ihr Budget belasten
Als ein langjähriger Engineering-Partner Novelty Structures um die Prüfung einer Antriebswelle aus Kohlenstoffstahl für ein Fördersystem bat, stand er vor einem bekannten Problem: steigenden Fertigungskosten und langen Maschinenlaufzeiten. Sehr enge Toleranzen sehen auf dem Papier gut aus, doch jede zusätzliche Dezimalstelle zwingt die Werkstatt zu spezialisiertem Schleifen, Funkenerodieren (EDM) oder zusätzlichen Schlichtgängen. Bei Lagersitzen oder dynamischen Dichtungen ist diese Präzision zu 100% gerechtfertigt. Wird sie jedoch pauschal überall verlangt, bezahlt man für Genauigkeit ohne zusätzlichen Produktnutzen.
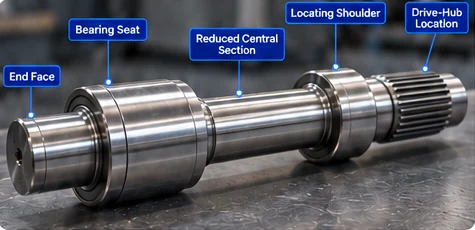
Abgesetzte Antriebswelle
Das Bauteil war eine abgesetzte Antriebswelle für den kontinuierlichen Förderbetrieb. Bei der Zeichnungsprüfung standen fünf Hauptmerkmale im Mittelpunkt:
Die ursprüngliche Zeichnung verlangte durchgängig eine enge Toleranz (±0.005 mm) und eine sehr feine Oberflächengüte (Ra 0.4 µm) für sämtliche Abschnitte. Vor der Festlegung des Fertigungsplans prüfte unser Team die fertigungsgerechte Gestaltung (DFM), um den tatsächlichen Zweck jeder Zeichnungsangabe zu beurteilen.
Prüfung der fertigungsgerechten Gestaltung (DFM)
Wir bewerteten jedes Merkmal anhand seiner tatsächlichen Funktion in der Baugruppe:
| Wellenmerkmal | Ergebnis der Prüfung | Praktische Auswirkung auf die Bearbeitung |
|---|---|---|
| Lagersitze | Erfordern genaue Passung, glatte Oberfläche und Ausrichtung der Sitze zueinander. | Eng toleriertes Drehen und Feinschleifen beibehalten, um ruhigen Lagerlauf und Ermüdungslebensdauer zu gewährleisten. |
| Sitz der Antriebsnabe | Erfordert eine passende Verbindung zur Drehmomentübertragung ohne Schlupf oder übermäßiges Spiel. | Genaue Maße und Passfedernutmerkmale für eine zuverlässige Kraftübertragung beibehalten. |
| Anlageschultern | Positionieren Lager oder Naben axial auf der Welle. | Schulterflächen streng kontrollieren, um Lagerfehlstellungen zu verhindern. |
| Reduzierter Mittelabschnitt | Hat Freigang im Gehäuse und berührt weder Gegenbauteile noch dynamische Dichtungen. | Toleranz erweitern: Eine übliche Drehoberfläche genügt hier bei unveränderter Festigkeit. |
| Stirnflächen und Gesamtlänge | Bestimmen die Einpassung in den freien Maschinenraum. | Anforderungen an Freigang von engen Passungen trennen und die Längentoleranzen deutlich erweitern. |
Der größte Fortschritt betraf den reduzierten Mittelabschnitt. Da er nichts berührt und keine Dichtungen aufnimmt, verschwendete eine sehr fein geschliffene Oberfläche lediglich Maschinenzeit. Wir stellten jedoch sicher, dass der Mindestdurchmesser für die Torsionsfestigkeit ausreichend blieb und weiche Übergangsradien die Ermüdungsfestigkeit erhielten.
Das Ergebnis: Zweckmäßige Bearbeitung, geringere Kosten
Wir kennzeichneten überhöhte Anforderungen, zeigten dem Engineering-Team des Kunden die unnötigen Arbeitsschritte und erhielten die Freigabe für eine überarbeitete Zeichnung. Eine übliche Drehoberfläche im Mittelabschnitt und Präzisionsschleifen ausschließlich an den Lagersitzen verkürzten die Bearbeitungszeit deutlich. Die direkte Verknüpfung der aktualisierten Zeichnung mit CNC-Programm und Prüfblatt sorgte für einen reibungslosen, eindeutigen Produktionsablauf.
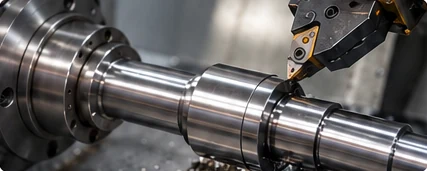
Detail der Wellenbearbeitung beim Drehen
Fallstudie 2: Ausrichtungsfehler bei der Armaturenbearbeitung
Bei der Bearbeitung schwerer Industriearmaturen genügt der richtige Bohrungsdurchmesser allein nicht. Ist die Bohrungsachse auch nur um ein halbes Grad geneigt, klemmt die Ventilspindel. Weichen Flanschschraubenbohrungen geringfügig von der Rechtwinkligkeit ab, dichtet die Armatur an der Rohrleitung nicht zuverlässig ab. Ein Werk, das Kunde von Novelty Structures war, stieß bei der mehrstufigen Bearbeitung von Armaturengehäusen auf genau dieses Problem und hatte hohe Ausschussquoten sowie kostspielige manuelle Nacharbeit.
Was lief schief?
Die Werkstatt bearbeitete mittlere und große Armaturengehäuse in zwei getrennten Aufspannungen auf Horizontalbohrwerken. Zwischen den Schritten mussten die Bediener die schweren Gussteile manuell weiterschalten und erneut spannen. Kleine Aufspannfehler summierten sich schnell:
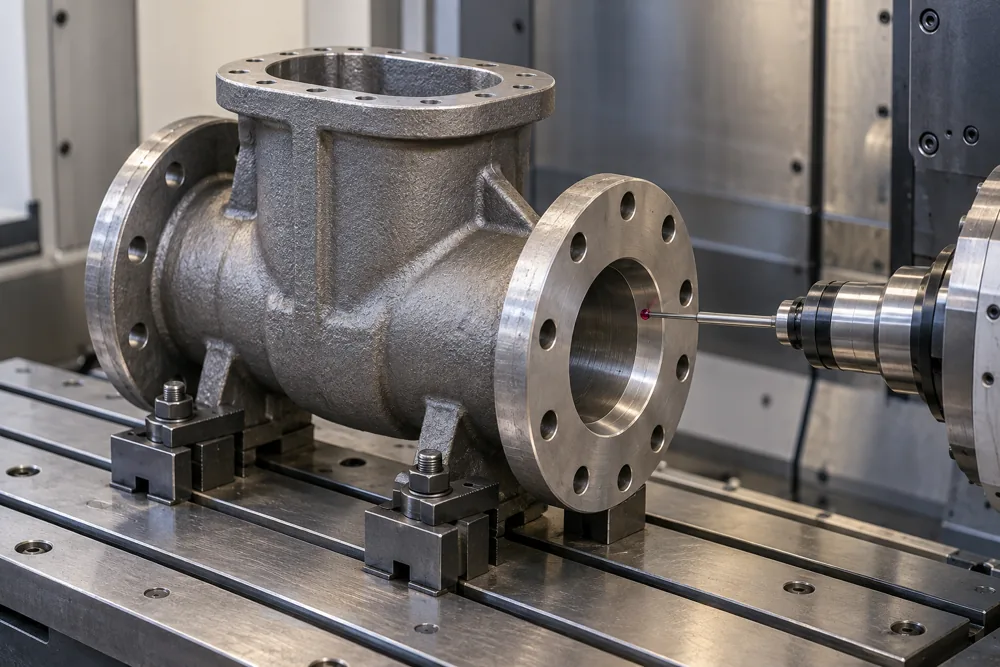
Antasten eines Armaturengehäuses
Da die herkömmliche Qualitätskontrolle erst nach Abschluss der Bearbeitung erfolgte, führten Aufspannfehler zur Verschrottung fertig bearbeiteter Bauteile. Dadurch gingen Spindelstunden und Material verloren.
Die Lösung: Automatisches Messen auf der Maschine
Anstatt sich auf manuelles Ausrichten mit Messuhren zu verlassen, führte das Engineering-Team automatisches Messen auf der Maschine ein. Unmittelbar nach dem erneuten Spannen prüft ein Messtaster automatisch Position und Orientierung des Gussteils und aktualisiert das Werkstückkoordinatensystem (WCS) der CNC-Maschine, bevor das Werkzeug das Metall berührt.
Um Zeichnungsprüfungen für alle Gehäuse- und Armaturenprojekte zu strukturieren, erstellte das Team eine praktische Checkliste kritischer Merkmale:
| Zentrale Frage bei der Zeichnungsprüfung | Bedeutung für die Werkstatt |
|---|---|
| Welche Merkmale bestimmen Passung, Bewegung, Abdichtung oder Ausrichtung? | Begründet engere geometrische Vorgaben wie Rechtwinkligkeit oder Rundlauf funktional. |
| Welche genaue Form- oder Lageanforderung gilt? | Legt fest, was Bediener oder Messtaster messen müssen, etwa Bohrungsausrichtung oder Rechtwinkligkeit einer Fläche. |
| Welche Bezüge bilden die Grundlage? | Zeigt, wie das Werkstück bei Bearbeitung und Qualitätsprüfung positioniert und gespannt werden muss. |
| Beeinflusst das Umspannen diese Beziehungen? | Kennzeichnet Schritte mit mehreren Aufspannungen, bei denen automatisches Antasten vor der Bearbeitung unerlässlich ist. |
| Erfolgt die Abnahme vor oder nach Wärmebehandlung beziehungsweise Beschichtung? | Stellt sicher, dass Maßzugaben vor der Endprüfung richtig geplant werden. |
Die Ergebnisse: Kein Ausschuss und kürzere Rüstzeiten
Die direkte Verknüpfung eindeutiger Kennzeichnungen kritischer Zeichnungsmerkmale mit den Prüfblättern veränderte die Werkstattabläufe grundlegend:
Fallstudie 3: Wie Werkstatttemperaturen die Qualitätskontrolle beeinträchtigen
Wurde bei Ihnen schon einmal ein Teil am Nachmittag beanstandet, obwohl dasselbe CNC-Programm den ganzen Vormittag einwandfrei lief? Prüfen Sie das Werkstattthermometer, bevor Sie Maschinenkorrekturen ändern oder den Bediener verantwortlich machen. Bei einem Großserienprojekt für Motorkomponenten eines Kunden von Novelty Structures verfälschten Temperaturschwankungen in der Werkstatt die Messwerte und lösten falsche Qualitätsalarme aus.
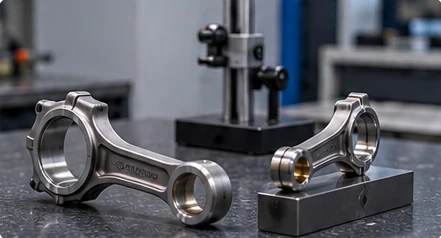
Maßprüfung eines Pleuels
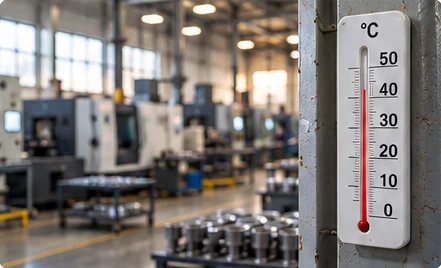
Werkstattthermometer
2. Berechnung der Auswirkungen von Werkstatttemperaturschwankungen
Wir fertigten Motorpleuel für hochbeanspruchte Kompressoren, Traktoren und Nutzfahrzeuge. Im Sommer stiegen die Werkstatttemperaturen von 19°C in der Frühschicht auf 40°C am Nachmittag. Übliche Maßvorgaben beziehen sich auf 20°C.
Bei steigender Temperatur dehnen sich sowohl das Stahlteil als auch das Messmittel aus. Die Wärmeausdehnung folgt einer einfachen Formel:
Dabei ist L = 200 mm die Ausgangslänge, α = 11.5 × 10⁻⁶ / °C der Ausdehnungskoeffizient von Stahl und ΔT die Temperaturdifferenz gegenüber dem Referenzwert von 20°C.
In der Praxis ergeben sich daraus folgende Werte:
Da die Bohrungstoleranzen von Pleueln nur 10–15 µm betragen, ließ eine unkompensierte Wärmeausdehnung von 46 µm warme Teile deutlich übermaßig erscheinen. Die Bediener änderten wiederholt die CNC-Korrekturwerte und machten dadurch unbeabsichtigt die Maße der über Nacht abgekühlten Teile unbrauchbar.
Die Lösung: Vergleichendes Messen mit Referenzwerkstücken
Eine Klimaanlage für mehrere Millionen Dollar in einer schweren Maschinenhalle war nicht realistisch. Stattdessen führte das Werk eine Routine für vergleichendes Messen in der Werkstatt ein:
Messroutine in der Werkstatt
Um die Qualität über alle Schichten hinweg stabil zu halten, führte das Werk diese Prüfroutine mit 6 Schritten ein:
| Schritt | Maßnahmen in der Werkstatt |
|---|---|
| 1. Temperaturempfindliche Prüfungen erkennen | Eng tolerierte Merkmale kennzeichnen, bei denen die Wärmeausdehnung im Verhältnis zum Toleranzband groß ist. |
| 2. Messbedingungen festlegen | Die Werkstücktemperatur direkt erfassen. Die Umgebungslufttemperatur allein bildet die Temperatur eines frisch bearbeiteten Teils nicht ab. |
| 3. Zeit zur Temperaturstabilisierung vorsehen | Warme Teile aus Bearbeitungs- oder Waschanlagen vor der Endmessung einen Temperaturausgleich erreichen lassen. |
| 4. Zustand von Messgerät und Referenzwerkstück prüfen | Anlageflächen reinigen und das Referenzwerkstück nach validierten Verfahren kontrollieren. |
| 5. Vor Änderungen der CNC-Korrekturen die Ursache prüfen | Referenzwerkstück erneut prüfen, bevor der Code geändert wird. Korrekturen niemals anhand einer einzelnen Warmmessung ändern. |
| 6. Nachweise für die Rückverfolgung sichern | Messwerte, Umgebungsbedingungen und Kalibrierzeiten für die Qualitätsdokumentation protokollieren. |
Die Ergebnisse: Schnelle Zyklen, kein fälschlich ausgesonderter Ausschuss
Das vergleichende Einstellen am Referenzwerkstück stabilisierte die Qualitätskontrolle in der Werkstatt vollständig:
Wie können wir Ihnen weiterhelfen?
CNC-Bearbeitungsdienste sind für verschiedene Branchen unverzichtbar, und ihr Erfolg hängt von der sorgfältigen Auswahl der Auftragnehmer ab.
Novelty
Structures
zeichnet sich als zuverlässiger Partner bei der Bereitstellung hochwertiger CNC-Bearbeitungsdienstleistungen aus, die auf anspruchsvolle industrielle Anforderungen zugeschnitten sind.
Kontaktieren Sie unser Team, um Ihre Anforderungen im Detail zu besprechen.
FAQ
CNC-Auftragsbearbeitung bezieht sich auf die Auslagerung von Präzisionsfertigungsaufgaben an einen spezialisierten Anbieter. Diese Dienstleistungen umfassen computergesteuerte Bearbeitungsprozesse zur Herstellung hochwertiger Teile oder Komponenten aus verschiedenen Materialien, einschließlich Metallen, Kunststoffen und Verbundwerkstoffen.
Unser Werk nutzt eine breite Palette von CNC-Maschinen, darunter:
- CNC-Fräsmaschinen
- CNC-Drehmaschinen
- 5-Achsen-Bearbeitungszentren
- Langdrehautomaten (Swiss-style lathes)
- CNC CNC-Fräsmaschinen (CNC-Routers)
Die Lieferzeiten hängen von der Projektkomplexität, der Materialverfügbarkeit und dem Bestellvolumen ab. Prototyping-Projekte dauern oft 1-3 Wochen, während Produktionsläufe 4-8 Wochen in Anspruch nehmen können. Für dringende Anforderungen stehen Expressdienste zur Verfügung.
Ja, wir bieten eine Vielzahl von Finishing-Services an, darunter:
- Eloxieren
- Pulverbeschichtung
- Polieren
- Sandstrahlen
- Wärmebehandlungen
- Beschichtungen (z. B. Chrom, Nickel)
Ja, wir verfügen über CNC-Maschinen, die in der Lage sind, große Teile und Baugruppen zu bearbeiten. Unsere Einrichtungen umfassen Maschinen mit erweiterten Bearbeitungsbereichen und Mehrachsenfunktionen, um übergroße oder komplexe Komponenten zu fertigen.
Ja. Wir können Sondergewinde (sowohl Innen- als auch Außengewinde) fertigen und spezialisierte Merkmale wie Einstiche, dünne Wände, tiefe Taschen und komplexe Konturen gemäß Ihren Vorgaben herstellen.
Wir versenden weltweit mit einer Vielzahl von Spediteuren. Je nach Ihrem Standort und der Dringlichkeit können wir Standardversand, Expressversand oder Frachtoptionen für große Bestellungen anbieten.
Ja, wir können CNC-Bearbeitung mit anderen Verfahren wie Spritzguss, Druckguss, 3D-Druck und Metallstanzen kombinieren, um eine umfassende Fertigungslösung zu bieten.
Ja, unsere Präzisions-CNC-Maschinen sind in der Lage, kleine, filigrane Komponenten mit Merkmalen wie Mikrobohrungen, feinen Gewinden und detaillierten Gravuren herzustellen.
Ja, um die Herstellbarkeit zu gewährleisten, sollten Sie Folgendes beachten:
- Vermeiden Sie zu dünne Wände oder zu tiefe Taschen.
- Geben Sie Radien für Innenecken an.
- Verwenden Sie nach Möglichkeit Standard-Lochgrößen.
- Minimieren Sie übermäßige Toleranzen, sofern nicht notwendig.
Wenn fehlerhafte Teile festgestellt werden, ersetzen wir sie kostenlos. Wir arbeiten eng mit unseren Kunden zusammen, um etwaige Probleme umgehend zu lösen und künftige Produktionsläufe zu optimieren.
Ja, wir bieten Nachbearbeitungs- und Montageservices an, einschließlich mechanischer Montage, Verschraubung und Verpackung – je nach den Anforderungen Ihres Projekts.


CNC-Bearbeitung von Edelstahl für die Fertigung kundenspezifischer Bauteile Dienstleistung zur EdelstahlbearbeitungDie Bearbeitung [...]

Novelty Structures bietet Vertragsfertigung von Zahnrädern an Schrägzahnräder, Stirnräder, Kegelräder, Zahnstangen und Schneckenräder [...]

Die Wellenfertigung erfordert verschiedene Verfahren von Schmieden bis hin zur Bearbeitung, zugeschnitten auf vielfältige [...]

CNC-Lohndrehen und Fertigung kundenspezifischer Drehteile CNC-DrehserviceBeim CNC-Drehen bewegt sich das Schneidwerkzeug typischerweise linear, [...]
Galerie


