
Fabricant expérimenté de pièces en acier inoxydable pour la fabrication en sous-traitance

Pourquoi l’acier inoxydable est-il important ?
Applications de l’acier inoxydable


Aciers inoxydables duplex
Les aciers inoxydables duplex sont des alliages très résistants à la corrosion et durcissables par écrouissage.
Ils contiennent généralement des teneurs élevées en chrome, allant de 18 % à 28 %, et des teneurs faibles à modérées en nickel, variant entre 1,5 % et 8 %. L’excellente résistance à la corrosion et les propriétés mécaniques supérieures des aciers duplex proviennent de leur composition chimique et de leur microstructure équilibrée, composée de proportions volumiques approximativement égales de ferrite et d’austénite. Cette nature duplex leur confère des propriétés caractéristiques à la fois des inox austénitiques et ferritiques.
Grâce à leur structure duplex, les aciers duplex sont généralement plus tenaces que les aciers ferritiques.
Dans certains cas, la résistance mécanique des aciers duplex peut être deux fois supérieure à celle des aciers austénitiques.

Avantages des aciers duplex
Applications des aciers duplex


Fabrication de pièces en aciers duplex
Soudage des aciers duplex

Contrôle qualité dans la fabrication de l’acier inoxydable
Finitions en acier inoxydable
A – Finitions mécaniques


Comparaison des finitions mécaniques
B – Finitions chimiques


Comparaison des finitions chimiques

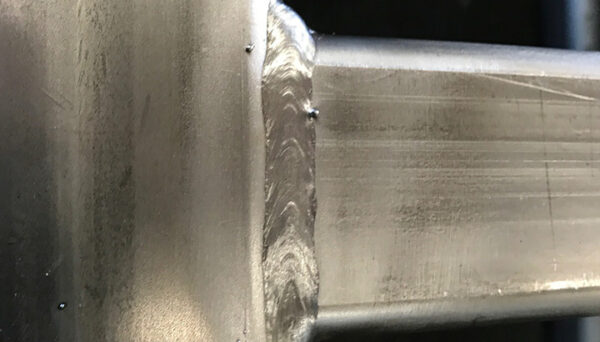

Études de cas de fabrication en acier inoxydable
Enseignements pratiques de projets, causes des problèmes et améliorations en atelier chez Novelty Structures
Étude de cas 1 : l’énigme de la rouille sur des équipements en inox « propres »
Contexte
Lors de la modernisation des équipements d’un site industriel, un lot de composants neufs en acier inoxydable fourni par Novelty Structures a présenté des taches de rouille brunes bien visibles peu après son exposition à l’humidité. Les certificats matière confirmaient que les pièces avaient été réalisées dans l’acier inoxydable de haute qualité spécifié, ce qui excluait la fourniture d’un matériau incorrect.
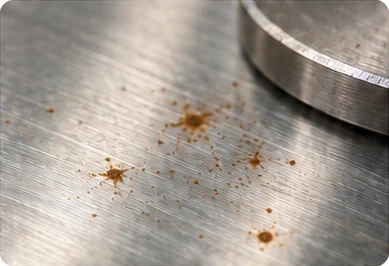
Contamination de surface de l’acier inoxydable
Analyse de l’incident et des causes racines
Notre enquête sur les pratiques de l’atelier a mis en évidence deux sources de contamination :
Plan d’actions correctives
| Domaine concerné | Cause racine | Solution mise en œuvre |
|---|---|---|
| Gestion des outils | Les disques abrasifs et les brosses métalliques étaient utilisés pour plusieurs métaux. | Nous avons instauré l’utilisation d’abrasifs dédiés, identifiés par un code couleur et réservés à l’inox. |
| Agencement de l’atelier et stockage | Les pièces finies étaient stockées près des zones de meulage de l’acier au carbone. | Nous avons créé des zones de stockage distinctes pour l’inox, à l’écart des étincelles, et imposé des protections. |
| Contrôle qualité | Les taches de rouille étaient éliminées par polissage sans recherche de leur cause. | Nous avons imposé des contrôles après manutention et vérifié, avant traitement, si les marques provenaient d’une contamination ou d’une corrosion de l’acier inoxydable. |
Étude de cas 2 : des capots d’équipement qui ne s’ajustaient pas
Contexte
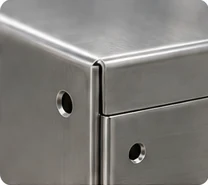
Un fabricant d’équipements souhaitait supprimer les opérations récurrentes d’entretien de peinture et les problèmes de corrosion en environnement sévère en remplaçant des capots en acier doux peint par de l’inox 304. Chez Novelty Structures, nous avons réutilisé les plans de découpe laser des tôles à plat et les réglages programmés de la presse plieuse. Toutefois, lors du montage d’essai, les bords pliés ne s’alignaient pas avec les pièces adjacentes.
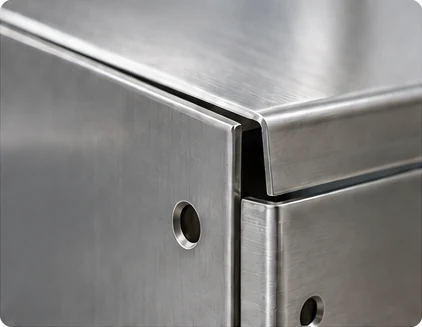
Ajustement du capot d’équipement
Le défi technique
L’essai a montré pourquoi il fallait tenir compte des différences de comportement entre l’inox et l’acier doux lors du pliage :
Protocole de mise en œuvre
Pour corriger l’ajustement, nous avons instauré une procédure en quatre étapes afin de vérifier et d’adapter les réglages :
ÉTAPE 1
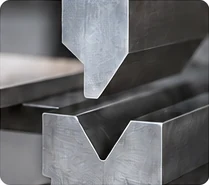
Essai d’outillage
(Tester la nuance et l’épaisseur)
ÉTAPE 2
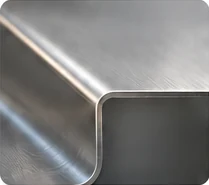
Contrôle de la géométrie
(Mesurer l’angle et le rayon)
ÉTAPE 3
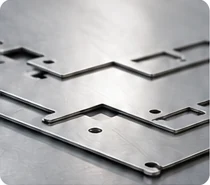
Ajustement du développé
(Recalculer le flan à plat)
ÉTAPE 4
Montage d’essai
(Vérifier l’ensemble complet)
Étude de cas 3 : des panneaux déformés dans une zone de lavage
Contexte
Pour une installation de production alimentaire, Novelty Structures a remplacé des panneaux en acier au carbone peint destinés à une zone de lavage par de l’inox 304 afin d’améliorer l’hygiène et la résistance à la corrosion. Les panneaux comportaient des raidisseurs et des supports de fixation soudés. Nous avons repris la séquence de soudage établie pour l’acier au carbone. Après soudage, les panneaux en inox étaient toutefois fortement cintrés et déformés, ce qui les empêchait de reposer à plat lors du montage.
Analyse technique
Réaction à la chaleur : Les aciers inoxydables austénitiques, dont le 304, se dilatent environ 50 % de plus que l’acier au carbone pour une même hausse de température et évacuent la chaleur plus lentement.
Pourquoi les panneaux se sont déformés : La chaleur est restée plus longtemps près des soudures, provoquant la dilatation de ces zones, puis leur retrait au refroidissement. Ce phénomène a déformé les panneaux.
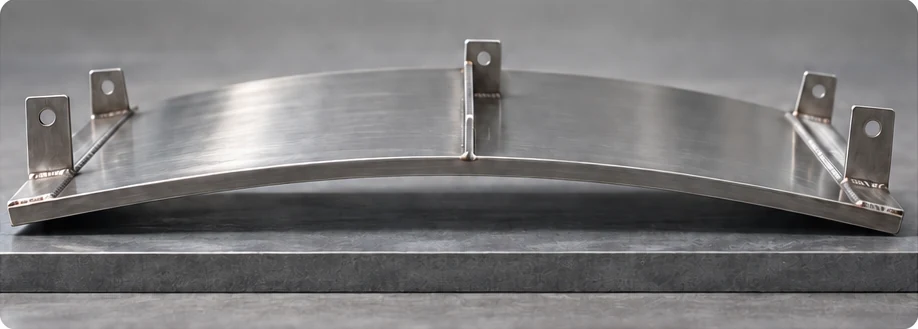
Déformation d’un panneau de zone de lavage
Procédure opératoire standard (SOP) et contrôles préventifs
Étude de cas 4 : clarifier les spécifications pour réduire les coûts de reprise
Contexte
Sur des commandes de pièces sur mesure en inox chez Novelty Structures, des exigences imprécises avaient entraîné des dépassements de budget, des désaccords et des retards de livraison. Un polissage esthétique coûteux avait été réalisé sur la totalité de certains composants, y compris les zones structurelles cachées. Par ailleurs, des panneaux minces et souples avaient passé le contrôle en atelier, mais ne s’ajustaient pas lors du montage sur site.
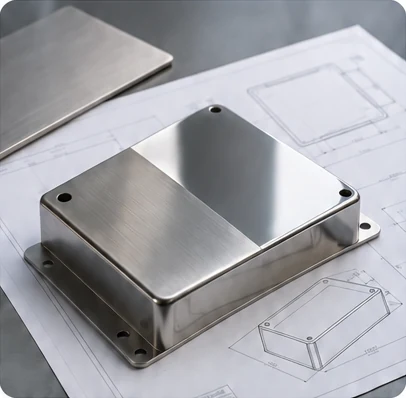
État de surface et contrôle
Protocole de fabrication standardisé en 5 points
Nous avons défini cinq exigences de spécification claires pour tous les futurs plans d’approvisionnement :
| Règle de spécification | Écueil courant | Exigence standardisée |
|---|---|---|
| 1. Repérage des surfaces | Réaliser un polissage poussé sur des parties structurelles cachées. | Nous avons clairement repéré sur les plans les surfaces visibles, en contact avec le produit et cachées. |
| 2. Critères de finition | Utiliser des termes vagues comme « poli » ou « nettoyé ». | Nous avons spécifié la rugosité (Ra), le traitement de passivation après fabrication pour favoriser la résistance à la corrosion et les méthodes de contrôle. |
| 3. Accès avant fermeture de l’ensemble | Ne plus pouvoir souder ou nettoyer les assemblages internes après montage. | Nous avons vérifié l’accès avant fermeture des ensembles et convenu de contrôles aux étapes intermédiaires. |
| 4. État bridé ou libre | Mesurer des pièces souples maintenues dans des dispositifs de bridage. | Nous avons défini si les dimensions s’appliquaient aux pièces à l’état libre ou maintenues dans la position de montage spécifiée. |
| 5. Échantillon de référence | Qualité irrégulière entre commandes récurrentes. | Nous avons conservé la première pièce approuvée comme échantillon de référence, avec l’indice de révision du plan, les relevés de finition et les certificats matière. |
Comment pouvons‑nous vous aider ?
La fabrication en acier inoxydable est largement utilisée dans divers secteurs et son succès dépend du choix attentif des sous-traitants.
Novelty Structures propose des services de fabrication en acier inoxydable de haute qualité adaptés aux besoins industriels exigeants.
Contactez notre équipe pour discuter plus en détail de vos besoins.
Questions fréquentes
La fabrication d’acier inoxydable fait référence au processus de création de structures, de composants ou de produits en acier inoxydable par la coupe, le pliage, le soudage et l’assemblage de diverses pièces de matériau en acier inoxydable. Elle est couramment utilisée dans des industries comme la construction, la transformation alimentaire, l’aérospatiale et l’automobile en raison de la durabilité, de la résistance à la corrosion et de l’attrait esthétique de l’acier inoxydable.
- Résistance à la Corrosion : L’acier inoxydable est beaucoup plus résistant à la rouille, à la corrosion et aux taches par rapport à d’autres métaux comme l’acier au carbone ou l’aluminium.
- Non-réactif : Il ne réagit pas avec les aliments, les boissons ou les produits chimiques, ce qui le rend parfait pour les industries médicale, alimentaire et des boissons.
- Longue durée de vie : Sa durabilité garantit qu’il dure plus longtemps sans nécessiter de remplacement ou de réparations fréquentes.
- Soudage MIG (Metal Inert Gas) : Plus rapide et plus facile à apprendre, le soudage MIG est couramment utilisé pour les pièces d’acier inoxydable plus épaisses et les environnements de production élevée. Il nécessite un fil d’apport continu et utilise un gaz de protection.
- Soudage TIG (Tungsten Inert Gas) : Fournit des soudures plus précises et plus nettes, le rendant idéal pour l’acier inoxydable plus mince. Il nécessite plus de compétence mais offre un contrôle supérieur, notamment pour les applications complexes ou de haute qualité.
Oui, bien que l’acier inoxydable soit souvent utilisé pour son apparence naturelle, il peut être peint ou revêtu pour une protection supplémentaire ou à des fins esthétiques. Les revêtements courants comprennent :
- * Revêtement en poudre (Powder Coating) : Ajoute de la couleur et améliore la durabilité.
- * PVD (Dépôt Physique en Phase Vapeur) : Ajoute des couleurs décoratives comme l’or, le noir ou le bronze tout en conservant la durabilité de l’acier inoxydable.
- * Revêtements Époxy : Utilisés dans des environnements difficiles pour une protection supplémentaire contre la corrosion.
Cela dépend du type d’acier inoxydable :
- Les aciers inoxydables austénitiques (par exemple, 304 et 316) : Généralement non magnétiques à l’état recuit, mais peuvent devenir légèrement magnétiques après un écrouissage à froid.
- Les aciers inoxydables ferritiques et martensitiques (par exemple, 430 et 410) : Magnétiques en raison de leur teneur plus élevée en fer et de leur structure cristalline.
Certains défis incluent :
- Écrouissage : L’acier inoxydable a tendance à durcir lorsqu’il est travaillé, ce qui peut rendre la coupe et le formage plus difficiles.
- Dilatation Thermique : Il présente un taux de dilatation thermique élevé, qui doit être géré pendant le soudage pour éviter la déformation.
- Corrosion pendant la Fabrication : Une mauvaise manipulation, comme l’utilisation d’outils contaminés, peut introduire de la rouille ou des dommages de surface.
- Soudage de Précision : Le soudage de l’acier inoxydable nécessite un contrôle précis de la température pour éviter la surchauffe, la décoloration ou l’affaiblissement.
- Résistance à la Corrosion : L’acier inoxydable est généralement plus résistant à la corrosion que l’aluminium.
- Résistance : L’acier inoxydable est plus solide et plus durable, mais aussi plus lourd.
- Poids : L’aluminium est plus léger, ce qui le rend idéal pour les applications où le poids est une préoccupation.
- Coût : L’aluminium est généralement moins cher mais peut nécessiter plus d’entretien avec le temps.
- Applications : L’aluminium est couramment utilisé dans les structures légères, tandis que l’acier inoxydable est préféré pour la solidité, la durabilité et les exigences hygiéniques.
- Acier Inoxydable Laminé à Froid : Laminé à température ambiante, il présente une surface lisse, des dimensions précises et une résistance accrue. Il est utilisé pour les applications nécessitant des tolérances serrées et une finition polie.
- Acier Inoxydable Laminé à Chaud : Laminé à haute température, il est plus facile à former et plus rentable, mais il présente une surface plus rugueuse et moins de précision. Il est souvent utilisé pour les applications structurelles ou intensives.
Pour prévenir la déformation :
- Techniques de Soudage Appropriées : Utiliser un apport de chaleur contrôlé et alterner les soudures sur les côtés opposés.
- Serrage : Fixer fermement l’acier inoxydable pendant le soudage ou la coupe.
- Refroidissement : Laisser le matériau refroidir naturellement ou appliquer des méthodes de refroidissement contrôlé.
- Traitements de Détensionnement : Après la fabrication, les processus de détente peuvent aider à minimiser les contraintes résiduelles.

Centre de connaissances