Blechbiegen

Blechbiegen2026-11-13T09:51:59+00:00

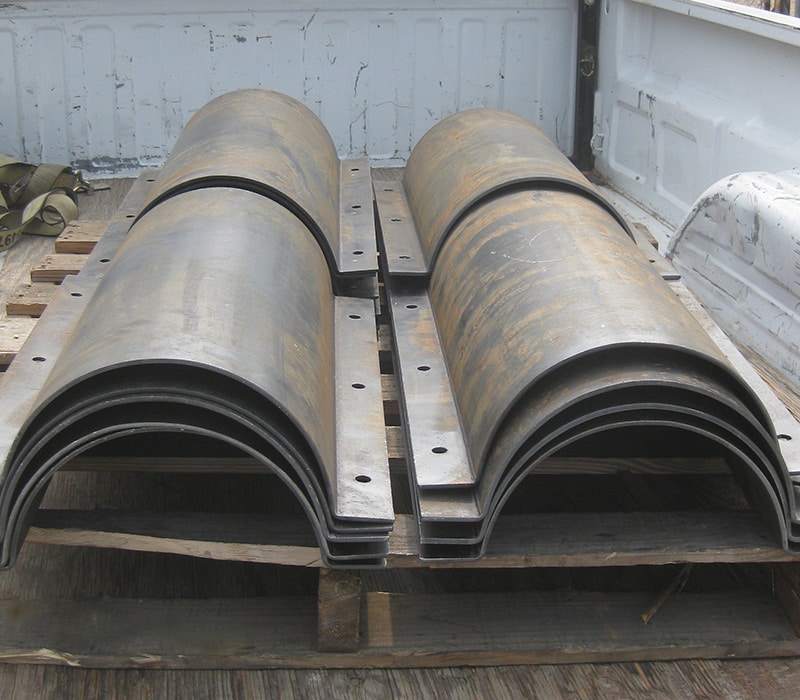
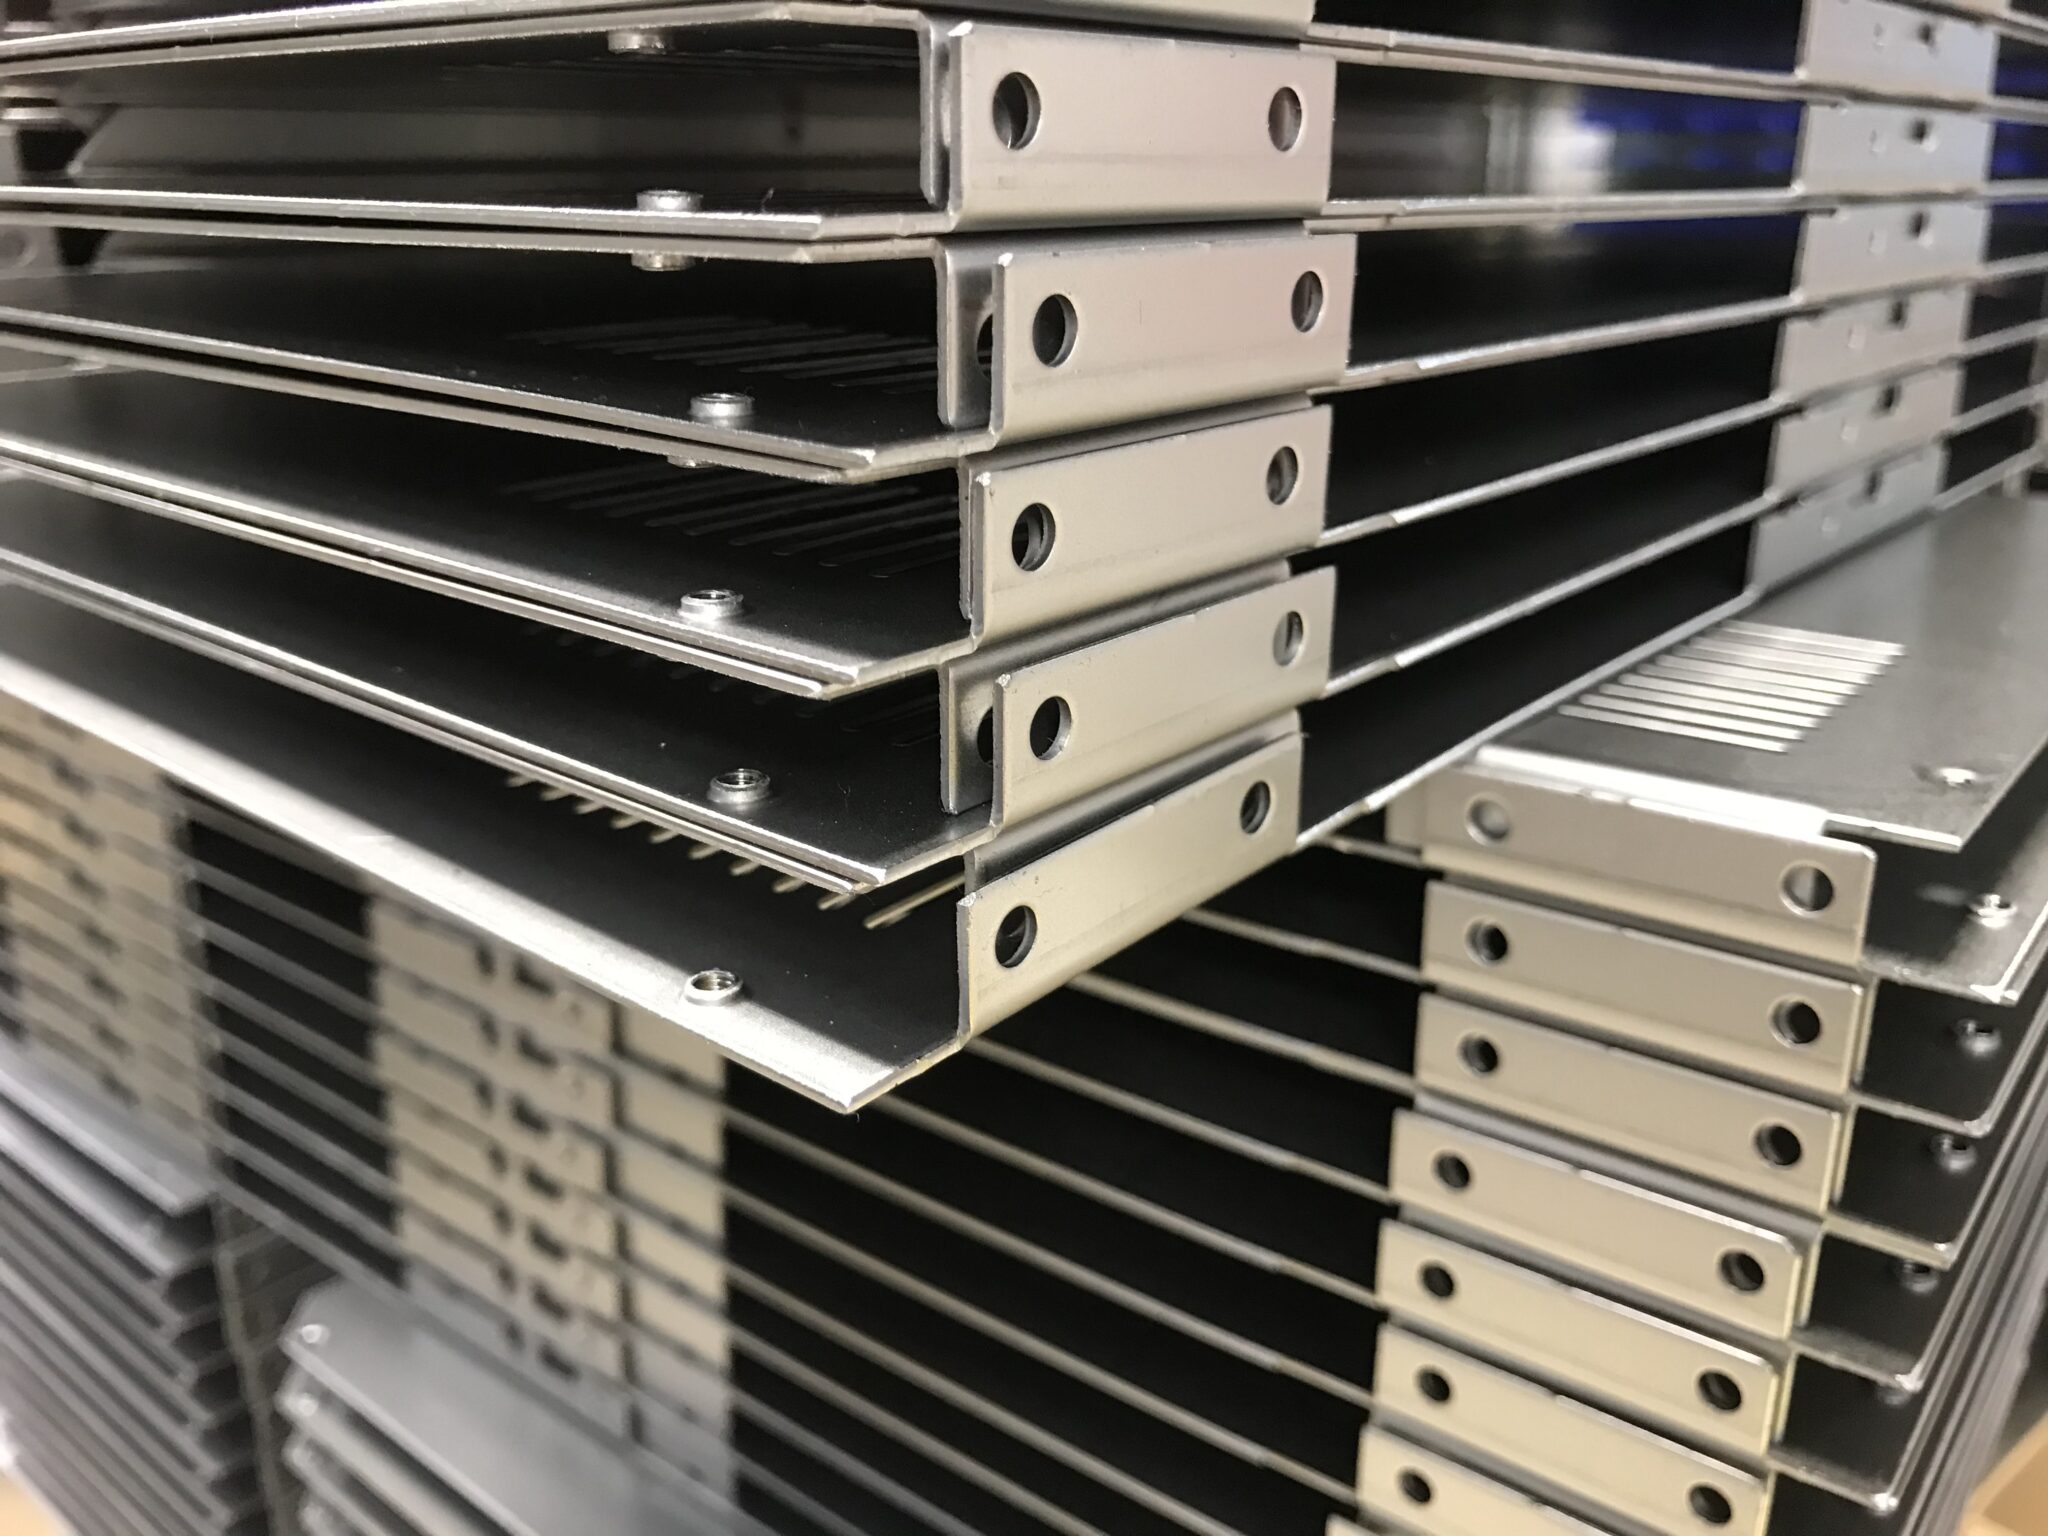
Novelty Structures ist ein erfahrener Fertigungsbetrieb und bietet Blechbiegedienstleistungen für Kohlenstoffstahl, verzinkten Stahl, Edelstahl und Aluminium.

Was ist Blechbiegen?

Blechbiegen ist eine der häufigsten Metallbearbeitungsoperationen. Der Biegeprozess von Blech umfasst das Anwenden einer Kraft auf ein Blechteil, um dessen Geometrie zu verändern. Diese Kraft verursacht Spannungen im Blech, die über die Streckgrenze hinausgehen, wodurch es sich dauerhaft physisch verformt, ohne zu brechen oder zu versagen.

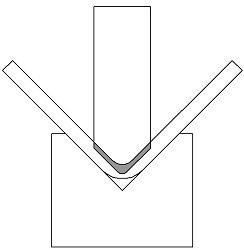
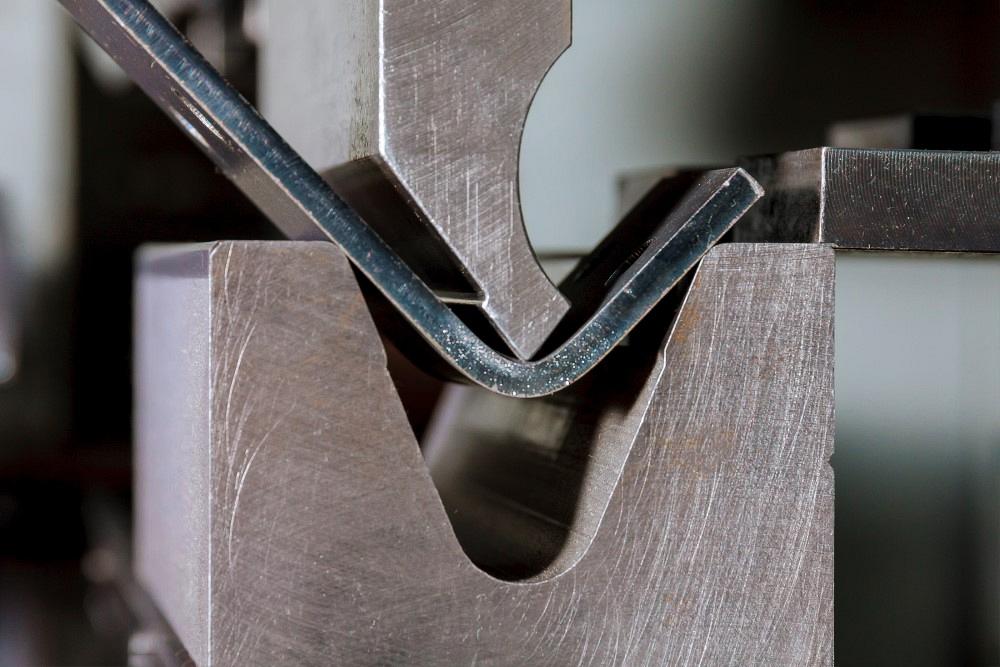
Die Abkantpresse ist ein häufig verwendetes Gerät für Blechbearbeitungen. Sie funktioniert, indem ein Stempel auf ein auf einer Matrize positioniertes Blechteil abgesenkt wird, wodurch die gewünschte Form entsteht.

Der geformte Biegewinkel hängt von den verwendeten Werkzeugen, der Streckgrenze des Materials und der Materialdicke ab. Das präzise Einrichten eines Biegeprozesses erfordert Kenntnisse über die Werkzeuge, das Material, die Kräfte und die Abfolge der einzelnen Schritte, weshalb ein erfahrener Bediener erforderlich ist.
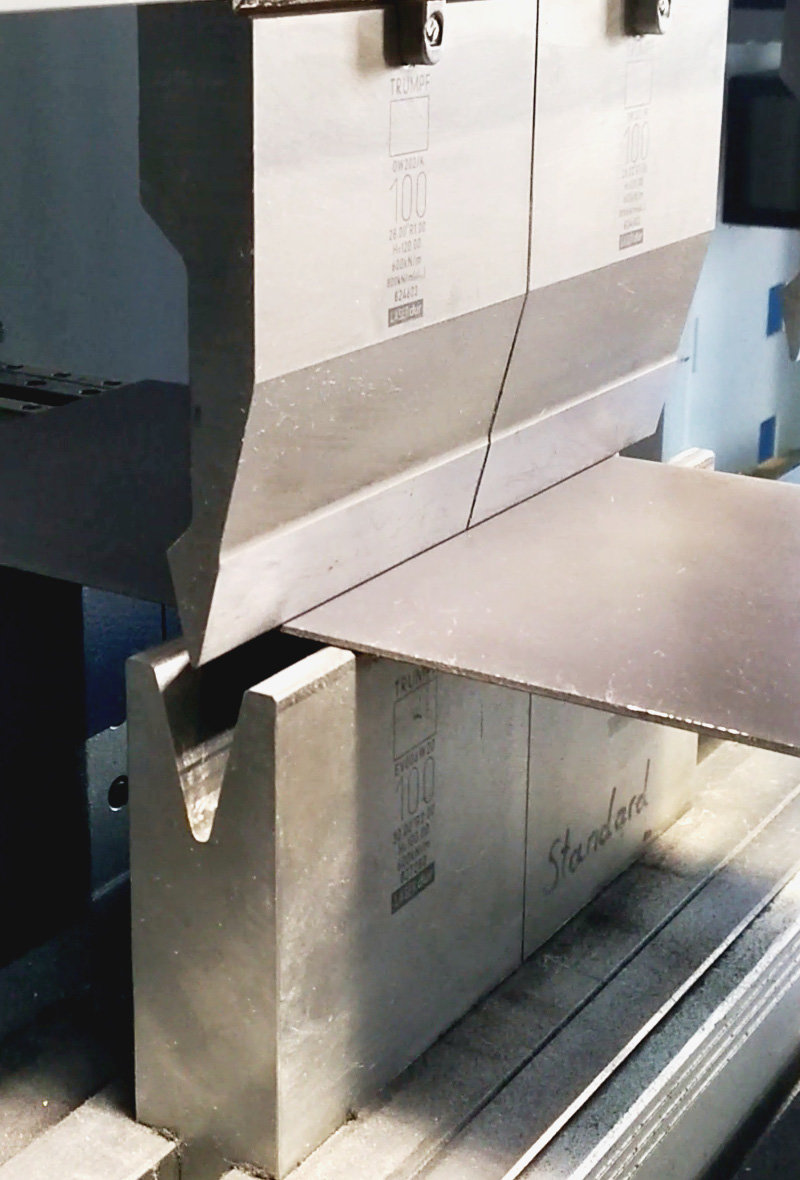
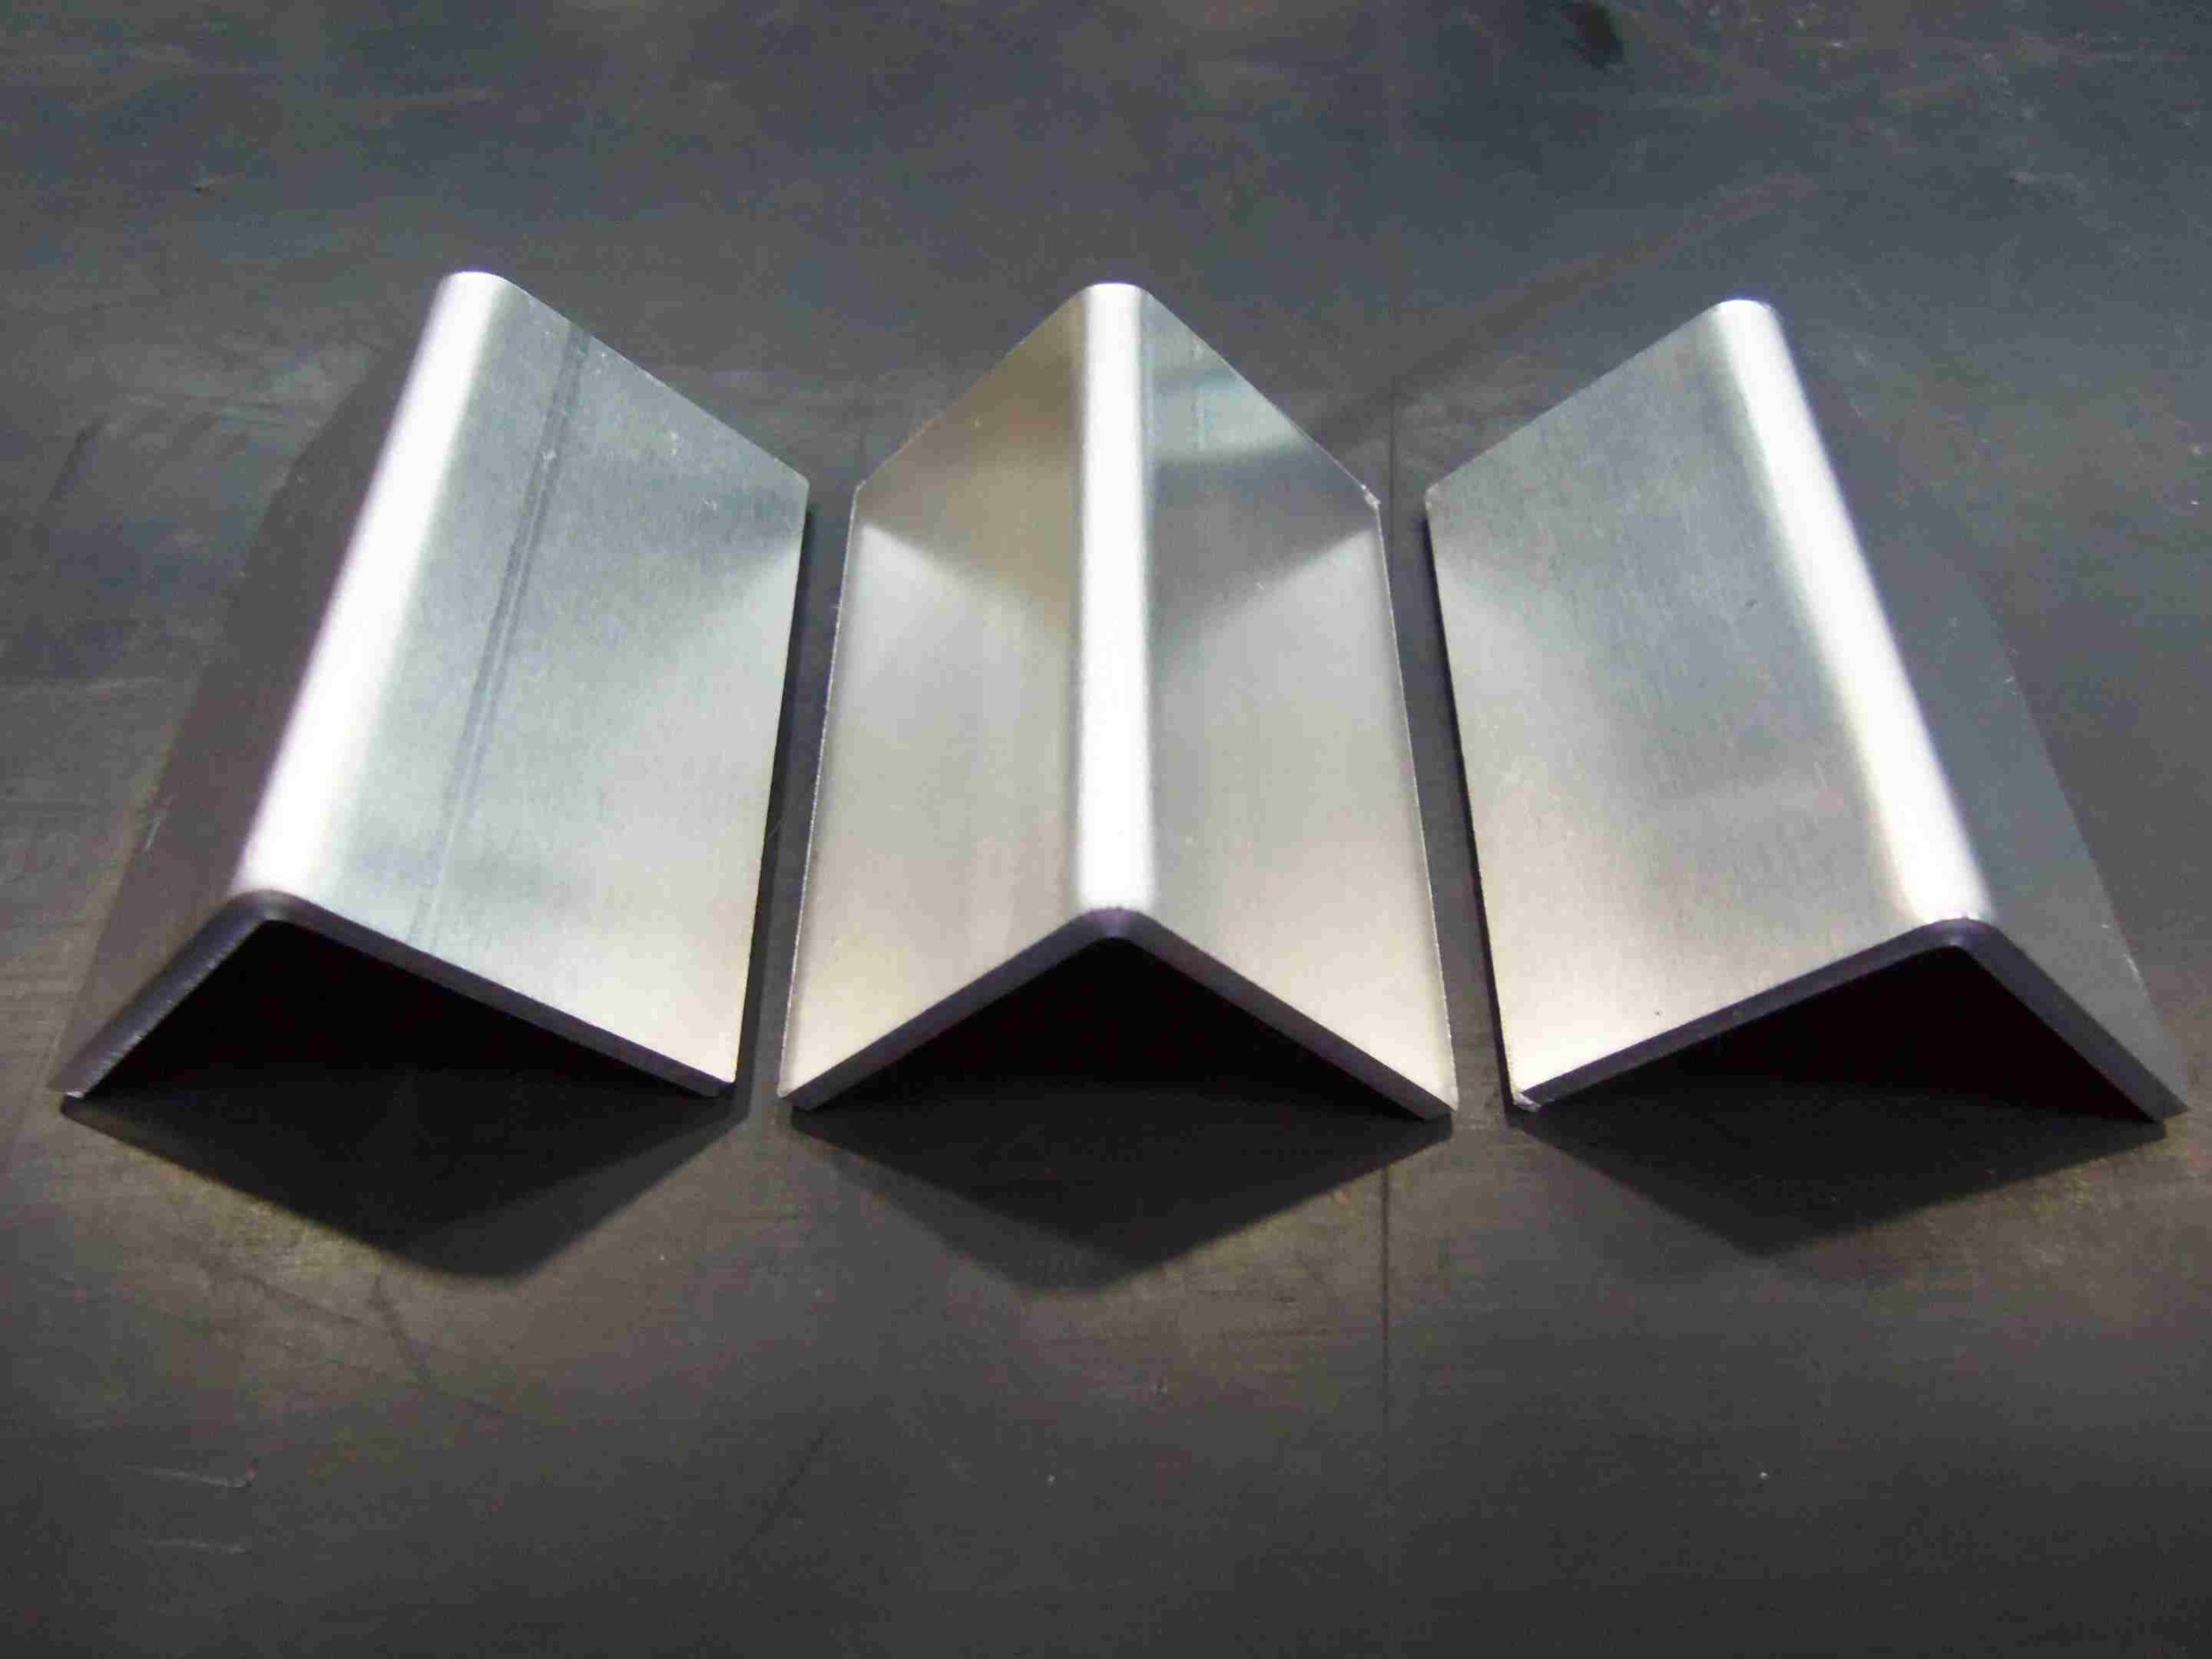
Biegen von verzinktem Blech

Arten des Metallbiegens

Freibiegen

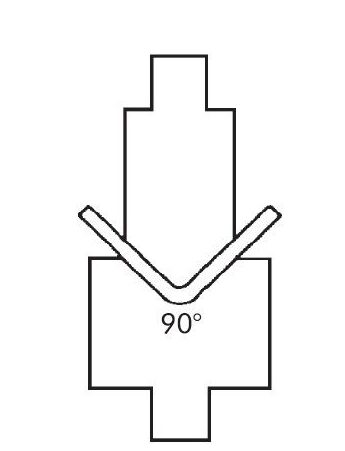
Freibiegen ist die am häufigsten verwendete Biegeart für Bleche. In diesem Prozess wird das Werkstück zwischen den Außenkanten der Matrize und der Spitze des Stempels eingeklemmt. Der Stempel wird dann über die Oberkante der Matrize hinaus in die V-Öffnung gedrückt, ohne den Boden des Vs zu berühren. Die V-Öffnung ist typischerweise tiefer als der im Werkstück angestrebte Winkel.

Prägebiegen

Prägebiegen ist eine Art des Biegens, bei der das Material zwischen Stempel und Matrize geprägt wird. Dabei dringen sowohl die Spitze des Stempels als auch der Stempel selbst unter erheblichem Kraftaufwand über die neutrale Achse hinaus in das Werkstück ein.

Gesenkbiegen

Beim Gesenkbiegen werden Stempel und Matrize so zusammengeführt, dass das Werkstück die Stempelspitze und die Seitenwände der V-Öffnung berührt. Da das Gesenkbiegen weniger Kraft als das Prägebiegen benötigt, nimmt das Werkstück den Biegewinkel des Werkzeugs nicht vollständig an.

Entwicklung der Abkantpressen

Eine Abkantpresse ist eine Maschine, die Blech in vorgegebene Formen biegt.
  • Mechanische Abkantpressen: Ideal für kleine Werkstätten oder Aufgaben mit geringer Komplexität und begrenztem Budget. Erfordern erfahrene Bediener.

  • NC-Abkantpressen: Eine Zwischenlösung, die einfache Automatisierung mit besserer Genauigkeit und Geschwindigkeit kombiniert. Geeignet für mittelgroße Betriebe.

  • CNC-Abkantpressen: Am besten geeignet für hochpräzise, Biegeaufgaben in hohen Stückzahlen und mit komplexen Geometrien. Sie sind teuer, bieten jedoch unerreichte Produktivität und Effizienz.

Fertigung von Stahlbauteilen und Metallbiegen
Merkmal Mechanische Abkantpresse NC-Abkantpresse CNC-Abkantpresse
Steuerungssystem Manuelle Bedienung mit einfacher Steuerung Halbautomatisch, begrenzte Programmspeicherung. Vollautomatisch mit anspruchsvoller Steuerung.
Genauigkeit Mäßige Genauigkeit aufgrund der manuellen Einstellungen. Bessere Genauigkeit mit voreingestellten Programmen. Hohe Genauigkeit mit automatischen Echtzeit-Anpassungen.
Benutzerfreundlichkeit Erfordert qualifizierte Bediener für Präzision. Einfacher zu bedienen, aber immer noch abhängig von der Einstellung des Bedieners. Intuitiv und benutzerfreundlich mit grafischen Oberflächen.
Geschwindigkeit der Bedienung Langsamer aufgrund der manuellen Einrichtung. Schneller als mechanisch; die Einrichtungszeit wird reduziert. Sehr schnell durch optimierte Programmierung und Automatisierung.
Flexibilität Beschränkt auf einfache Biegungen und wiederholbare Aufgaben. Kann komplexere Biegevorgänge durchführen. Äußerst flexibel für komplizierte, mehrachsige Biegevorgänge.
Kosten Niedrige Anfangskosten, hohe Arbeitskosten. Mäßige Kosten. Hohe Anfangskosten, aber niedrige Arbeits- und Betriebskosten.

Leitfaden für präzises Blechbiegen

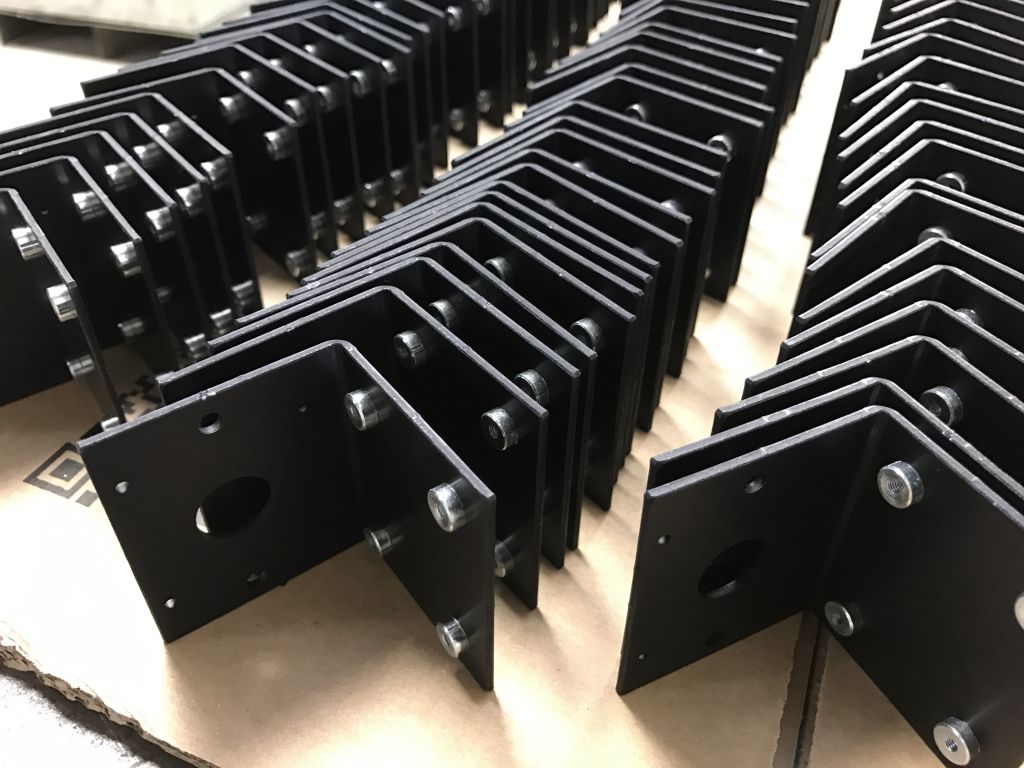
Blechbiegeteil

Häufige Fehler

Defekt Beschreibung QC-Maßnahmen
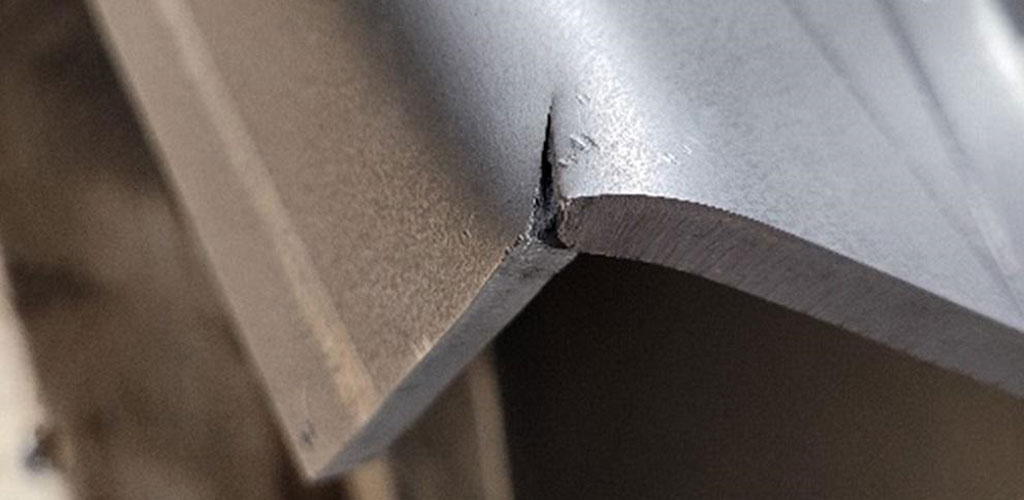
Risse Risse am äußeren Radius der Biegung Prüfen Sie den Biegeradius; stellen Sie die Duktilität des Materials sicher.
Falten Wellenbildung am Innenradius Passen Sie das Werkzeug an und reduzieren Sie die Biegekompression.
Rückfederung Der Winkel kehrt nach dem Biegen leicht zurück Verwenden Sie Überbiegung oder passen Sie die Maschineneinstellungen an.
Ungleiche Winkel Unterschiedliche Biegewinkel von Teil zu Teil Kalibrieren Sie die Maschine; sorgen Sie für gleichmäßiges Material.
Kratzer in der Oberfläche Abdrücke oder Schäden an der Oberfläche Verwenden Sie Schutzfolien oder weichere Matrizenwerkstoffe.

Biegen verschiedener Metalle

Blechfertigung - Biegen und Laserschneiden
Eigenschaft Kohlenstoffstahl Rostfreier Stahl Aluminium
Biegbarkeit Mäßig (kohlenstoffarm) bis schwierig (kohlenstoffreich) Mäßig bis schwer Leicht
Rückfederung Niedrig Hoch Niedrig
Erforderliche Kraft Mäßig bis hoch Hoch Niedrig
Duktilität Mäßig bis gering Hoch (austenitische Güten) Sehr hoch
Risiko der Rissbildung Gering (wenn kohlenstoffarm) Gering bis mäßig Hoch (ohne entsprechende Sorgfalt)

Herausforderungen beim Blechbiegen

Materialherausforderungen


  • Rückfederung: Elastische Rückstellung führt zu falschen Biegewinkeln.

  • Rissbildung: Rissbildung am Außenradius, insbesondere bei spröden Materialien.

  • Ausdünnung: Das Material wird am Außenradius der Biegung geschwächt.

Werkzeugherausforderungen


  • Werkzeugausrichtung: Fehljustierte Werkzeuge führen zu ungleichmäßigen Biegungen.

  • Werkzeugverschleiß: Abgenutzte Werkzeuge verursachen Fehler wie Kratzer oder Fehlausrichtungen.

  • Begrenzungen von Standardwerkzeugen: Standardmatrizen sind möglicherweise ungeeignet für Sonderkonstruktionen.

Prozessherausforderungen


  • Enge Toleranzen: Präzision bei Winkeln und Abmessungen erreichen.

  • Mehrfachbiegungen: Fehler durch kumulierte Fehlausrichtungen bei komplexen Bauteilen.

  • Oberflächenschäden: Kratzer oder Markierungen während des Biegens.

Konstruktionsherausforderungen


  • Falsche Biegezugabe: Falsche Berechnungen führen zu Maßfehlern.

  • Komplexe Konstruktionen: Aufwendige Geometrien sind schwerer zu biegen.

Aluminiumbiegen

Menschliche Herausforderungen


  • Bedienfehler: Fehler bei der Einrichtung oder Handhabung.

  • Kommunikation: Missverständnisse zwischen Konstruktions- und Produktionsteams.

Fallstudien zum Metallbiegen

Fallstudie 1 — Höhere mechanische Festigkeit ohne größere Materialdicke
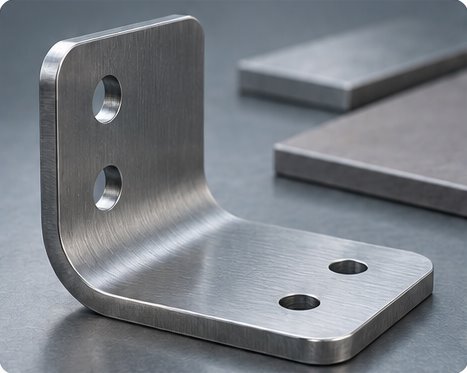
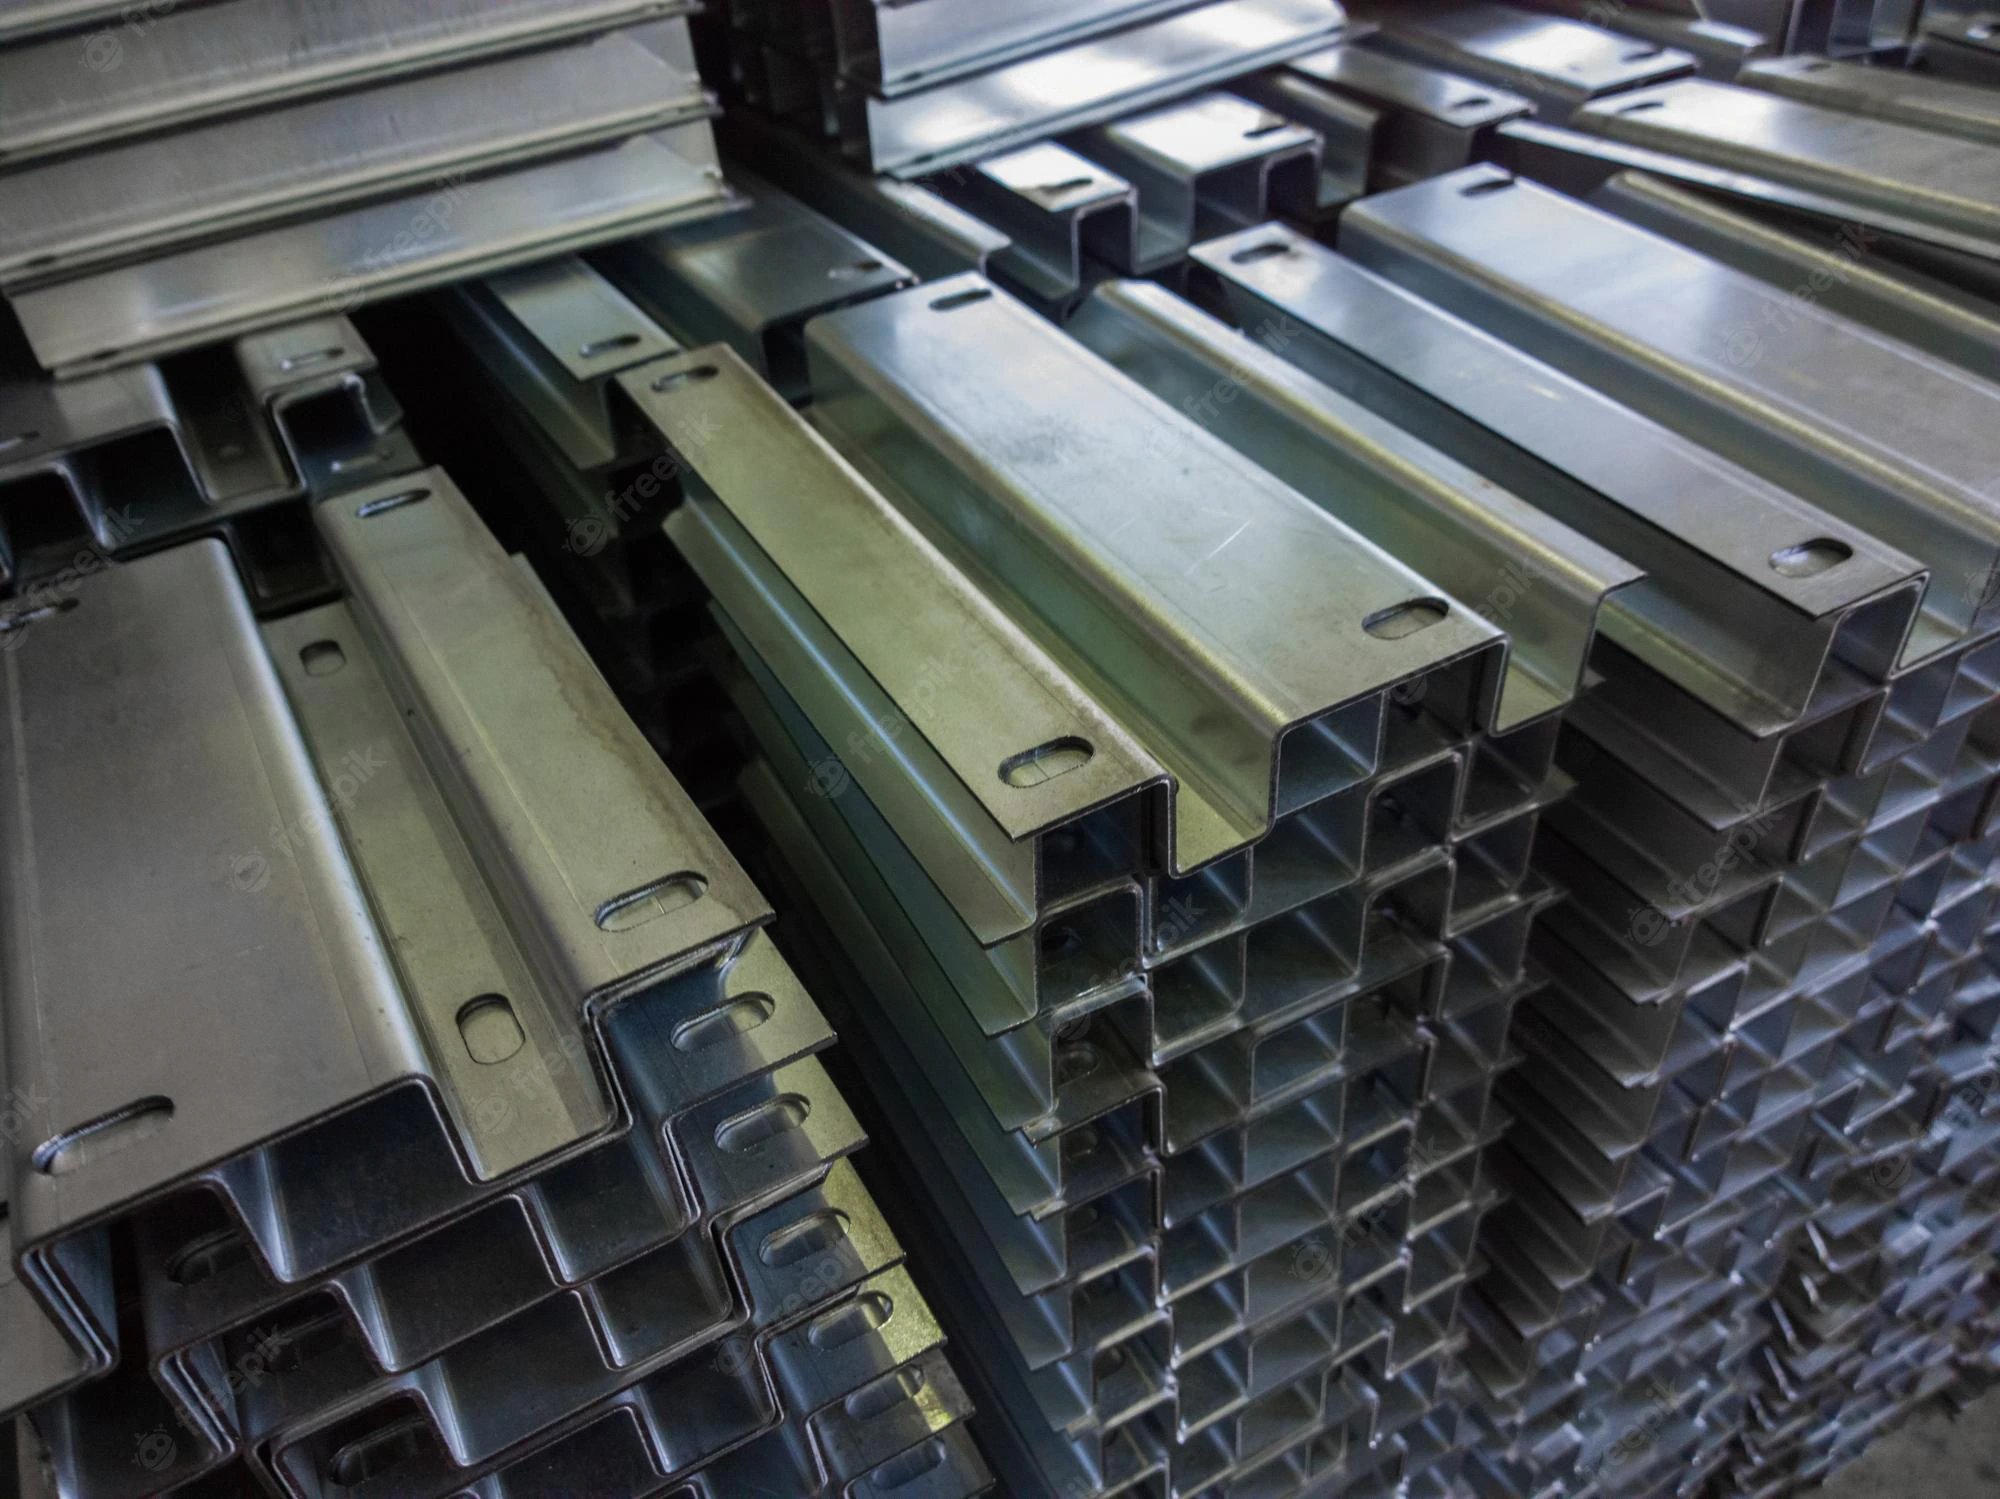
Kaltgeformter Stahlwinkel mit zwei Befestigungsbohrungen an jedem Schenkel

Kaltgeformtes Stahlbauteil

Ein Kunde benötigte ein kundenspezifisches Biegeteil aus 6 mm dickem S235JR-Stahl. Die vorhandene Konstruktion und die Biegetoleranzen waren für die Anwendung geeignet. Der Kunde musste jedoch die mechanische Festigkeit des Bauteils erhöhen, ohne die Materialdicke oder die fertige Geometrie zu verändern.

Zunächst wurde vorgeschlagen, 6 mm S235JR durch 6 mm S355JR zu ersetzen, um bei gleicher Dicke einen höherfesten Werkstoff einzusetzen. Die Wahl eines höherfesten Stahls bedeutet jedoch nicht zwangsläufig, dass er sich beim Biegen genauso verhält.

Technische Betrachtung

Höherfeste Stähle können deutlich höhere Biegekräfte erfordern und je nach chemischer Zusammensetzung, Biegeradius, Materialrichtung und Umformbedingungen anfälliger für Rissbildung sein.

Unser Ingenieurteam prüfte die Anwendung und erkannte beim Einsatz von S355JR ein potenzielles Rissrisiko während des Biegens. Statt die Bauteildicke zu ändern oder die bestehenden Biegetoleranzen zu beeinträchtigen, untersuchten wir einen alternativen Werkstoff, der die erforderlichen mechanischen Eigenschaften bieten und zugleich für den vorgesehenen Umformvorgang geeignet sein konnte.

Lösung — S355MC-Stahl

Wir empfahlen, 6 mm dicken S355MC-Stahl als Alternative zu erproben. S355MC ist ein thermomechanisch gewalzter hochfester Stahl für die Kaltumformung. Seine chemischen und mechanischen Eigenschaften machen ihn besonders geeignet für Bauteile, die sowohl höhere Festigkeit als auch kontrolliertes Umformen erfordern.

Wir fertigten Versuchsteile aus S355MC und bewerteten den Werkstoff bei den erforderlichen Biegevorgängen. Nach erfolgreichen Versuchen wurde S355MC für die Anwendung eingesetzt.

Ergebnis

Der Kunde konnte folgende Ergebnisse erzielen.

  • Erhöhung der mechanischen Festigkeit des Bauteils
  • Beibehaltung der vorhandenen Materialdicke von 6 mm
  • Beibehaltung der erforderlichen Bauteilgeometrie
  • Einhaltung der erforderlichen Biegetoleranzen
  • Vermeidung des beim ursprünglichen S355JR-Vorschlag erkannten Rissrisikos

Fallstudie 2 — Schweißverbindungen durch Biegungen ersetzen

Ein Kunde legte uns Zeichnungen für eine kundenspezifische Metallhalterung vor, die aus mehreren miteinander verschweißten Blechteilen bestand. Die Konstruktion war technisch herstellbar, doch die Anzahl der Schweißverbindungen erhöhte die Produktionszeit, den Handhabungsaufwand und die Zahl der Fertigungsschritte je Bauteil.

Statt das Teil lediglich genau nach der Zeichnung herzustellen, prüften wir gemeinsam mit dem Kunden, ob es sich effizienter fertigen ließ.
Montageplatte mit angeschweißten seitlichen Schenkeln

Geschweißte Montageplatte

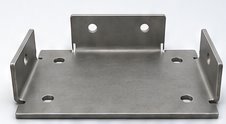
Montageplatte mit aus einem Stück gebogenen Schenkeln

Gebogene Montageplatte

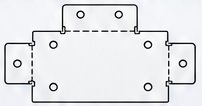
Flacher lasergeschnittener Montageplattenzuschnitt mit gestrichelten Biegelinien

Einzelner lasergeschnittener Zuschnitt

Technische Prüfung

Unsere Ingenieure untersuchten die Geometrie der Halterung und identifizierten mehrere Bereiche, in denen separate Blechteile in einen einzigen Zuschnitt integriert werden konnten. Durch zusätzliche Biegungen ließen sich einige Schweißverbindungen vollständig vermeiden.

Lösung — Fertigungsgerechte Konstruktion (DFM)

Gemeinsam mit dem Kunden vereinfachten wir das Bauteil und ersetzten mehrere Schweißverbindungen durch zusätzliche Biegevorgänge. Der überarbeitete Fertigungsablauf erforderte vier zusätzliche Biegevorgänge, verringerte jedoch den notwendigen Schweißaufwand erheblich.

Ergebnis

Die Konstruktionsänderung führte zu folgenden Ergebnissen.

  • Mehr als 40% weniger Schweißvorgänge
  • Vier zusätzliche Biegevorgänge
  • Weniger Schweißverbindungen
  • Geringere Fertigungskomplexität
  • Kürzere Schweißzeit
  • Vereinfachter Fertigungsprozess
  • Höhere Wiederholgenauigkeit von Bauteil zu Bauteil

Fallstudie 3 — Rückfederung beherrschen
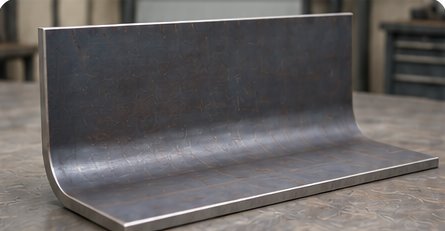
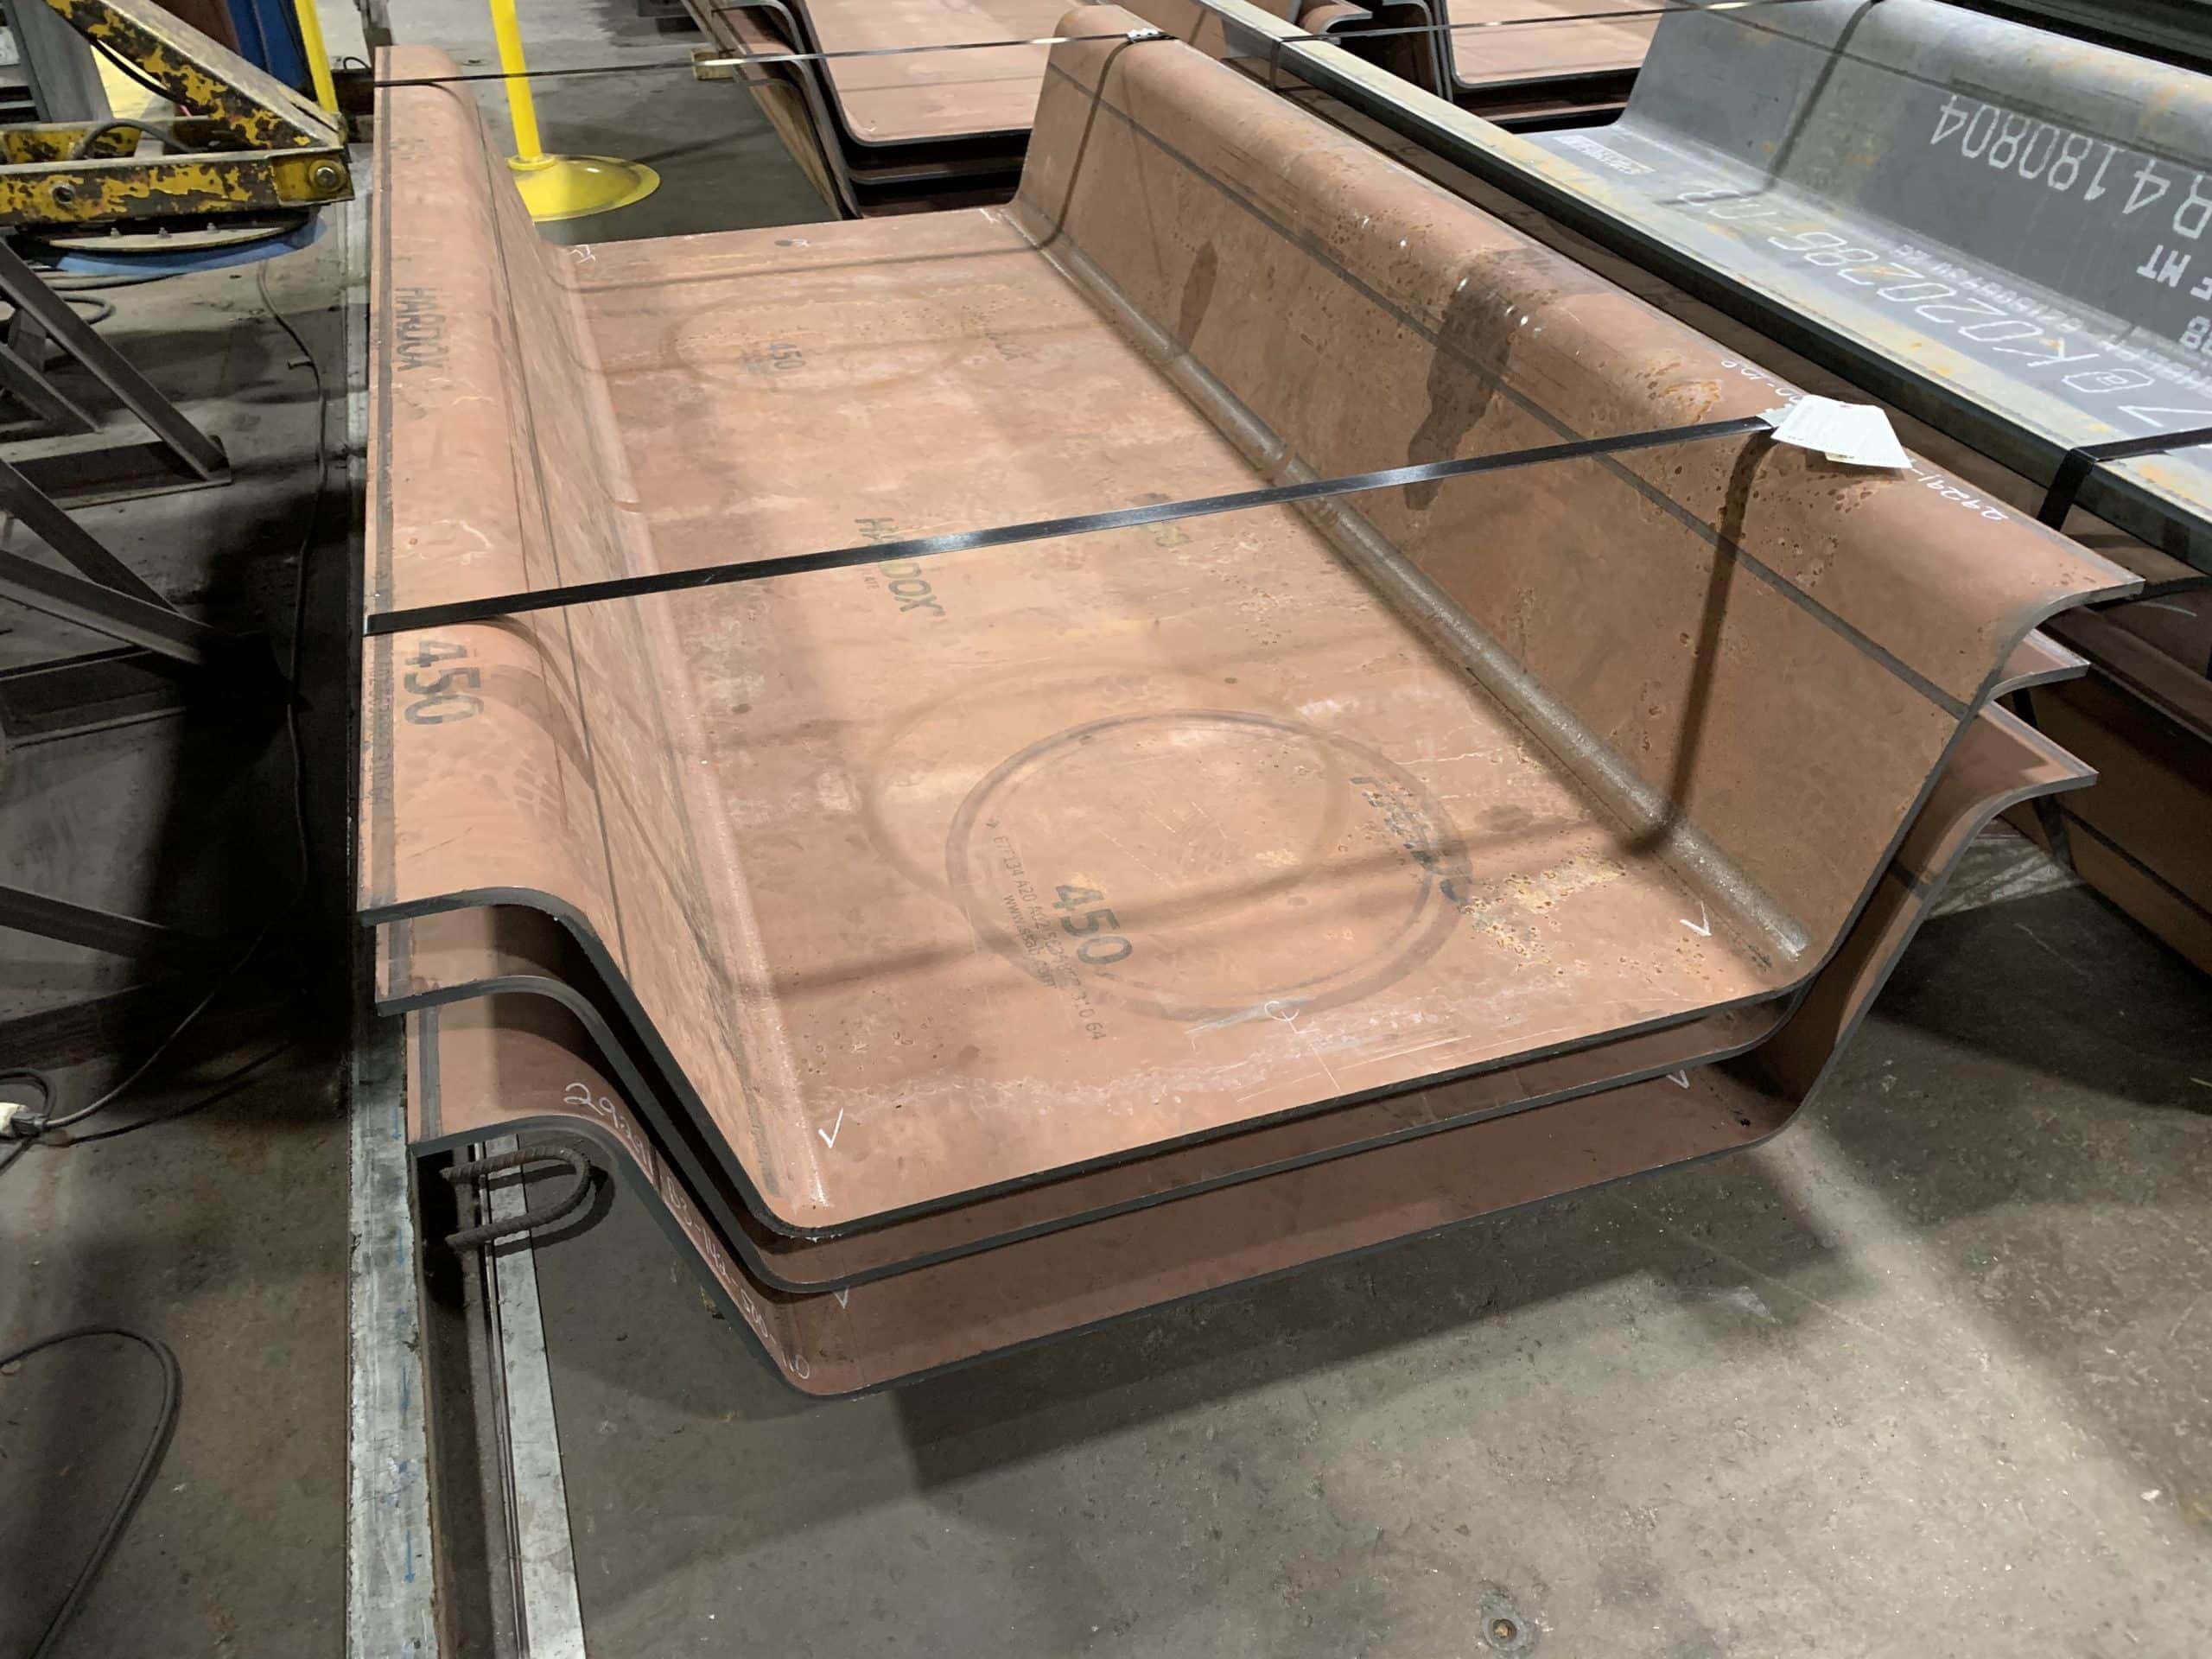
Gebogenes Hardox-Verschleißblech für eine Schüttgutschurre für Gesteinskörnungen

Rückfederung eines Verschleißblechs

Ein Kunde aus dem Steinbruch- und Bergbausektor beauftragte uns mit der Herstellung von Ersatzplatten für die seitliche Auskleidung einer industriellen Schüttgutschurre für Gesteinskörnungen. Wegen des starken abrasiven Verschleißes sollten die Bauteile aus 8 mm dickem Hardox 450-Verschleißblech geformt werden.

Während sich die flachen Zuschnitte problemlos schneiden ließen, ergaben die internen Fertigungsläufe des Kunden uneinheitliche Biegewinkel. Nach der Entnahme aus der Abkantpresse öffneten sich die fertigen Teile wiederholt über die zulässigen geometrischen Toleranzen hinaus.

Technische Betrachtung

Das Biegen hochfester und verschleißbeständiger Stähle unterscheidet sich grundlegend vom Umformen herkömmlicher weicher Stähle. Werkstoffe wie Hardox besitzen eine deutlich höhere Streckgrenze und zeigen daher eine erhebliche Rückfederung, also die elastische Rückverformung des Materials nach dem Wegfall der Umformkraft.

Bei hochfesten Stählen erfordert eine präzise Endgeometrie die Bewertung des gesamten Prozesses als zusammenhängendes System.

  • Streckgrenze und Dicke des Werkstoffs
  • Erforderlicher Innenbiegeradius und Biegewinkel
  • Presskraftkapazität der Abkantpresse und Werkzeugauswahl
  • Matrizenöffnungsweite und Stempelradius
  • Winkelkompensation der Rückfederung und Validierung durch Biegeversuche

Die bloße Übernahme üblicher Programme, Werkzeuge und Matrizenöffnungen für weiche Stähle auf hochfeste Legierungen führt unweigerlich zu Teilen außerhalb der Toleranz und zu erhöhten Werkzeugbelastungen.

Lösung — Spezieller Umformablauf für hochfeste Stähle

Unser Ingenieurteam berechnete die spezifischen Rückfederungseigenschaften des Loses aus 8 mm dickem Hardox 450 und legte die Umformparameter neu fest.

  • Anpassung von Werkzeugen und Matrize Austausch der üblichen schmalen V-Matrizen gegen eine breitere V-Öffnung, um die erforderliche Biegekraft zu reduzieren und Mikrorisse an der Materialoberfläche zu verhindern.
  • Überbiegen und Radiuskontrolle Programmierung präziser Überbiegewinkel in der CNC-Steuerung der Abkantpresse, um die erwartete elastische Rückfederung auszugleichen.
  • Bedarfsgerechte Presskraftauslegung Einsatz hochbelastbarer Abkantwerkzeuge, die die erforderliche Umformkraft sicher übertragen konnten.

Vor dem Produktionslauf führten wir Biegeversuche an Reststücken aus genau derselben Werkstoffschmelze durch, um die Rückfederungswerte zu überprüfen und die endgültige Eintauchtiefe einzustellen.

Rückfederung nach Entlastung

Schematische Seitenansicht

Durchgezogene Linie — Form unter Last (in der Presse)

Gestrichelte Linie — Endform nach Entlastung (mit elastischer Rückfederung)
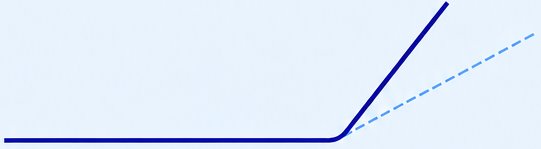
Schematische Seitenansicht der Öffnung des Biegewinkels nach Wegfall der Umformkraft

Ergebnis

Indem wir das hochfeste Verschleißblech als spezielle Umformanwendung behandelten, erzielten wir folgende Ergebnisse.

  • Präzise, wiederholbare Endbiegewinkel innerhalb enger Montagetoleranzen
  • Vollständige Beseitigung von Rückfederungsschwankungen zwischen Produktionslosen
  • Keine Materialrisse oder Oberflächenmikrorisse entlang des äußeren Biegeradius
  • Geringerer Verschleiß der Abkantwerkzeuge
  • Problemlose direkte Montage an den Bergbauanlagen des Kunden

Fallstudie 4 — Verformungen beim Umformen vermeiden
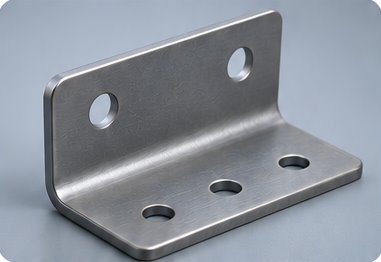
Gebogener Stahlbefestigungswinkel mit Schraubenlöchern an beiden Schenkeln

Verformung von Befestigungsbohrungen

Ein Hersteller von Industriemaschinen stellte Konstruktionszeichnungen für eine Reihe hochbelastbarer Motorhalterungen bereit. Vorgesehen war eine Reihe präziser Befestigungsbohrungen mit 10 mm Durchmesser, um ein Hydraulikpumpengehäuse am Maschinenrahmen zu befestigen.

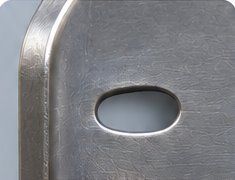
Beim ersten Prototypenlos des Kunden wurden sämtliche Konturen vor dem Umformen aus dem flachen Blech lasergeschnitten. Dies führte in der Fertigung zu erheblichen Montageproblemen. Beim Biegen dehnte sich das Material nahe der Biegelinie, wodurch benachbarte Bohrungen unrund wurden und die Schrauben bei der Maschinenmontage nicht mehr fluchteten.

Technische Betrachtung

Beim Blechbiegen erfährt das Material in der Biegezone eine örtliche plastische Verformung: Am Außenradius wird es gedehnt, am Innenradius gestaucht.

Liegt eine Bohrung, ein Schlitz oder ein Ausschnitt zu nahe an der Biegelinie und damit innerhalb der Verformungszone, zieht der Umformprozess dessen Rand in Richtung der Biegung. Dies führt zu folgenden Problemen.

  • Längliche, ovale oder verformte Bohrungen
  • Verschiebung der Lochabstände von Mitte zu Mitte
  • Passprobleme mit Befestigungsschrauben, Stiften oder Zentrierbuchsen
  • Fehlausrichtung bei der Montage und hohe Ausschussquoten

Der zulässige Mindestabstand hängt unmittelbar von Materialdicke, Werkstoffgüte, Innenbiegeradius und Matrizenöffnungsweite ab.

Lösung — Prüfung der fertigungsgerechten Konstruktion (DFM) und Prozessoptimierung

Unser Ingenieurteam führte eine Prüfung der fertigungsgerechten Konstruktion (DFM) durch, um den Zusammenhang zwischen Bohrungsposition, Materialdicke (5 mm) und Biegeradius zu bewerten.

Wir stellten dem Kunden eine zweiteilige Lösung vor.

  • Konstruktionsoptimierung Wo der Freiraum am Rahmen es zuließ, änderten wir die Abwicklung, um unkritische Befestigungsbohrungen außerhalb der Hauptverformungszone anzuordnen. Dabei hielten wir einen Mindestabstand von mindestens der doppelten Materialdicke zuzüglich des Biegeradius ein.
  • Alternative Fertigungsfolge Bei kritischen Befestigungsbohrungen, die wegen enger Platzverhältnisse nicht weiter von der Biegelinie entfernt werden konnten, änderten wir die Fertigungsfolge: Wir nutzten Entlastungsschlitze oder stanzten und rieben die Bohrungen erst nach dem hauptsächlichen Biegevorgang.

Ergebnis

Die Anpassungen an Konstruktion und Prozess ergaben folgende Ergebnisse.
  • 100% Positionsgenauigkeit und Rundheit aller kritischen Befestigungsbohrungen
  • Einwandfreie Fluchtung der Schraubenlöcher bei der Montage der Hydraulikpumpe
  • Wegfall von manuellem Nachbohren, Schleifen und Ausschussteilen an der Montagelinie
  • Konstante Bauteilgeometrie in der Großserienfertigung
  • Robuster Fertigungsablauf, optimiert für den fertigen 3D-Zustand des Bauteils
Ovales, nahe einer Biegung verformtes Befestigungsloch

Loch nahe der Biegung (verformt oder oval)
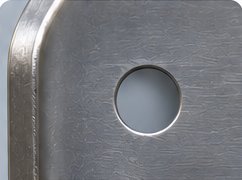
Rundes Befestigungsloch mit Abstand zur Biegung

Loch mit Abstand zur Biegung (bleibt rund)

Wie können wir Ihnen weiterhelfen?

Blechbiegen ist ein zentrales Verfahren der Metallbearbeitung, und sein Erfolg hängt von der sorgfältigen Auswahl der Auftragnehmer ab.

Novelty Structures hebt sich als zuverlässiger Partner für hochwertige Biegearbeiten hervor, die auf anspruchsvolle industrielle Anforderungen zugeschnitten sind.

Kontaktieren Sie unser Team, um Ihre Anforderungen im Detail zu besprechen.

FAQ

Was ist Blechbiegen?2024-12-27T23:55:09+00:00

Blechbiegen ist ein Fertigungsverfahren, bei dem Metallbleche mit Werkzeugen oder Maschinen verformt werden, um bestimmte Formen oder Winkel zu erzeugen. Dieser Prozess wird häufig zur Herstellung von Bauteilen für Branchen wie Bauwesen, Automobilindustrie, Luft- und Raumfahrt sowie Elektronik eingesetzt.

Welche Arten von Blechmaterialien können Sie biegen?2024-12-27T23:56:06+00:00

Wir verarbeiten eine Vielzahl von Materialien, darunter:
* Aluminium
* Edelstahl
* Kohlenstoffstahl
* Verzinkter Stahl

Welche Blechdicken können Sie verarbeiten?2024-12-27T23:56:44+00:00

Wir können Blechdicken von dünnen Blechen (0,5 mm) bis zu dicken Platten (bis zu 40 mm) verarbeiten. Für kundenspezifische Dicken kontaktieren Sie uns bitte, um die Machbarkeit zu klären.

Welche Biegetechniken verwenden Sie?2024-12-27T23:57:25+00:00

Unsere Biegetechniken umfassen:
Abkantbiegen: Ideal für präzise Winkel und gerade Biegungen.
Walzbiegen: Geeignet für die Herstellung von gekrümmten oder zylindrischen Formen.

Was ist die maximale Länge von Blechen, die Sie biegen können?2024-12-27T23:58:07+00:00

Unsere Maschinen können Blechlängen von bis zu 12 Metern bearbeiten. Für längere Bleche können zusätzliche Lösungen besprochen werden.

Können Sie komplexe oder kundenspezifische Biegungen erstellen?2024-12-27T23:58:48+00:00

Ja, wir sind spezialisiert auf kundenspezifische und komplexe Biegeprojekte. Unsere fortschrittlichen CNC-gesteuerten Abkantpressen ermöglichen es uns, komplizierte Designs mit hoher Präzision zu fertigen.

Welche Toleranzen können Sie beim Biegen erreichen?2024-12-27T23:59:55+00:00

Wir erreichen typischerweise Biegetoleranzen von ±0,5 mm, abhängig vom Material und der Designkomplexität. Spezifische Toleranzen können basierend auf Ihren Projektanforderungen besprochen werden.

Wie stellen Sie die Qualität beim Blechbiegen sicher?2024-12-28T00:00:34+00:00

Wir gewährleisten die Qualität durch den Einsatz modernster Maschinen, qualifizierter Techniker und umfassender Qualitätskontrollmaßnahmen. Dazu gehören:

  • Regelmäßige Inspektionen während der Produktion
  • Regelmäßige Inspektionen während der Produktion
  • Einhaltung der ISO 9001-Norm
Wie sind Ihre typischen Lieferzeiten?2024-12-28T00:01:16+00:00

Die Lieferzeiten variieren je nach Projektkomplexität und -umfang. Standardbestellungen werden in der Regel innerhalb von 3-10 Werktagen abgeschlossen. Eilaufträge können auf Anfrage berücksichtigt werden.

Bieten Sie Veredelungsdienstleistungen nach dem Biegen an?2024-12-28T00:02:01+00:00

Ja, wir bieten zusätzliche Veredelungsdienstleistungen an, wie zum Beispiel:

  • Pulverbeschichtung
  • Lackierung
  • Polieren
  • Eloxieren
  • Feuerverzinkung
Biegen Sie auch hochfeste Materialien?2024-12-28T00:03:02+00:00

Ja, wir sind dafür ausgerüstet, hochfeste Materialien wie Hardox-Stahl zu bearbeiten. Allerdings können hierfür zusätzliche Überlegungen bezüglich der Werkzeuge und Prozesse erforderlich sein.

Wie verhindern Sie Oberflächenkratzer beim Biegen?2024-12-28T00:03:41+00:00

Zum Schutz der Materialoberfläche verwenden wir Schutzfolien, spezielle Werkzeugmatrizen oder weiche Biegewerkzeuge, um Kratzer oder Abdrücke bei Edelstahl zu minimieren.

Bieten Sie kundenspezifische Werkzeuge für einzigartige Projekte an?2024-12-28T00:04:16+00:00

Ja, wir können kundenspezifische Werkzeuge für einzigartige oder hochspezifische Designs herstellen, um sicherzustellen, dass Ihre Projektanforderungen erfüllt werden.

Wie berechnet man die Kosten für das Blechbiegen?2024-12-28T00:04:57+00:00

Die Kosten hängen ab von:

  • Materialart und -dicke
  • Anzahl der Biegungen
  • Komplexität des Designs
  • Produktionsvolumen

Unser Team erstellt Ihnen nach Prüfung Ihrer Anforderungen ein detailliertes Angebot.

Metallfertigung und Schweißarbeiten
  • Novelty Structures bietet Auftragsfertigung und Metallverarbeitung in seinen Produktionsstätten in der Türkei an. [...]

  • Novelty Steel bietet ein umfassendes Spektrum an Biegedienstleistungen für Stahl für unterschiedliche Branchen und [...]

  • Blechbearbeitungsdienste für Kohlenstoffstahl, verzinkter Stahl, Edelstahl und Aluminium   Die Blechbearbeitung [...]

  • Erfahrener Hersteller von Edelstahlbauteilen für die Auftragsfertigung Inhalt [...]

Galerie
Produkte

Stahlkonstruktionen

Komponenten für Industrieanlagen

Konstruktionen für den Schüttgutumschlag

Stahlgebäude

Stahlsilos

Trichter & Schurren

Stahlfachwerke

Mezzanine & Treppen

Stahltanks

Dienstleistungen

Laserschneiden

Blechbiegen

Walzrunden von Blechen

Zerspanung

Schweißen

Lackierung

Go to Top