CNC-Bearbeitung von Edelstahl für die Fertigung kundenspezifischer Bauteile

Dienstleistung zur Edelstahlbearbeitung

Die Bearbeitung von Edelstahl ist anspruchsvoll – sie erfordert das richtige Equipment, Fachwissen und Erfahrung. Glücklicherweise haben Fortschritte in der Edelstahlherstellung, wie das Hinzufügen komplexer Oxide, die Bearbeitung erleichtert. Diese Verbesserungen ermöglichen höhere Schnittgeschwindigkeiten, eine bessere Produktivität und geringere Kosten, was Werkstätten hilft, wettbewerbsfähig zu bleiben.

CNC-bearbeitete Bauteile

Bearbeitungsverfahren für Edelstahl

  • Walzenfräsen

  • Nutfräsen

  • Scheibenfräsen

  • Formfräsen

CNC-Drehservice

CNC-Schleifen

  • Flachschleifen
  • Außenrundschleifen
  • Spitzenloses Schleifen
  • Innenschleifen
CNC-Schleifen

Wärmebehandlung

  • Glühen
  • Spannungsarmglühen

  • Anlassen
  • Abschrecken

Glühen bearbeiteter Teile
CNC-bearbeitete Bauteile mit Bedienpersonal

Oberflächenbearbeitung

  • Perlstrahlen
  • Polieren
  • Pulverbeschichtung
  • Passivierung
Oberflächenbeschaffenheit nach der Bearbeitung

Zerspanbarkeit von Edelstahl

  • Die Bearbeitung von Edelstahl erfolgt durch schrittweises Abtragen von Material, um das Endprodukt zu formen.
  • Die Zerspanbarkeit wird beeinflusst durch:
    • Fachliche Kompetenz des Personals
    • Maschinenausstattung
    • Verfahrenstechniken
    • Organisation und Planung
    • Edelstahlgüte
  • Die Bearbeitung ist sowohl eine Kunst als auch eine Wissenschaft und beeinflusst die Qualität und Leistungsfähigkeit des Bauteils.
  • Optimale Ergebnisse erfordern ein Gleichgewicht – schon kleine Änderungen eines Faktors können den gesamten Prozess beeinflussen.
Edelstahlgüte Beschreibung
Ferritische rostfreie Stähle Im Allgemeinen spröder, was das Brechen von Spänen erleichtert, aber die Flexibilität verringert.
Austenitische Edelstähle Zäh und duktil, neigen sie zur schnellen Kaltverfestigung, was die Bearbeitung erschwert. Diese Güten erfordern langsamere Schnittgeschwindigkeiten und spezielle Werkzeuge.
Martensitische rostfreie Stähle Martensitische Stähle sind hart und fest und verschleißen die Werkzeuge schnell, bieten aber im Allgemeinen eine gute Spankontrolle.
Duplex-Edelstähle Duplexstähle kombinieren ferritische und austenitische Phasen und bieten ein ausgewogenes Verhältnis von Festigkeit und Korrosionsbeständigkeit, erfordern jedoch eine sorgfältige Handhabung bei der Bearbeitung.
Ausscheidungshärtende rostfreie Stähle Diese Sorten bieten eine hohe Festigkeit, können aber aufgrund ihrer Härte schwer zu bearbeiten sein.
Edelstahlfräsen
CNC-gedrehte Abstandshalter
  • Die Struktur des Metalls, insbesondere die Korngröße, spielt eine große Rolle für die Bearbeitbarkeit.
  • Kleinere Körner führen zu glatteren Oberflächen und besserer Gewindequalität, machen das Material aber härter und anfälliger für Aufbauschneiden an Schneidwerkzeugen.
  • Bei Schwankungen der Korngröße zwischen Materialchargen kann die Bearbeitbarkeit variieren, was häufige Anpassungen der Bearbeitungsparameter erfordert.

Vergleich der Bearbeitbarkeit von Edelstahlgüten

Edelstahlgüte  Festigkeit Duktilität Werkzeugverschleiß Bearbeitungstechnik Spanbildung Werkzeuganforderungen
Austenitisch (304, 316, 321, 303) Mittel bis hoch Hoch (verfestigt sich schnell bei der Bearbeitung) Hoch (aufgrund der Kaltverfestigung) Scharfe Werkzeuge, niedrige Geschwindigkeiten, hohe Vorschübe Lange, fadenförmige Späne Hartmetall- oder beschichtete Werkzeuge, Kühlschmierstoff unerlässlich
Ferritisch (430, 409, 439) Mittel Mittel (geringere Kaltverfestigung) Geringer als bei austenitischen Stählen Mittlere Schnittgeschwindigkeiten und Vorschübe, einfacher zu bearbeiten Kurze, gut kontrollierbare Späne HSS- oder Hartmetallwerkzeuge, moderater Kühlschmierstoffeinsatz
Martensitische Edelstähle Hoch Gering bis mittel (abhängig von der Wärmebehandlung) Hoch (aufgrund der Härte) Langsame Schnittgeschwindigkeiten, mittlere Vorschübe, stabile Aufspannung Spröde, leicht brechende Späne Hartmetallwerkzeuge empfohlen, Schmierung unerlässlich
Ausscheidungshärtend (17-4 PH, 15-5 PH) Sehr hoch Mittel Hoch (insbesondere im ausgehärteten Zustand) Stabile Aufspannung, langsame Geschwindigkeiten, kontrollierte Schnittparameter Spröde Späne, leichter zu handhaben als bei austenitischen Stählen Hartmetall- oder Keramikwerkzeuge, Kühlschmierstoff zur Temperaturkontrolle erforderlich
Duplex (2205, 2507) Sehr hoch Mittel (höher als ferritisch, niedriger als austenitisch) Hoch (aufgrund von Zähigkeit und Abrasivität) Erfordert leistungsstarke Maschinen, niedrige Schnittgeschwindigkeiten, hohe Vorschübe Zähe, kontinuierliche Späne, schwer zu brechen Hochwertige beschichtete Hartmetallwerkzeuge, starker Kühlmittelfluss erforderlich

Qualitätskontrolle

Kostenfaktoren der Edelstahlzerspanung

Kategorie Beschreibung
Werkstoff
  • Materialgüte: Verschiedene Edelstahlsorten haben unterschiedliche Zerspanungseigenschaften.
  • Materialverlust: Größere Rohmaterialblöcke verursachen mehr Verschnitt und somit höhere Kosten.
Komplexität der Konstruktion
  • Geometrie: Komplexe Formen und Details erfordern mehr Zeit und aufwändigere Einrichtung.
  • Toleranzen: Hohe Toleranzanforderungen bedingen langsamere Bearbeitung und häufigere Qualitätskontrollen.
  • Oberflächenqualität: Hochwertige Oberflächen erfordern zusätzliche Durchgänge oder Nachbearbeitung.
Stückzahl
  • Losgröße: Kleinere Chargen verursachen höhere Stückkosten durch Rüstaufwand.
  • Skaleneffekte: Größere Serien senken die Stückkosten durch Verteilung fixer Kosten.
Werkzeuge und Rüsten
  • Sonderwerkzeuge: Individuelle Schneidwerkzeuge oder Vorrichtungen erhöhen die Anfangskosten.
  • Rüstzeit: Längere Rüstzeiten bei komplexen Teilen erhöhen die Gesamtkosten.
  • Maschinentyp: Fortschrittliche Mehrachsmaschinen verursachen höhere Betriebskosten.
Nachbearbeitung
  • Sekundärprozesse: Passivierung, Polieren und Wärmebehandlung erhöhen die Gesamtkosten.
  • Prüfung und Test: Aufwändige Qualitätskontrollen wie CMM-Messungen erfordern Zeit und Ressourcen.

Fallstudien

Fallstudie 1: Präzisionsbauteilfertigung – Durchlaufzeiten bei der Edelstahlzerspanung verkürzen

Wir unterstützten einen Industriekunden aus der Bauteilfertigung beim Abbau erheblicher Produktionsrückstände für ein komplexes Bauteil aus Edelstahl 303. Die eigentliche Schnittzeit betrug weniger als eine Stunde, doch übermäßige Umrüstvorgänge und aufwendige Teilehandhabung hielten die Chargen monatelang im Betrieb.
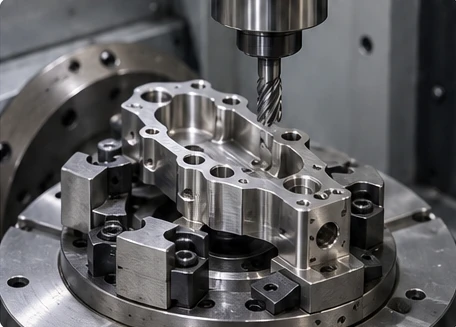
Bearbeitetes Edelstahlbauteil in einer Spannvorrichtung unter einem Fräser.

Werkstückspannung eines Bauteils aus Edelstahl 303

Projekt auf einen Blick

Merkmal Einzelheiten
Branche Bauteilfertigung
Werkstoff Edelstahl 303
Hauptproblem Übermäßige Handhabung, 6 Aufspannungen auf mehreren Maschinen und Wartezeiten zwischen Arbeitsgängen
Zentrale Lösung Zusammenfassung der Fertigungsschritte durch 5-Achs-Bearbeitung

Das Problem

Ursprünglich erforderte das Bauteil 5 getrennte Arbeitsgänge auf mehreren Werkzeugmaschinen. Die Schnittzeit lag bei etwa 30 Minuten je Teil, doch der eigentliche Engpass lag außerhalb der Spindelbearbeitung. Wiederholtes Rüsten, manuelles Entgraten, aufwendige Vorrichtungsanpassungen und Warteschlangen in der Produktion verlängerten die Chargendurchlaufzeiten auf mehrere Monate.

Unsere technische Strategie

Unser Team konzentrierte sich auf einen einfacheren Fertigungsablauf statt auf höhere Maschinengeschwindigkeiten:

  • Zusammenfassung der Arbeitsgänge: Wir überarbeiteten den Prozess und reduzierten 6 getrennte auf 3 integrierte Arbeitsgänge.
  • Moderne Werkzeuge und Zugänglichkeit: Wir stellten auf 5-Achs-Bearbeitung mit einer individuellen Werkstückspannung um, um die Zugänglichkeit des Fräsers rund um das Werkstück in einer einzigen Aufspannung zu maximieren.
  • Getrennte Prozesskennzahlen: Wir trennten Rüst-, Handhabungs-, Entgrat- und Wartezeiten von der Schnittzeit, um fortlaufend unproduktive Zeiten außerhalb der Zerspanung zu verringern.

Die Ergebnisse

Kennzahl Vor der Optimierung Nach der Optimierung Auswirkung
Anzahl der Arbeitsgänge 5 Arbeitsgänge 3 Arbeitsgänge 40 % weniger Handhabungsschritte
Rüstzeit je Charge 15 Stunden 11 Stunden 26 % weniger Rüststillstand
Spindelschnittzeit ~25,00 min/Teil 21,75 min/Teil Etwa 15 % kürzere Schnittzeit
Gesamtdurchlaufzeit Wochen Tage Nahezu vollständige Beseitigung der Wartezeiten

Wesentliche Erkenntnisse

Für Zerspanungsbetriebe
  • Nichtspanende Zeiten getrennt erfassen: Protokollieren Sie Rüst-, Handhabungs-, Entgrat- und Wartezeiten einzeln, statt sie pauschal der allgemeinen Arbeitszeit zuzurechnen.
  • Bearbeitung in derselben Position maximieren: Prüfen Sie anhand der Bauteilzeichnungen, wie viele Merkmale vor dem Ausspannen bezogen auf dieselben Referenzflächen bearbeitet werden können.
Für Bauteilkonstrukteure
  • Werkstückspannung frühzeitig besprechen: Stimmen Sie Werkzeugzugänglichkeit und Spannung mit Ihren Bearbeitungspartnern ab, bevor die Zeichnungen abgeschlossen werden.
  • Kritische Zusammenhänge festlegen: Vereinbaren Sie vor der Produktionsfreigabe die wesentlichen Fügeflächen und temporären Spannelemente einschließlich ihrer späteren Entfernung.

Fallstudie 2: Rotierende Anlagen und Antriebstechnik – Präzisionsdrehen und -schleifen von Edelstahlwellen

Ein Hersteller aus der Antriebstechnik beauftragte uns mit Präzisionsantriebswellen aus Edelstahl. Die wichtigste Anforderung war die strenge Einhaltung der geometrischen Beziehungen zwischen kritischen Passflächen.
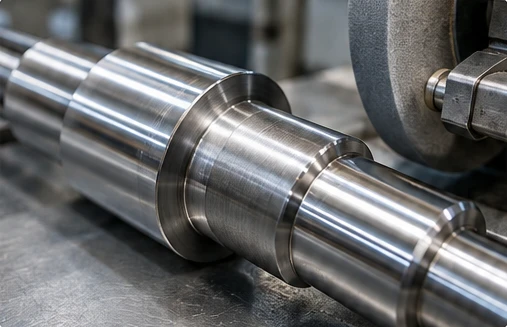
Abgesetzte Edelstahlwelle mit polierten Lagersitzen neben einer Schleifscheibe.

Lagersitze einer Edelstahlwelle

Projekt auf einen Blick

Merkmal Einzelheiten
Branche Antriebstechnik
Werkstoff Hochpräziser Edelstahl
Hauptproblem Beherrschung von Maß, Rundheit, Konzentrizität und Oberflächenbeschaffenheit der geschliffenen Durchmesser
Zentrale Lösung Integrierter Ablauf vom Drehen zum Schleifen mit kontrollierten thermischen Bedingungen

Das Problem

Wellen mit Lagersitzen und präzisen Passdurchmessern erfordern einen nahtlosen Übergang vom Drehen zum Schleifen. Ungeeignete Bearbeitungsfolgen führen zu ungleichmäßigem Materialabtrag, thermischem Verzug oder zum Zusetzen der Schleifscheibe. Dabei sammeln sich Edelstahlpartikel auf der Schleifscheibe an und beeinträchtigen Oberflächenbeschaffenheit und Maßgenauigkeit.

Unsere technische Strategie

Wir legten vor der Bearbeitung des Rohmaterials einen integrierten Fertigungsplan fest:

  • 1
    Berechnete Bearbeitungszugaben: Wir legten genaue Drehtoleranzen fest, um eine gleichmäßige Materialzugabe für das Fertigschleifen zu belassen.
  • 2
    Kontrolle von Wärme und Scheibenzusetzen: Wir wählten gezielte Drehvorschübe, Kühlschmierstoffe und Schleifparameter, um Wärmeaufbau zu begrenzen und ein Zusetzen der Schleifscheibe zu verhindern.
  • 3
    Festgelegte Prüfbezüge: Wir bestimmten die primären Bezugsflächen, um Maße, Rundheit und Konzentrizität über die gesamte Wellenachse zu prüfen.

Die Ergebnisse

Präzisionsdrehen

(Geplante Zugabe belassen)

Prüfung der Bearbeitungszugabe

(Zugabe geprüft)

Fertigschleifen

(Zusetzen verhindert)

Bezugsprüfung

(100 % Zeichnungskonformität)

  • 100 % Zeichnungskonformität: Alle kritischen Durchmesser wurden entsprechend den genauen funktionalen Vorgaben geliefert.
  • Kein Zusetzen der Schleifscheibe: Schleifleistung und gleichmäßige Oberflächenstruktur blieben über den gesamten Fertigungslauf erhalten.
  • Ausschuss beseitigt: Kontrollierter Materialabtrag verhinderte Wärmeverzug und Rundlauffehler an sämtlichen Lagersitzen.

Wesentliche Erkenntnisse

Für Zerspanungsbetriebe
  • 1
    Übergaben frühzeitig festlegen: Bestimmen Sie vor dem Drehbeginn die genauen Bearbeitungszugaben, Bezugsflächen und erforderlichen Messungen vor dem Schleifen.
  • 2
    Bearbeitungszugaben gründlich messen: Prüfen Sie die betreffenden Durchmesser über ihre gesamte Länge, statt sich auf einen einzelnen Mittelwert zu verlassen. Eine unerkannte Konizität kann ungleichmäßiges Schleifen verursachen.
Für Bauteilkonstrukteure
  • 1
    Toleranzangaben trennen: Legen Sie Maß-, Oberflächen- und geometrische Anforderungen an funktionale Passdurchmesser unabhängig voneinander fest.
  • 2
    Arbeitsachsen kennzeichnen: Geben Sie ausdrücklich an, welche Flächen die Drehachse des Bauteils bestimmen, damit die Werkstatt geeignete Zentrierungen und Schleifaufspannungen planen kann.

Fallstudie 3: Maschinenbau – Passung und Funktion von Präzisionsschraubwerkzeugen validieren

Gemeinsam mit einem Kunden aus dem Maschinenbau entwickelten wir einen hochfesten Werkzeugschaft für Montageausrüstung. Seine Spitze musste spezielle Maschinenbefestigungselemente sicher greifen und bei industriellen Einrichtarbeiten hohe manuell aufgebrachte Drehmomente übertragen.
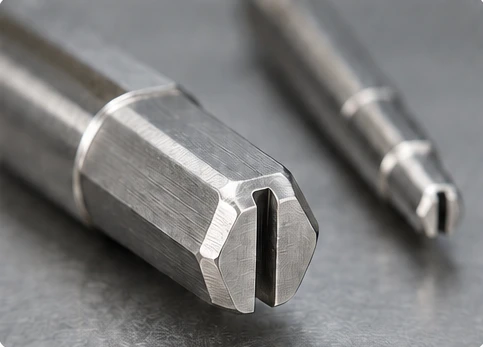
Sechskantige Edelstahlwerkzeugspitze mit schmalem Halteschlitz und einem kleineren Schraubwerkzeug dahinter.

Geschlitzte Werkzeugspitze

Projekt auf einen Blick

Merkmal Einzelheiten
Branche Maschinenbau
Werkstoff Edelstahl 316
Hauptproblem Herstellung eines schmalen Schlitzes ohne Beeinträchtigung der Spitzenfestigkeit oder der Toleranzen der Sechskantflächen
Zentrale Lösung Drahterodieren in Verbindung mit Spannungsanalyse und physischen Belastungsprüfungen

Das Problem

Der spezielle Werkzeugschaft benötigte einen schmalen Halteschlitz direkt in der Antriebsspitze. Da Edelstahl 316 hart und fest ist, barg die Schlitzbearbeitung erhebliche Risiken: Die Schlitzgeometrie veränderte unmittelbar die Steifigkeit der umliegenden Sechskantflächen und beeinflusste sowohl den Halt am Befestigungselement als auch die Drehmomentbeständigkeit unter Last.

Unsere technische Strategie

Wir nutzten einen fachübergreifenden Entwicklungszyklus, um präzise Schlitzherstellung und strukturelle Festigkeit aufeinander abzustimmen:

  • 1
    Fertigung durch Drahterodieren: Wir wählten das Drahterodieren (Wire EDM), um die feine Schlitzgeometrie sauber und ohne Einbringen mechanischer Spannungen herzustellen.
  • 2
    Integrierte Analyse: Wir kombinierten die Maßentwicklung mit einer Finite-Elemente-Spannungsanalyse, um Spannungskonzentrationen an der Werkzeugspitze zu modellieren.
  • 3
    Physische Belastungsprüfung: Wir prüften Prototypen der Werkzeugschäfte über die gesamte Größenreihe unter realistischen Betriebsdrehmomenten.

Die Ergebnisse

Bewertungsphase Wesentliche Erkenntnis Maßnahme
Erste Prototypen Drahterodieren erreichte die erforderliche Schlitzbreite und eine saubere Sechskantgeometrie. Übergang zur strukturellen Belastungsprüfung.
Skalierungsprüfung der Baureihe Die direkt proportionale Verkleinerung führte beim kleinsten Werkzeug zum Versagen im Drehmomentversuch. Ermittlung der Grenzwerte für die skalierte Geometrie.
Konstruktionsüberarbeitung Das kleinste Werkzeug benötigte eine angepasste Wanddicke und Geometrie, um seine Festigkeit zu erhalten. Spezifische Neukonstruktion des Spitzenprofils für die kleinste Ausführung.

Durch die Prüfung des tatsächlichen Verhaltens unter Last verhinderten wir Ausfälle im Einsatz und lieferten eine zuverlässige Werkzeugfamilie für Montagelinien schwerer Maschinen.

Wesentliche Erkenntnisse

Für Zerspanungsbetriebe
  • 1
    Maße nach dem Schlitzen prüfen: Messen Sie kritische Merkmale nach der Schlitzherstellung, da Spannungsabbau die Bauteilgeometrie verändern kann.
  • 2
    Prüfbedingungen festlegen: Klären Sie mit dem Konstrukteur, ob die Prüftoleranzen im freien, montierten oder aktiv mit Drehmoment belasteten Zustand gelten.
Für Bauteilkonstrukteure
  • 1
    Zusammenwirkende Merkmale gemeinsam tolerieren: Bewerten Sie die gegenseitigen Einflüsse von Schlitzen, Flächen und Wanddicken, statt einzelne Maßtoleranzen isoliert zu verschärfen.
  • 2
    Die kleinsten Größen unabhängig validieren: Gehen Sie nicht davon aus, dass die Verkleinerung einer bewährten größeren Konstruktion die erforderliche Drehmomentfestigkeit erhält. Prüfen Sie kleine Geometrien stets unter Last.
Edelstahlgüteen Zerspanbarkeitskennzahl
Güte 302 45%
Güte 303 78%
Güte 304 45%
Güte 316 45%
Güte 321 36%
Güte 347 36%
Güte 410 54%
Güte 416 110%
Güte 420 45%
Güte 430 54%
Güte 431 45%


Warum wir?

Zusätzlich zu hochwertigen Produkten und Bearbeitungsverfahren bieten wir:

  • Fortschrittliche Qualitätskontrollen, die Branchenstandards erfüllen und übertreffen
  • Umfassende Zerspanungsleistungen – von der Unterstützung bei der Produktentwicklung bis zur Endfertigung
  • Moderne CNC-Fertigungsanlagen
  • Lieferantengesteuerte Lagersysteme zur Unterstützung Ihrer Prozesse
  • Individuelle Verpackungslösungen
  • Volle Kundenorientierung und Zufriedenheit bei jedem Projekt

Wie können wir Ihnen helfen?

Leistungen zur Edelstahlzerspanung unterstützen zahlreiche Branchen, in denen erfolgreiche Projekte von der sorgfältigen Auswahl der Bearbeitungslieferanten abhängen.

Novelty Structures bietet hochwertige CNC-Bearbeitung von Edelstahl für anspruchsvolle industrielle Anforderungen.

Kontaktieren Sie unser Team, um Ihre Anforderungen näher zu besprechen.
Wissenszentrum