Service d’usinage CNC de l’acier inoxydable pour la fabrication de pièces sur mesure

Service d’usinage de l’acier inoxydable

L’usinage de l’acier inoxydable est difficile — il nécessite des équipements adaptés, des connaissances techniques et une solide expérience. Heureusement, les avancées dans la production de l’inox, notamment l’ajout d’oxydes complexes, ont facilité son usinage. Ces améliorations permettent des vitesses de coupe plus élevées, une productivité accrue et une réduction des coûts, aidant ainsi les ateliers d’usinage à rester compétitifs.

Pièces usinées CNC

Opérations d’usinage de l’acier inoxydable

  • Fraisage périphérique

  • Fraisage en rainure

  • Fraisage trois tailles

  • Fraisage de forme

Service de tournage CNC

Rectification CNC

  • Rectification plane
  • Rectification cylindrique
  • Rectification sans centre
  • Rectification interne
Rectification CNC

Traitement thermique

  • Recuit
  • Détensionnement

  • Revenu
  • Trempe

Recuit de pièces usinées
Pièces usinées CNC avec des opérateurs

Finition de surface

  • Microbillage
  • Polissage
  • Revêtement en poudre (thermolaquage)
  • Passivation
État de surface après usinage

Usinabilité de l’acier inoxydable

  • L’usinage de l’acier inoxydable consiste à retirer progressivement de la matière pour obtenir la forme finale de la pièce.
  • L’usinabilité est influencée par :
  • L’usinage est à la fois un art et une science, influençant la qualité et la performance des pièces.
  • Des résultats optimaux nécessitent un équilibre, car même de petits changements dans un facteur peuvent affecter l’ensemble du processus.
Nuance d’acier inoxydable Description
Aciers inoxydables ferritiques Généralement plus cassants, ce qui facilite la rupture des copeaux mais réduit la flexibilité.
Aciers inoxydables austénitiques Tenaces et ductiles, ils s’écrouissent rapidement, ce qui rend leur usinage difficile. Ces nuances nécessitent des vitesses plus lentes et des outils spécialisés.
Aciers inoxydables martensitiques Durs et résistants, ces aciers usent rapidement les outils mais offrent généralement un bon contrôle des copeaux.
Aciers inoxydables duplex Combinant les phases ferritique et austénitique, les aciers duplex offrent un bon équilibre entre résistance mécanique et résistance à la corrosion, mais nécessitent une manipulation prudente lors de l’usinage.
Aciers inoxydables à durcissement par précipitation Ces nuances offrent une grande résistance mais peuvent être difficiles à usiner en raison de leur dureté.
Fraisage de l’acier inoxydable
Entretoises tournées CNC
  • La structure du métal, en particulier la taille des grains, influence fortement sa facilité d’usinage.
  • Des grains plus fins permettent une finition plus lisse et une meilleure qualité de filetage, mais rendent également le matériau plus dur et plus sujet à la formation d’arêtes rapportées (BUE) sur les outils de coupe.
  • Si la taille des grains varie d’un lot de matériau à l’autre, l’usinabilité peut devenir irrégulière, nécessitant des ajustements fréquents des paramètres d’usinage.

Comparaison de l’usinage des nuances d’acier inoxydable

Nuance d’acier inoxydable  Résistance mécanique Ductilité Usure des outils Technique d’usinage Formation des copeaux Exigences d’outillage
Austénitique (304, 316, 321, 303) Modérée à élevée Élevée (écrouissage rapide) Élevée (due à l’écrouissage) Outils affûtés, faibles vitesses de coupe et avances élevées Copeaux longs et filants Outils en carbure ou revêtus ; fluide de coupe indispensable
Ferritique (430, 409, 439) Modérée Modérée (écrouissage moindre) Inférieure à celle des austénitiques Vitesses et avances modérées ; usinage plus tolérant aux variations Copeaux courts, faciles à maîtriser Outils HSS ou carbure ; utilisation modérée de fluide de coupe
Aciers inoxydables martensitiques Élevée Faible à modérée (selon le traitement thermique) Élevée (due à la dureté) Faibles vitesses de coupe, avances modérées et montages rigides Copeaux cassants, faciles à fragmenter Outils en carbure recommandés ; lubrification indispensable
À durcissement par précipitation (17-4 PH, 15-5 PH) Très élevée Modérée Élevée (surtout à l’état vieilli) Montages rigides, vitesses réduites et paramètres de coupe maîtrisés Copeaux cassants, plus faciles à maîtriser que ceux des austénitiques Outils en carbure ou en céramique ; fluide de coupe nécessaire à la maîtrise thermique
Duplex (2205, 2507) Très élevée Modérée (supérieure à celle des ferritiques, inférieure à celle des austénitiques) Élevée (due à la ténacité et à l’abrasivité) Machines puissantes, faibles vitesses de coupe et avances élevées nécessaires Copeaux tenaces et continus, difficiles à fragmenter Outils en carbure revêtu de haute qualité ; arrosage abondant requis

Contrôle qualité

Facteurs de coût de l’usinage de l’acier inoxydable

Catégorie            Description
Matériau
  • Nuance du matériau : Les différentes nuances d’acier inoxydable présentent des caractéristiques d’usinabilité variées.
  • Gaspillage de matériau : Les blocs de matière première plus volumineux génèrent plus de pertes, et donc, des coûts plus élevés.
Complexité de la conception
  • Géométrie : Les formes complexes et les détails fins nécessitent plus de temps et des réglages avancés.
  • Tolérances : Des tolérances serrées imposent des vitesses réduites et davantage de contrôles qualité.
  • Finition de surface : Des finitions de haute qualité requièrent des passes supplémentaires ou des traitements post-usinage.
Volume
  • Taille de lot : Les petits lots ont un coût unitaire plus élevé à cause des frais de préparation.
  • Économies d’échelle : Les séries plus importantes réduisent le coût par pièce en répartissant les dépenses fixes.
Outillage et préparation
  • Outils personnalisés : Les outils ou gabarits sur mesure augmentent les coûts initiaux.
  • Temps de préparation : Les réglages longs pour les pièces complexes augmentent les coûts.
  • Type de machine : Les machines multi-axes avancées sont plus coûteuses à exploiter.
Post-traitement
  • Opérations secondaires : Les processus comme la passivation, le polissage ou le traitement thermique augmentent les coûts.
  • Inspection et tests : Les contrôles qualité avancés, tels que les mesures CMM, nécessitent du temps et des ressources.

Études de cas

Étude de cas 1 : fabrication de composants de précision — réduire les délais d’usinage de l’inox

Nous avons travaillé avec un client industriel du secteur de la fabrication de composants pour résorber d’importants retards de production sur une pièce complexe en inox 303. Le temps de coupe effectif était inférieur à une heure, mais les lots restaient plusieurs mois dans l’usine en raison de changements de série excessifs et de manutentions complexes.
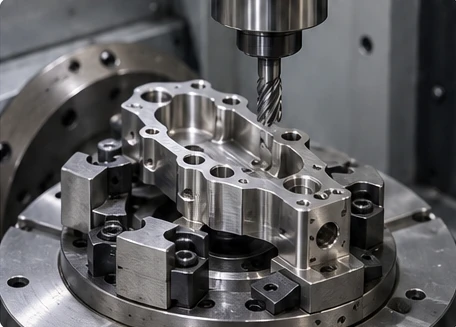
Composant usiné en inox bridé dans un montage sous une fraise.

Bridage d’un composant en inox 303

Le projet en bref

Caractéristique Détails
Secteur Fabrication de composants
Matériau Acier inoxydable 303
Défi principal Manutentions excessives, 6 montages sur plusieurs machines et files d’attente entre opérations
Solution principale Regroupement des étapes de la gamme grâce à l’usinage 5 axes

Le problème

La pièce nécessitait initialement 5 opérations distinctes sur plusieurs machines-outils. Le temps de coupe était d’environ 30 minutes par pièce, mais le véritable goulot d’étranglement se situait en dehors de la coupe. Les préparations répétées, l’ébavurage manuel, les réglages complexes des montages et les files d’attente en production allongeaient le délai de traitement des lots à plusieurs mois.

Notre stratégie technique

Notre équipe s’est concentrée sur la simplification de la gamme de fabrication plutôt que sur l’augmentation des vitesses machine :

  • Regroupement des opérations : Nous avons revu le procédé pour passer de 6 opérations distinctes à 3 opérations intégrées.
  • Outillage avancé et accessibilité : Nous avons transféré la fabrication vers l’usinage 5 axes avec un montage de serrage sur mesure afin de maximiser l’accès de la fraise autour de la pièce en une seule prise.
  • Indicateurs opérationnels distincts : Nous avons séparé les temps de préparation, de manutention, d’ébavurage et d’attente du temps de coupe afin de cibler en continu les pertes hors coupe.

Les résultats

Indicateur Avant optimisation Après optimisation Effet
Nombre d’opérations 5 opérations 3 opérations Réduction de 40 % des étapes de manutention
Temps de préparation par lot 15 heures 11 heures Réduction de 26 % des arrêts pour préparation
Temps de coupe ~25,00 min/pièce 21,75 min/pièce Temps de coupe réduit d’environ 15 %
Délai total Semaines Jours Suppression quasi totale des temps d’attente

Principaux enseignements

Pour les ateliers d’usinage
  • Suivre séparément les temps hors coupe : Enregistrez individuellement les temps de préparation, de manutention, d’ébavurage et d’attente au lieu de les regrouper dans le temps de main-d’œuvre général.
  • Maximiser l’usinage dans une même position : Examinez les plans pour déterminer combien de caractéristiques peuvent être usinées par rapport aux mêmes surfaces de référence avant débridage.
Pour les concepteurs de pièces
  • Discuter du bridage en amont : Consultez vos partenaires d’usinage sur l’accès des outils et le serrage avant de finaliser les plans.
  • Identifier les relations critiques : Convenez des surfaces d’assemblage essentielles et des éléments provisoires de bridage, y compris de leur suppression, avant la mise en production.

Étude de cas 2 : équipements rotatifs et de transmission de puissance — tournage et rectification de précision d’arbres en inox

Lorsqu’un fabricant du secteur de la transmission de puissance nous a confié la réalisation d’arbres d’entraînement de précision en inox, l’exigence principale était de maîtriser rigoureusement les relations géométriques entre les surfaces d’assemblage critiques.
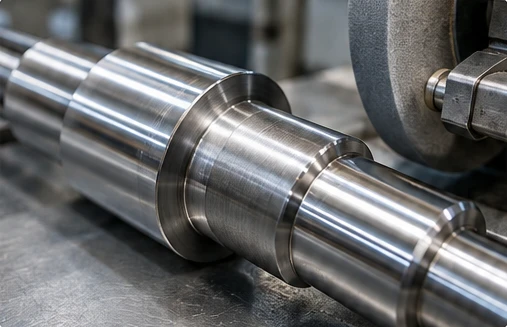
Arbre étagé en inox avec portées de roulement polies, à côté d’une meule.

Portées d’arbre en inox

Le projet en bref

Caractéristique Détails
Secteur Équipements de transmission de puissance
Matériau Acier inoxydable de haute précision
Défi principal Maîtrise des dimensions, de la circularité, de la concentricité et de l’état de surface des diamètres rectifiés
Solution principale Gamme intégrée de tournage et de rectification avec maîtrise thermique

Le problème

Les arbres comportant des portées de roulement et des diamètres d’ajustement de précision exigent une transition maîtrisée entre tournage et rectification. Une séquence d’usinage inadaptée provoque un enlèvement de matière irrégulier, des déformations thermiques ou le colmatage de la meule : les débris d’inox s’accumulent sur l’abrasif, dégradant l’état de surface et la précision dimensionnelle.

Notre stratégie technique

Nous avons établi une gamme de fabrication intégrée avant de commencer à usiner la matière brute :

  • 1
    Surépaisseurs calculées : Nous avons défini des tolérances de tournage précises afin de laisser une surépaisseur uniforme pour la rectification finale.
  • 2
    Maîtrise thermique et du colmatage : Nous avons choisi des avances de tournage, des fluides de coupe et des paramètres de rectification spécifiques pour limiter l’accumulation de chaleur et empêcher le colmatage de la meule.
  • 3
    Références de contrôle maîtrisées : Nous avons défini les surfaces de référence principales pour vérifier les dimensions, la circularité et la concentricité sur toute la longueur de l’axe de l’arbre.

Les résultats

Tournage de précision

(Surépaisseur prévue laissée)

Vérification de la surépaisseur

(Surépaisseur contrôlée)

Rectification de finition

(Colmatage évité)

Contrôle des références

(Conformité au plan à 100 %)

  • Conformité au plan à 100 % : tous les diamètres critiques ont été livrés conformément aux spécifications fonctionnelles précises.
  • Aucun colmatage de la meule : les performances de la meule et la régularité de la texture de surface ont été maintenues tout au long de la série.
  • Suppression des rebuts : un enlèvement de matière maîtrisé a évité les déformations thermiques et les défauts de battement sur toutes les portées de roulement.

Principaux enseignements

Pour les ateliers d’usinage
  • 1
    Définir les transferts entre opérations en amont : Fixez les surépaisseurs exactes, les références et les mesures requises avant rectification, avant de commencer le tournage.
  • 2
    Mesurer soigneusement les surépaisseurs : Contrôlez les diamètres concernés sur toute leur longueur au lieu de vous fier à une seule valeur moyenne : une conicité non détectée peut entraîner une rectification irrégulière.
Pour les concepteurs de pièces
  • 1
    Distinguer les indications de tolérance : Définissez séparément les tolérances dimensionnelles, les exigences d’état de surface et les tolérances géométriques des diamètres d’ajustement fonctionnels.
  • 2
    Identifier les axes fonctionnels : Indiquez explicitement les surfaces qui définissent l’axe de rotation de la pièce pour que l’atelier puisse prévoir les centrages et les montages de rectification adaptés.

Étude de cas 3 : construction de machines — valider l’ajustement et le fonctionnement d’outils de serrage de précision

Nous avons travaillé avec un client du secteur de la construction de machines pour développer une tige d’entraînement à haute résistance destinée à des équipements d’assemblage. Son extrémité devait maintenir fermement des éléments de fixation spécifiques tout en transmettant un couple manuel élevé lors des opérations de réglage industriel.
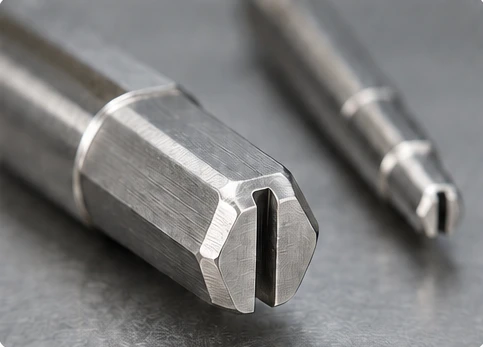
Embout hexagonal en inox avec une fente étroite de retenue et un outil plus petit à l’arrière-plan.

Embout d’entraînement fendu

Le projet en bref

Caractéristique Détails
Secteur Construction de machines
Matériau Acier inoxydable 316
Défi principal Usiner une fente étroite sans compromettre la résistance de l’embout ni les tolérances des méplats hexagonaux
Solution principale Électroérosion à fil associée à une analyse des contraintes et à des essais physiques en charge

Le problème

La tige d’entraînement spéciale nécessitait une fente étroite de retenue directement dans l’embout. L’inox 316 étant dur et résistant, cet usinage présentait un risque important : la géométrie de la fente modifiait directement la rigidité des méplats hexagonaux environnants, affectant la prise sur la fixation et la résistance au couple sous charge.

Notre stratégie technique

Nous avons adopté une démarche de développement pluridisciplinaire pour concilier la précision de la fente et la résistance structurelle :

  • 1
    Fabrication par électroérosion à fil : Nous avons choisi l’électroérosion à fil (Wire EDM) pour découper proprement la fente fine sans introduire de contraintes mécaniques.
  • 2
    Analyse intégrée : Nous avons associé la mise au point dimensionnelle à une analyse des contraintes par éléments finis pour modéliser les concentrations de contraintes autour de l’embout.
  • 3
    Essais physiques en charge : Nous avons testé des prototypes de tiges d’entraînement sur toute la gamme de dimensions, avec des couples représentatifs des conditions réelles d’utilisation.

Les résultats

Phase d’évaluation Constat principal Action menée
Prototypage initial L’électroérosion à fil a permis d’obtenir la largeur de fente requise et une géométrie hexagonale nette. Passage aux essais de résistance en charge.
Essai de mise à l’échelle de la famille Une réduction strictement proportionnelle a entraîné la rupture du plus petit outil lors de l’essai en torsion. Identification des limites de la géométrie mise à l’échelle.
Révision de la conception Le plus petit outil nécessitait une épaisseur de paroi et une géométrie modifiées pour conserver sa résistance. Nouvelle conception du profil d’embout spécifique au plus petit modèle.

En vérifiant les performances physiques sous charge, nous avons évité des défaillances en service et livré une famille d’outils fiable pour les lignes d’assemblage de machines lourdes.

Principaux enseignements

Pour les ateliers d’usinage
  • 1
    Vérifier les dimensions après réalisation des fentes : Mesurez les caractéristiques critiques après découpe des fentes, car la libération des contraintes peut modifier la géométrie de la pièce.
  • 2
    Définir les conditions d’essai : Précisez avec le concepteur si les tolérances de contrôle s’appliquent à l’état libre, assemblé ou sous couple.
Pour les concepteurs de pièces
  • 1
    Tolérancer ensemble les caractéristiques qui interagissent : Évaluez l’influence réciproque des fentes, des méplats et des épaisseurs de paroi au lieu de resserrer les tolérances isolément.
  • 2
    Valider indépendamment les plus petites dimensions : Ne supposez pas que la réduction d’une conception plus grande et éprouvée conservera la résistance au couple nécessaire ; testez toujours les petites géométries sous charge.
Nuances d’acier inoxydable
Indice d’usinabilité
Nuance 302 45%
Nuance 303 78%
Nuance 304 45%
Nuance 316 45%
Nuance 321 36%
Nuance 347 36%
Nuance 410 54%
Nuance 416 110%
Nuance 420 45%
Nuance 430 54%
Nuance 431 45%


Pourquoi nous choisir ?

En plus de produits et procédés d’usinage de haute qualité, nous offrons :

  • Des processus de contrôle qualité avancés qui respectent et dépassent les normes du secteur
  • Un service complet d’usinage, de l’assistance au développement du produit à la production finale
  • Des équipements de fabrication CNC de pointe
  • Des systèmes de gestion des stocks par le fournisseur pour soutenir vos opérations
  • Des options d’emballage personnalisées
  • Une totale implication pour la satisfaction du client à chaque projet

Comment pouvons-nous vous aider ?

Les services d’usinage de l’inox répondent aux besoins de nombreux secteurs, où la réussite des projets dépend d’un choix rigoureux des fournisseurs d’usinage.

Novelty Structures propose des services d’usinage CNC de l’inox de haute qualité, adaptés aux besoins industriels exigeants.

Contactez notre équipe pour discuter plus en détail de vos besoins.
Centre de connaissances