Soudage de l’acier inoxydable

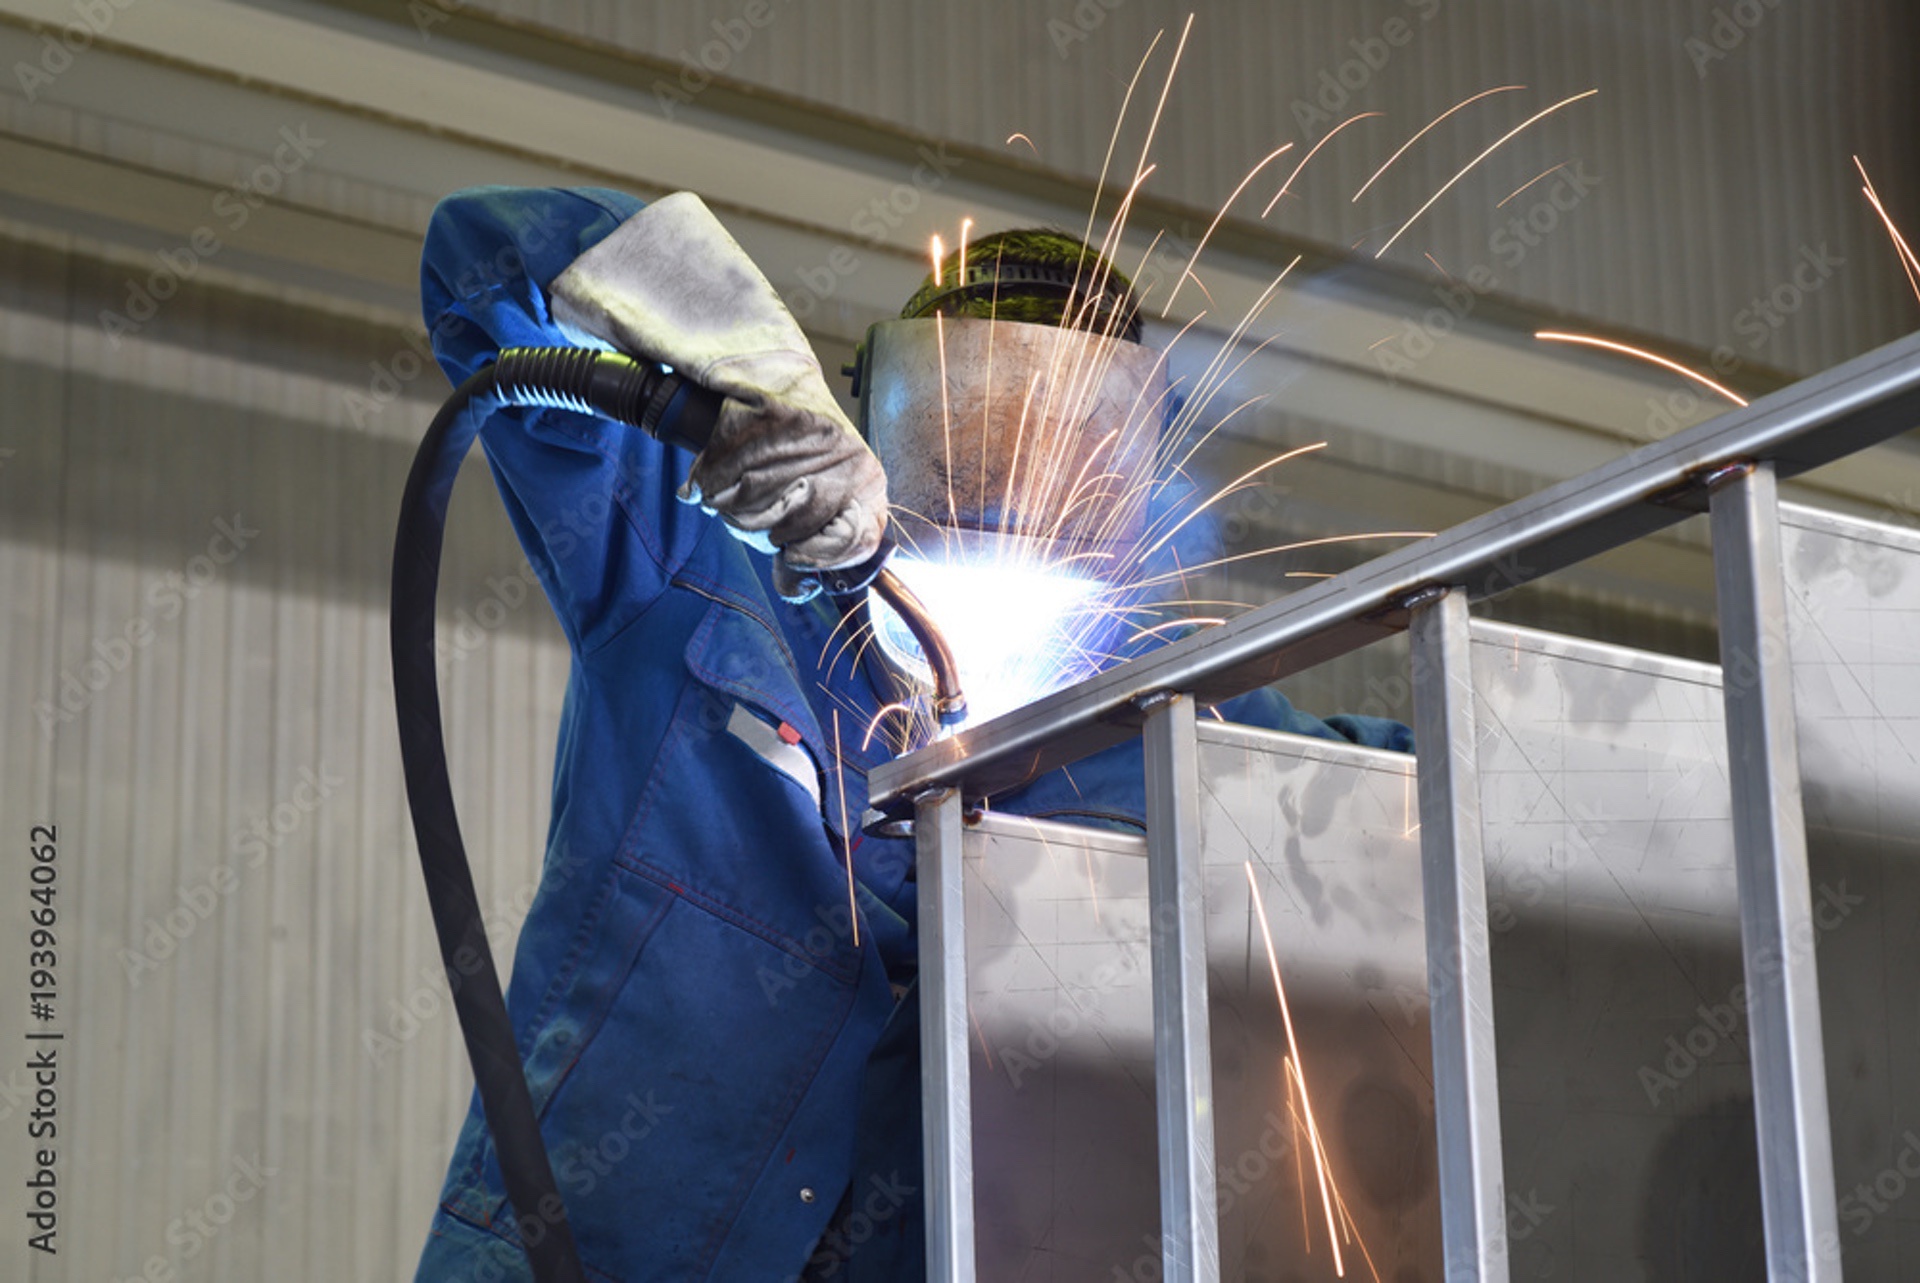
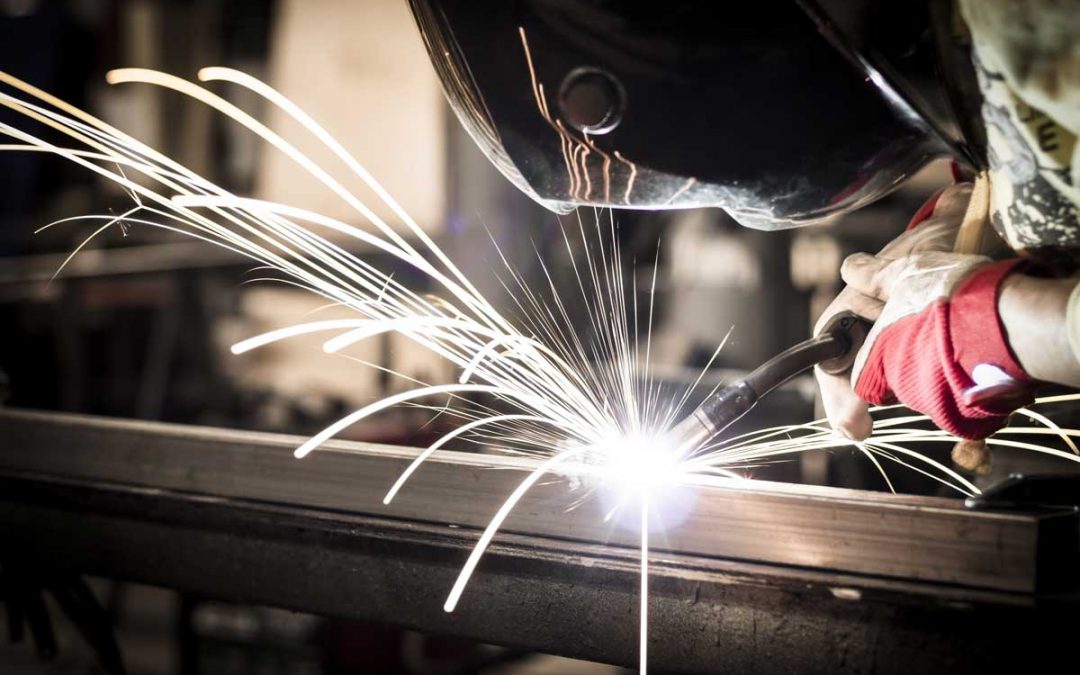
Soudeur réalisant une soudure de tuyauterie

Novelty Structures propose des services de soudage de l’inox de haute qualité, assurés par des soudeurs certifiés et soutenus par une équipe qualité dédiée.

Soudage de l’acier inoxydable
Travaux de soudage pour la fabrication métallique

Comprendre le soudage de l’acier inoxydable

Le soudage de l’acier inoxydable nécessite de comprendre à la fois le procédé de soudage et la réaction de l’acier à la chaleur et aux contraintes mécaniques. La soudure doit non seulement être solide, mais aussi conserver des propriétés essentielles comme la résistance, la ténacité et la résistance à la corrosion.

Une préoccupation majeure lors du soudage de l’inox, contrairement à l’acier carbone, est de protéger sa teneur en chrome contre l’oxydation afin de préserver sa résistance à la corrosion et d’éviter la formation d’oxydes qui affaibliraient la soudure.

Considérations clés pour le soudage des nuances d’acier inoxydable

  • Propriétés thermiques : Faible conductivité thermique et forte dilatation thermique peuvent entraîner des contraintes résiduelles, augmentant le risque de fissuration à chaud.
  • Oxydation du chrome : Nécessite une protection pour éviter l’oxydation et maintenir la résistance à la corrosion. L’oxydation de surface appauvrit le chrome et réduit la résistance à la corrosion.
  • Fissuration à chaud : Peut se produire lors de la solidification, en raison de la ségrégation du soufre aux joints de grains. Les compositions stabilisées avec de la ferrite permettent de limiter ce phénomène.
  • Micro-ségrégation : Une teneur élevée en éléments d’alliage entraîne une micro-ségrégation, ce qui nuit à la résistance à la corrosion.
  • Traitement de surface : Le meulage et le décapage acide après soudage éliminent les oxydes appauvris en chrome afin de préserver la résistance à la corrosion.
  • Types : Deux types – semi-ferritiques et ferritiques stabilisés.
  • Transformation martensitique : Les alliages semi-ferritiques peuvent partiellement se transformer en martensite, les rendant cassants. Les ferritiques stabilisés évitent cela grâce à des stabilisants au titane ou au niobium.
  • Protection contre l’oxydation : Un gaz de protection est nécessaire. Les ferritiques stabilisés doivent éviter l’exposition à l’azote.
  • Risque de fragilisation : Les nuances alliées au chrome et au molybdène peuvent former des phases fragiles comme σ ou α’.
  • Soudabilité : Certains semi-ferritiques (ex. : alliage 430) sont généralement non soudables en raison de leur fragilité.


  • Fissuration de la zone affectée thermiquement : Sensibles à la fissuration lors du refroidissement à cause de la transformation martensitique. Le préchauffage et le chauffage entre passes limitent ce risque, surtout avec un fort taux de carbone.
  • Traitement thermique post-soudage : Un traitement thermique final est généralement nécessaire pour atteindre les propriétés mécaniques souhaitées.
  • Matériau d’apport : Les métaux d’apport austénitiques (ex. : 309L) peuvent être utilisés si les exigences mécaniques le permettent, pour réduire les contraintes thermiques et le risque de fissuration.


  • Solidification ferritique : Les aciers duplex se solidifient de manière ferritique, ce qui améliore leur résistance à la fissuration à chaud.
  • Sensibilité de la zone affectée thermiquement (ZAT) : Une teneur élevée en chrome et en molybdène favorise la formation de phases intermétalliques à haute température, affectant la ténacité et la résistance à la corrosion. Il faut minimiser le temps passé dans les plages critiques de température (500–900 °C).
  • Azote : Élément d’alliage essentiel ; le soudage nécessite un gaz de protection contenant de l’azote.
  • Dilatation thermique et conductivité : Une expansion thermique modérée et une conductivité supérieure permettent un apport de chaleur plus élevé, mais un excès peut provoquer de la fragilisation ou des phases intermétalliques.


  • Protection : Indispensable pour éviter l’oxydation et maintenir la composition, surtout avec du titane ou de l’aluminium.
  • Matériau d’apport : Il doit correspondre aux propriétés du métal de base, sauf si les propriétés mécaniques spécifiques ne sont pas requises.
  • Traitement thermique post-soudage : Un recuit de mise en solution est nécessaire pour corriger la ségrégation de solidification.
  • Fissuration à chaud : Certaines nuances PH austénitiques sont sensibles à cause d’un taux élevé de titane ou d’aluminium.
  • Formation de laitier : Une teneur élevée en éléments d’alliage peut générer du laitier, demandant une attention particulière pour assurer la qualité des soudures.


Soudage TIG de l’acier inoxydable
Austénitique Ferritique Martensitique Duplex Aciers PH
Dilatation thermique Élevée – provoque des contraintes résiduelles Faible Modérée Modérée Modérée
Gaz de protection requis Gaz inertes avec 3–5 % d’azote Gaz inertes ; éviter l’azote pour les ferritiques stabilisés Gaz inertes ; surface très propre requise Gaz inertes avec azote pour préserver la composition Gaz inertes avec protection complète
Préchauffage Généralement non requis Recuire les semi-ferritiques pour éviter la martensite 250–300 °C pour les teneurs élevées en carbone Préchauffage limité ; éviter les températures élevées Non requis en soudage standard
Traitement post-soudage Recuit possible pour détensionnement Les stabilisés évitent la martensite ; faible apport thermique Traitement thermique final nécessaire Recuit de mise en solution pour rééquilibrer les phases Requis pour homogénéiser la structure
Soudage de l’acier inoxydable

Comparaison des métaux à souder

  • Acier au carbone : Le plus facile à souder, économique, mais moins résistant à la corrosion.

  • Acier inoxydable : Plus difficile à souder en raison de la gestion de la chaleur, mais offre une excellente résistance mécanique et une excellente résistance à la corrosion.

  • Aluminium : Nécessite une grande maîtrise et une préparation soignée, mais est léger et très résistant à la corrosion.

Assemblages soudés en acier inoxydable

Soudure bout à bout

  • Un joint bout à bout désigne deux pièces métalliques placées côte à côte pour être soudées. Une préparation préalable des bords est essentielle pour obtenir une soudure de haute qualité.
  • La soudure bout à bout est relativement plus simple que les autres types d’assemblage et résiste mieux aux contraintes mécaniques.
  • C’est le type d’assemblage le plus courant dans la fabrication de structures métalliques.

Soudure d’angle

  • Les assemblages d’angle sont très similaires aux assemblages en T.
  • La principale différence réside dans la position des pièces métalliques.
  • Dans un assemblage en T, une pièce est positionnée au centre de l’autre, tandis que dans un assemblage d’angle, les pièces se rejoignent pour former un angle en « L ».

Soudure en T

  • Les assemblages en T sont réalisés lorsque deux pièces métalliques se croisent à un angle de 90°.
  • Cela forme un assemblage en forme de « T » au centre de la pièce.
  • Les joints en T sont également un type de soudure d’angle.
Soudeur réalisant une soudure sur acier

Soudure à recouvrement

  • Un joint à recouvrement désigne un assemblage dans lequel une pièce chevauche l’autre.
  • La soudure entre les deux pièces est réalisée à l’aide d’un cordon d’angle (soudure d’angle).
  • Le principal inconvénient du joint à recouvrement est que la zone située sous le bain de soudure est sujette à la corrosion.

Soudure sur bord

  • Le joint de soudure sur bord est utilisé pour assembler des pièces parallèles entre elles.
  • Les joints de bord sont souvent utilisés pour le soudage de tôles.
  • Ils offrent une surface de soudure plus propre et plus lisse qu’une soudure bout à bout.
Travaux de soudage de l’acier

Types de soudage de l’acier inoxydable

Soudage TIG
Le soudage TIG est une méthode précise, couramment utilisée pour l’acier inoxydable, notamment pour les sections fines ou les finitions de haute qualité. Il utilise une électrode de tungstène non consommable et un gaz inerte (comme l’argon) pour protéger la soudure de la contamination. Cette méthode permet d’obtenir des soudures propres et solides avec peu de projections, ce qui la rend idéale pour les applications exigeant une grande pureté ou un aspect esthétique soigné.

Soudage MIG
Le soudage MIG est une méthode plus rapide et plus efficace pour souder l’acier inoxydable, adaptée aux matériaux plus épais ou aux soudures longues. Il utilise un fil électrode consommable et un gaz inerte pour protéger le bain de fusion. Bien qu’il soit moins précis que le TIG, il est largement utilisé dans les applications industrielles en raison de sa rapidité et de sa facilité d’utilisation.

Soudage à l’électrode enrobée (SMAW)
Le soudage à l’électrode enrobée (SMAW) est une méthode polyvalente et portable pour souder l’acier inoxydable, souvent utilisée pour les réparations sur site ou dans le secteur de la construction. Il utilise une électrode consommable enrobée de flux qui protège la soudure des contaminants. Bien qu’il génère plus de projections et nécessite un nettoyage plus important que le TIG ou le MIG, il est efficace pour les matériaux épais et les environnements difficiles.

Soudage à fil fourré (FCAW)
Le soudage FCAW est similaire au MIG, mais utilise un fil tubulaire rempli de flux, ce qui le rend adapté aux conditions extérieures ou venteuses. Il est souvent utilisé pour le soudage de sections épaisses en acier inoxydable dans des environnements industriels. Le flux offre une protection supplémentaire, réduisant le besoin de gaz externe, mais nécessite généralement un nettoyage plus important après soudage.

Soudage et fabrication de pièces en acier inoxydable

Tests de qualité du soudage de l’acier inoxydable

Avantages :

  • Simple, rapide et économique.
  • Ne nécessite pas d’équipement spécialisé.
  • Permet de détecter des défauts de surface tels que fissures, porosités, caniveaux et débordements.

Inconvénients :

  • Ne permet pas de détecter les défauts internes.
  • Nécessite un opérateur qualifié pour une évaluation correcte.
  • Ne permet pas de quantifier la taille du défaut.

Avantages :

  • Détecte les défauts de surface et proches de la surface.
  • Méthode rapide et relativement économique.
  • Équipement simple et portable.
  • Convient aux matériaux ferromagnétiques.

Inconvénients :

  • Limité aux matériaux ferromagnétiques (acier, fer).
  • Ne permet pas de détecter les défauts en profondeur.
  • Nécessite une préparation de surface.
  • Doit être effectué par un opérateur qualifié.

Avantages :

  • Détecte les défauts de surface sur tout matériau non poreux (métaux, plastiques, céramiques).
  • Peu coûteux et simple à réaliser.
  • Très facilement transportable.

Inconvénients :

  • Limité aux défauts de surface ; ne détecte pas les défauts internes.
  • Nécessite un nettoyage complet avant et après l’essai.
  • Non adapté aux matériaux poreux.
  • Dépend d’une application correcte du colorant et d’une inspection sous un éclairage approprié.

Avantages :

  • Permet de détecter les défauts internes (fissures, porosités, inclusions).
  • Fournit un enregistrement permanent (film ou image numérique).
  • Efficace pour les géométries de soudure complexes.

Inconvénients :

  • Coûteux et nécessite un équipement spécialisé.
  • Comporte des risques pour la santé liés à l’exposition aux radiations.
  • Nécessite un personnel qualifié pour l’interprétation des images.
  • Peu efficace pour les matériaux très épais sans puissance de rayonnement accrue.

Avantages :

  • Très précis pour la détection des défauts internes.
  • Permet d’obtenir la position, la taille et la forme exactes des défauts.
  • Peut être utilisé sur des matériaux épais.
  • Équipement portable.

Inconvénients :

  • Nécessite des opérateurs qualifiés pour interpréter les résultats.
  • Difficile à utiliser sur des matériaux très fins ou des surfaces rugueuses.
  • Efficacité limitée sur les soudures irrégulières ou les matériaux à gros grains, comme la fonte.

Avantages :

  • Très efficace pour détecter les fuites dans les systèmes scellés ou pressurisés.
  • Les méthodes comme le test à l’hélium sont extrêmement sensibles.
  • Permet d’identifier même de petites fuites.

Inconvénients :

  • Certaines méthodes nécessitent un équipement coûteux (comme la détection de fuites à l’hélium).
  • Long à mettre en œuvre pour les grands systèmes.
  • Une préparation de surface ou une mise sous pression peut être nécessaire.
  • Peut ne pas indiquer l’emplacement exact du défaut sans inspection complémentaire.
Soudage de l’acier inoxydable

Défauts de soudure courants

  • Porosité : Due à la contamination, une mauvaise protection gazeuse ou l’humidité, entraînant de petits trous dans la soudure.

  • Fissuration : Souvent causée par un mauvais contrôle thermique, un métal d’apport inadapté ou des contraintes résiduelles.

  • Coloration : Résulte de l’oxydation ou d’une surchauffe, signalant une couche passive altérée.

  • Manque de fusion : Causé par une mauvaise technique ou un apport thermique insuffisant.

  • Déformation : Provoquée par un apport de chaleur excessif ou une mauvaise gestion de la dilatation thermique.

  • Précipitation de carbures : Due à la surchauffe, elle réduit la résistance à la corrosion dans la ZAT.

Contrôle qualité

Facteurs de coût

Catégorie Description Impact sur les coûts
Nuance Le coût élevé de l’acier inoxydable est dû aux éléments d’alliage (par exemple, le chrome, le nickel). Des coûts plus élevés pour les matières premières, notamment pour les qualités supérieures (par exemple, 316, duplex).
Méthode de soudage Les différentes méthodes de soudage (TIG, MIG, SMAW) présentent des coûts et complexités variables. Le soudage TIG est précis mais lent et coûteux ; le MIG est plus rapide mais moins précis.
Matériau d’apport Des baguettes ou fils de haute qualité sont nécessaires pour le soudage de l’inox. Les matériaux d’apport premium augmentent les coûts, surtout pour les alliages spéciaux.
Gaz de protection Des gaz inertes (ex. : argon, hélium) sont nécessaires pour le soudage. Une consommation élevée de gaz augmente les coûts opérationnels.
Préparation avant soudage Nettoyage, meulage et préparation des joints indispensables. Temps et main-d’œuvre supplémentaires qui augmentent les coûts.
Traitements post-soudage Recuit, décapage ou passivation peuvent être nécessaires. Étapes supplémentaires impliquant temps, main-d’œuvre et matériaux.
Inspection et essais Les tests (visuel, radiographique, ultrason) assurent l’intégrité des soudures. Coûts supplémentaires pour les équipements, le personnel et les essais.
Soudage de l’acier inoxydable

Étude de cas 1 : quand les pièces en inox ne s’ajustent plus

Un fabricant de pièces de précision nous a sollicités face à un important goulot d’étranglement. Il lançait un lot stratégique de boîtiers d’équipement en inox mince. Avant soudage, les pièces s’ajustaient parfaitement ; mais dès le refroidissement des soudures, les déformations thermiques mettaient les ensembles complètement hors d’équerre. Le montage des capots était devenu une difficulté permanente, obligeant les techniciens à redresser manuellement chaque pièce. Le fabricant perdait de précieuses heures d’atelier, voyait ses coûts de main-d’œuvre augmenter et ses délais de livraison dériver.

Le défi

Notre client n’avait pas seulement besoin d’une solution provisoire, mais d’un procédé de soudage fiable et reproductible. Chaque opérateur utilisant ses propres montages et séquences de soudage, la qualité variait fortement d’une équipe à l’autre. Il fallait une méthode standardisée maîtrisant les déformations tout en préservant intégralement la qualité des soudures.

Une solution pratique

C’est là que notre équipe est intervenue. À partir d’un seul ensemble d’essai, nous avons élaboré une méthode sur mesure et reproductible pour éliminer les déformations avant le lancement de la production à grande échelle :
  • Stratégie de bridage sur mesure : nous avons analysé l’accostage des joints et conçu une disposition ciblée des brides pour maintenir fermement les surfaces d’assemblage critiques pendant l’échauffement et le refroidissement.

  • Apport thermique maîtrisé : nous avons optimisé les paramètres et l’ordre des passes de soudage afin d’obtenir une fusion complète tout en réduisant l’apport thermique total.

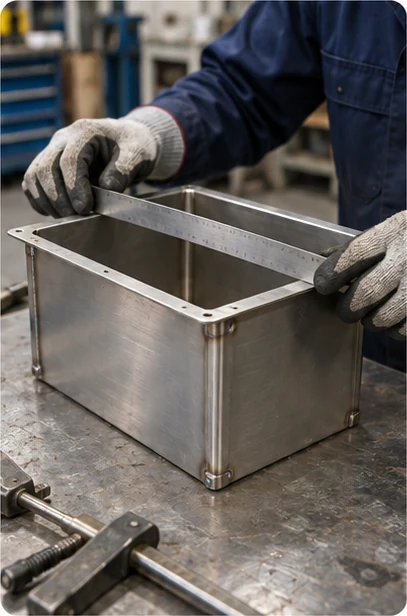
  • Vérification de l’ajustement et du fonctionnement : après refroidissement, nous avons contrôlé la pièce débridée, vérifié ses dimensions avec précision et confirmé l’ajustement parfait du capot.
Technicien contrôlant un boîtier d’équipement en inox à l’aide d’une règle de contrôle.

Contrôle de la planéité du boîtier

Les bénéfices pour le client

En fixant dès le départ une méthode de fabrication éprouvée, notre client a totalement supprimé les reprises coûteuses après soudage. Une fabrication autrefois imprévisible est devenue une ligne de production fluide à rendement élevé, livrant à chaque fois des boîtiers parfaitement d’équerre dans les délais prévus.

Étude de cas 2 : quand une soudure inox se fissure à répétition
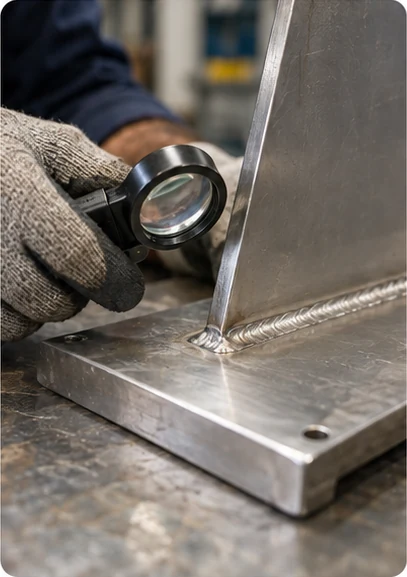
Technicien examinant une fixation soudée en inox avec une loupe à main.

Contrôle visuel d’un assemblage soudé

Une usine de transformation industrielle nous a contactés pour un problème critique : une fixation soudée fortement sollicitée sur l’un de ses équipements se fissurait à répétition. À chaque rupture, l’équipe de maintenance réparait la fissure par soudage, meulait la zone et remettait la machine en service. Mais la fissure réapparaissait systématiquement au même endroit. Ces arrêts répétés épuisaient le budget d’exploitation et compromettaient les objectifs de production.

Le défi

Les réparations rapides échouaient parce qu’elles reproduisaient le défaut structurel à l’origine de la fissure. Pour mettre fin aux ruptures récurrentes, il fallait examiner en profondeur la conception du joint, les charges mécaniques et l’environnement d’exploitation afin de traiter définitivement la cause racine.

Une solution pratique

Nous avons mobilisé nos experts en métallurgie et en soudage pour rechercher la cause racine et concevoir une solution durable adaptée aux fortes sollicitations :

  • Analyse de fissure : nous avons examiné le joint défaillant en laboratoire pour localiser précisément l’amorçage de la fissure et identifier le mécanisme de rupture.
  • Évaluation de l’environnement et des charges : nous avons étudié les conditions réelles de service, en tenant compte des dilatations thermiques cycliques, des vibrations de l’équipement et de l’exposition aux fluides de procédé corrosifs.
  • Nouvelle conception du joint et déplacement des zones de contrainte : à partir de nos résultats, nous avons revu le joint en améliorant le profil à la racine, en adaptant la géométrie de la fixation et en éloignant la soudure des points de concentration maximale des contraintes.
  • Validation avant remise en service : nous avons qualifié la nouvelle conception du joint et les descriptifs de modes opératoires de soudage (WPS) mis à jour dans des conditions réelles d’exploitation avant d’autoriser le redémarrage de l’équipement.

Les bénéfices pour le client

Nous avons aidé notre client à sortir du cycle des réparations permanentes et coûteuses. En remplaçant les solutions provisoires par une solution structurelle étudiée, il a supprimé les arrêts non planifiés, prolongé la durée de vie de l’équipement et apporté de la sérénité à toute son équipe d’exploitation.
Applications

  • Agriculture : Systèmes d’irrigation, cuves de stockage, machines.

  • Brasserie et distillation : Cuves de fermentation, tuyauteries, équipements d’embouteillage.

  • Industrie chimique : Construction de réacteurs, d’échangeurs de chaleur et de réservoirs de stockage.

  • Construction : Structures, façades, rampes.

  • Énergie et production d’électricité : Échangeurs thermiques, turbines.

  • Agroalimentaire : Cuves, tuyauteries, équipements de transformation.
  • Marine : Composants navals, hélices, structures offshore.

  • Mines : Matériel de manutention, concasseurs, convoyeurs.

  • Pâtes et papiers : Lessiveurs, cuves et systèmes de tuyauterie.

  • Énergies renouvelables : Composants pour panneaux solaires, éoliennes, systèmes hydroélectriques.

  • Transport : Wagons, citernes, conteneurs.

  • Gestion des déchets : Stations de traitement, incinérateurs, équipements de recyclage.

  • Traitement de l’eau : Tuyauteries, réservoirs, systèmes de filtration.

Pourquoi choisir Novelty Structures ?

En plus de produits et procédés d’usinage de haute qualité, nous offrons :

  • Des processus de contrôle qualité avancés qui respectent et dépassent les normes du secteur
  • Accompagnement complet en conception pour la fabrication
  • Équipements CNC et machines de production avancés
  • Des options d’emballage personnalisées
  • Une totale implication pour la satisfaction du client à chaque projet
Fabrication de pièces en acier inoxydable

Comment pouvons‑nous vous aider ?

Les services de soudage de l’acier inoxydable sont indispensables dans de nombreux secteurs, et leur succès dépend du choix rigoureux des sous-traitants.

Novelty Structures se distingue comme un partenaire fiable, offrant des services de soudage de haute qualité, adaptés aux besoins industriels exigeants.

Contactez notre équipe pour discuter plus en détail de vos besoins.

Soudage de l’acier inoxydable

Questions fréquentes

Pouvez-vous gérer des projets de soudage sur mesure ?2024-12-26T02:10:21+00:00

Absolument ! Nous sommes spécialisés dans les projets de soudage et de fabrication sur mesure. Que vous ayez besoin d’un design unique, d’un prototype ou d’une réparation spécialisée, nos soudeurs expérimentés peuvent vous aider à concrétiser votre vision.

Vos soudeurs sont-ils certifiés ?2024-12-26T02:11:06+00:00

Oui, tous nos soudeurs sont certifiés. Nous accordons la priorité à la sécurité et à la qualité dans chaque projet.

Fournissez-vous des services de finition, tels que le meulage ou la peinture ?2024-12-26T02:11:40+00:00

Oui, nous proposons des services de finition tels que le meulage, le polissage et la peinture pour garantir que votre projet ait un aspect professionnel et soit protégé contre la rouille et la corrosion.

Pouvez-vous gérer des projets industriels de grande envergure ?2024-12-26T02:12:06+00:00

Oui, nous avons l’expertise et l’équipement nécessaires pour gérer des projets de soudage industriels de grande envergure. Contactez-nous pour discuter de vos exigences, et nous vous fournirons une solution personnalisée.

Offrez-vous des services de soudage pour les projets de construction métallique ?2024-12-26T02:12:33+00:00

Oui, nous fournissons des services de soudage structurel pour les bâtiments, les ponts et autres projets d’infrastructure. Notre équipe s’assure que toutes les soudures répondent à l’intégrité structurelle et aux normes de sécurité nécessaires.

Comment assurez-vous la qualité des soudures ?2024-12-26T02:13:08+00:00

Nous suivons des procédures de contrôle qualité strictes, notamment :

  • Utilisation de matériaux et consommables certifiés
  • Réalisation d’inspections approfondies avant, pendant et après le soudage
  • Emploi de soudeurs expérimentés et certifiés ayant une formation avancée
Offrez-vous des services de fabrication métallique au-delà du soudage ?2024-12-26T02:13:44+00:00

Oui, en plus du soudage, nous proposons :

  • Découpe de Métaux
  • Pliage et formage
  • Perçage et Usinage
  • Assemblage et Finition
Offrez-vous des services de revêtement en poudre (powder coating) ?2024-12-26T02:14:30+00:00

Oui, nous proposons le revêtement en poudre comme service de finition optionnel pour protéger votre projet contre la corrosion et améliorer son apparence.
Centre de connaissances

Go to Top