Fabrication de pièces en aluminium

Soudage de l’aluminium

Novelty Structures fabrique des pièces en aluminium en sous-traitance pour divers projets industriels

Fabrication de pièces en aluminium

Pourquoi utiliser des pièces en aluminium ?

La fabrication de pièces en aluminium joue un rôle essentiel dans les fabrications métalliques pour divers secteurs. Sa légèreté, sa résistance à la corrosion et sa ductilité en font un matériau idéal pour de nombreuses applications, des pièces automobiles aux dispositifs médicaux.

L’aluminium n’est pas toujours facile à travailler. Les bonnes pratiques et l’équipement adéquat sont nécessaires pour éviter les défauts de soudure ou d’endommagement. Le choix de l’alliage, du gaz de soudage et de la méthode d’assemblage peut avoir un impact significatif sur la qualité des produits finis.

En raison de ses caractéristiques uniques, la fabrication de pièces en aluminium diffère de celle des autres métaux. Sa faible densité, bien connue, apporte divers avantages et inconvénients dans les procédés de fabrication. Bien que l’aluminium ait des propriétés mécaniques plus faibles, il possède néanmoins un meilleur rapport résistance-poids que l’acier inoxydable ou l’acier carbone dans de nombreuses applications.

Applications

Construction et architecture
•Toitures et bardages •Portes et fenêtres •Panneaux décoratifs<br>
Applications industrielles
• Pièces de machines • Enceintes et carters • Réservoirs de stockage</p>
<p>
Événementiel et expositions
•Équipements de scène •Stands d’exposition •Structures temporaires</p>
<p>
Infrastructure
•Mobilier urbain •Sculptures artistiques •Signalisation et barrières
Énergie
•Transport d’électricité •Projets solaires et éoliens •Pétrole, gaz et offshore
Alimentation & Boissons
• Réservoirs de stockage • Équipements de procédé • Machines<br>
CVC (Chauffage, Ventilation, Climatisation)
•Évaporateurs et condenseurs •Tours de refroidissement •Échangeurs de chaleur</p>
<p>
Soudage de l’aluminium

Pourquoi l’aluminium se prête-t-il bien à la fabrication ?

  • Légèreté : L’aluminium pèse environ un tiers de l’acier, ce qui le rend idéal pour les applications où le poids est un facteur critique.

  • Résistance à la corrosion : Sa couche d’oxyde naturelle le protège de la rouille et de la dégradation.

  • Conductivité thermique et électrique : L’aluminium a une conductivité thermique bien plus élevée que l’acier carbone. Il est largement utilisé dans les dissipateurs thermiques, les câbles et autres composants électriques.

  • Ductilité : Facile à former en formes complexes sans fissuration.

Procédés de fabrication de pièces en aluminium

Découpe

La découpe est l’étape fondamentale de la fabrication de pièces en aluminium, où les feuilles, plaques ou profilés bruts sont dimensionnés et façonnés selon les dimensions souhaitées.

  • Découpe laser : Utilise un faisceau laser de haute puissance pour couper l’aluminium avec une précision exceptionnelle.

    • Avantages : Permet des conceptions complexes, un minimum de déchets et des arêtes propres.
    • Limites : Coût plus élevé ; pas toujours adaptée aux fortes épaisseurs d’aluminium.
  • Découpe plasma : Utilise un jet de gaz ionisé pour couper l’aluminium. Elle est efficace pour les tôles plus épaisses.

    • Avantages : Plus rapide que la découpe laser pour les applications intensives.
    • Limites : Les arêtes peuvent nécessiter un post-traitement pour obtenir une finition plus lisse.
  • Découpe au jet d’eau : Un jet d’eau à haute pression mélangé à des abrasifs est utilisé pour la découpe.

    • Avantages : Aucune déformation thermique, convient aux découpes complexes et à différentes épaisseurs.
    • Limites : Plus lente que la découpe laser et plasma.
  • Sciage et cisaillage : Des outils mécaniques tels que des scies à ruban ou des cisailles guillotines sont utilisés pour découper des formes simples.

    • Avantages : Économique pour les coupes droites ou simples.
    • Limites : Moins précis pour les conceptions complexes.
Découpe laser de l’aluminium
Cintrage de l’aluminium

Pliage et formage

À cette étape, l’aluminium est façonné en angles, courbes ou profils souhaités à l’aide de force et d’outils spécialisés.

  • Pliage en presse : Les tôles d’aluminium sont serrées et pliées à l’aide d’une presse plieuse pour obtenir des formes angulaires.

    Applications : Couramment utilisé pour fabriquer des cadres, des supports et des boîtiers.

  • Profilage à rouleaux : L’aluminium est passé à travers une série de rouleaux pour créer des profils continus courbes ou linéaires.

    Applications : Utilisé pour fabriquer des tuyaux, des profilés ou des feuilles de toiture métallique.

Soudage

  • Propriétés thermiques et défis liés au matériau :

    • Conductivité thermique et point de fusion : La conductivité thermique élevée de l’aluminium dissipe rapidement la chaleur, tandis que son point de fusion plus faible le rend sujet au percement, surtout dans les matériaux fins.
    • Dilatation thermique : L’aluminium se dilate fortement lorsqu’il est chauffé et se contracte en refroidissant. Mal géré, cela peut provoquer des déformations ou des gauchissements.
  • Préparation de surface :

    • Nettoyage du métal de base : L’aluminium est très réactif à l’oxygène ; un nettoyage approprié avec des brosses en acier inoxydable, de l’acétone ou des solutions dédiées est essentiel.
    • Inspection pré-soudage : Vérifier la présence de contaminants tels que graisse, huile ou saletés, car ils peuvent provoquer de la porosité et affaiblir la soudure.
  • Adaptations du procédé de soudage :

    • Vitesse de soudage et contrôle thermique : L’aluminium nécessite une intensité et une tension plus élevées que l’acier, mais doit être soudé plus rapidement pour éviter la surchauffe. Un mauvais contrôle thermique peut provoquer des projections excessives, du percement ou une manque de fusion.
    • Préparation des joints : En raison de sa faible dureté, l’aluminium nécessite une préparation des arêtes propre et précise. Les espaces dans les joints peuvent entraîner des soudures irrégulières et une faiblesse structurelle.
    • Choix du métal d’apport : Le choix de l’alliage d’apport (ex. 4043 ou 5356) dépend du métal de base, de la résistance souhaitée de la soudure et des exigences en matière de résistance à la corrosion.
  • Considérations relatives à l’équipement :

    • Machines de soudage : L’utilisation du courant alternatif (AC) est préférée en soudage TIG de l’aluminium car elle offre l’action de nettoyage nécessaire pour briser la couche d’oxyde.
    • Gaz de protection : L’argon pur est couramment utilisé pour le soudage de l’aluminium en raison de son efficacité. L’hélium peut être ajouté pour les matériaux plus épais afin d’augmenter la pénétration.
  • Exigences de compétence et techniques :

    • Techniques de soudage : Les soudeurs doivent adopter un angle de torche orienté vers l’avant pour souder en poussant pour maintenir un cordon propre et réduire le risque de contamination.
    • Contrôle du bain de fusion : Les bains de fusion de l’aluminium apparaissent brillants et réfléchissants, ce qui rend difficile l’évaluation de la régularité du cordon et nécessite pratique et expertise.
    • Manipulation des tôles fines : Pour les tôles fines, les techniques de soudage pulsé permettent de réduire l’apport de chaleur, évitant le percement tout en maintenant la régularité du cordon.
  • Erreurs courantes à éviter :

    • Utilisation de mauvais réglages : Ne pas ajuster la machine de soudage aux exigences spécifiques de l’aluminium (ex. intensité, tension, vitesse du fil).
    • Surchauffe de la pièce : Une exposition prolongée à la chaleur peut affaiblir l’intégrité structurelle de l’aluminium ou provoquer des déformations inutiles.
Soudage de l’aluminium

Usinage

L’usinage de l’aluminium est le processus consistant à enlever de la matière pour obtenir des formes, des dimensions et des états de surface précis.

  • Fraisage : Des fraises rotatives sont utilisées pour tailler des formes complexes ou percer des trous.

    • Applications : Utilisé pour la fabrication de composants automobiles et aérospatiaux.
  • Tournage : Un tour fait tourner la pièce en aluminium tandis qu’un outil de coupe enlève de la matière pour créer des formes cylindriques.

    • Applications : Arbres, tiges et pièces cylindriques.
  • Perçage : Des trous sont percés dans l’aluminium pour des fixations ou des assemblages.

    • Applications : Largement utilisé dans toutes les industries pour les opérations d’assemblage.
  • Considérations Clés :

    • La tendreté de l’aluminium peut encrasser les outils de coupe, nécessitant des outils affûtés et une lubrification adéquate.
    • Les fluides de refroidissement sont essentiels pour éviter la surchauffe des outils.

Finition

La finition est l’étape finale qui améliore l’apparence, la durabilité et la fonctionnalité de l’aluminium.

  • Sablage : Projette des matériaux abrasifs contre l’aluminium pour nettoyer ou texturer la surface.

    • Applications : Prépare les surfaces pour la peinture ou le revêtement.
  • Anodisation : Procédé électrochimique qui forme une couche d’oxyde protectrice sur l’aluminium.

    • Avantages : Améliore la résistance à la corrosion, permet des couleurs vives et augmente la dureté de surface.
  • Revêtement par poudre : Une poudre sèche est appliquée électrostatiquement puis cuite pour former une finition durable.

    • Avantages : Offre une large gamme de couleurs et de textures tout en augmentant la résistance aux rayures.
  • Polissage : Polissage des surfaces en aluminium pour obtenir une finition réfléchissante semblable à un miroir.

    • Applications : Produits de consommation, éléments décoratifs, appareils ménagers

Fabrication de pièces en différents alliages d’aluminium

  • Les alliages d’aluminium ont des caractéristiques différentes en termes de soudage, d’usinage et de pliage.
  • Les séries 1000, 3000 et 6000 sont les plus faciles à travailler en termes d’usinage, de soudage et de formage.

  • Les séries 5000 et 6000 offrent d’excellentes caractéristiques de fabrication avec une grande résistance à la corrosion et une résistance mécanique modérée à bonne.
  • La série 7000 offre la plus grande résistance mais est difficile à usiner et à souder.


Séries de nuances Usinabilité Soudabilité Formabilité Résistance à la corrosion Caractéristiques clés de fabrication
1000 Excellente Excellente Excellente Supérieure Très facile à usiner, souder et former.
2000 Modérée Faible Modérée Modérée Résistant mais difficile à usiner et à souder.
3000 Bonne Excellente Excellente Bonne Facile à usiner, souder et former.
4000 Bonne Excellente Modérée Modérée Idéal pour le soudage, bonne résistance à l’usure.
5000 Bonne Excellente Bonne Exceptionnelle Idéal pour les applications marines, bonne soudabilité.
6000 Excellente Excellente Excellente Bonne à excellente Très polyvalent pour de nombreux procédés de fabrication.
7000 Modérée Faible Modérée Inférieure Solide, mais difficile à usiner et à souder.
8000 Variable Variable Variable Bonne Alliages spécialisés pour des applications spécifiques.

Usinage de l’aluminium  

Difficultés de fabrication des pièces en aluminium

Défi Description Impact Solution
Formation de couche d’oxyde L’aluminium forme une couche d’oxyde naturelle à haut point de fusion, ce qui perturbe les procédés de soudage et de collage.
  • Soudures faibles
  • Mauvaise adhérence
  • Temps de fabrication accru.
  • Pré-nettoyer les surfaces par abrasion mécanique ou décapage chimique.
  • Utiliser une protection par gaz inerte lors du soudage.
Dilatation thermique et conductivité Une forte dilatation thermique provoque des déformations lors du chauffage, et la conductivité élevée dissipe rapidement la chaleur.
  • Déformation
  • Fissuration
  • Distribution inégale de la chaleur lors du soudage ou de l’usinage.
  • Préchauffer les composants pour réduire les chocs thermiques.
  • Utiliser un contrôle précis de la température et un bridage approprié.
Faible dureté et écrouissage L’aluminium est tendre et sujet à la déformation, mais il s’écrouit rapidement sous des contraintes répétées.
  • Usure accrue des outils lors de l’usinage
  • Difficulté à atteindre des tolérances serrées.
  • Utiliser des outils coupants affûtés et revêtus
  • Employer une lubrification adéquate et une manipulation délicate.
Défis liés au soudage Le faible point de fusion de l’aluminium, sa haute conductivité et sa couche d’oxyde compliquent les procédés de soudage.
  • Porosité
  • Joints soudés faibles
  • Risque de fissures
  • Manques de fusion.
  • Utiliser des techniques de soudage TIG ou MIG.
  • Assurer l’utilisation de gaz de protection adéquats (argon ou hélium).
Difficultés d’outillage et d’usinage Les outils de coupe s’encrassent facilement, et la dissipation thermique lors de l’usinage entraîne une surchauffe des outils.
  • Durée de vie réduite des outils
  • Vitesses d’usinage plus lentes
  • Précision réduite.
  • Utiliser des outils d’usinage à grande vitesse avec systèmes de refroidissement.
  • Utiliser des outils revêtus ou à pointe diamantée.
Finition de surface et esthétique L’aluminium est sensible aux rayures, bosses et taches, nécessitant une attention particulière pour des finitions de haute qualité.
  • Mauvaise apparence de surface.
  • Main-d’œuvre supplémentaire requise pour la finition post-fabrication (polissage, anodisation)
  • Utiliser des films de protection lors de la manipulation.
  • Choisir des procédés de finition tels que l’anodisation ou le thermolaquage.
Assemblage de matériaux dissemblables La corrosion galvanique survient lorsque l’aluminium est en contact avec d’autres métaux en présence d’un électrolyte.
  • Dégradation des joints, notamment en milieu marin ou extérieur.
  • Utiliser des barrières isolantes
  • Appliquer des revêtements protecteurs ou utiliser des fixations compatibles.
Coût des procédés spécialisés Les techniques avancées comme l’anodisation ou le soudage par friction-malaxage nécessitent un équipement spécialisé et une expertise spécifique.
  • Augmentation des coûts de fabrication, en particulier pour les projets de petite échelle.
  • Planifier soigneusement pour optimiser le rapport coût-efficacité.
  • Simplifier les procédés chaque fois que possible.

Étude de cas 1 : qualité de fabrication des pièces en aluminium en série
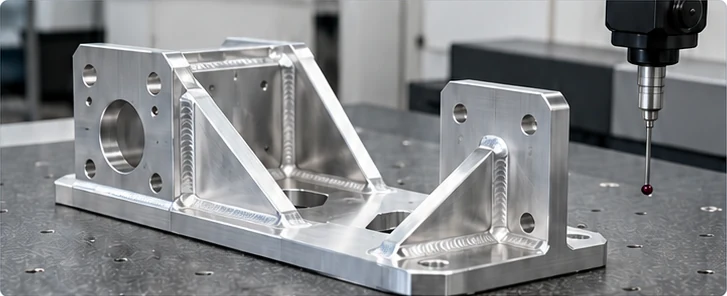
Ensemble soudé en aluminium sur la table de contrôle d’une machine à mesurer tridimensionnelle

Contrôle d’un ensemble en aluminium

L’ÉTUDE DE CAS EN BREF : QUALITÉ DE FABRICATION EN SÉRIE
Défi Solution Résultat
Assurer 100% de compatibilité au montage et un alignement fonctionnel constant lors de commandes récurrentes en grandes séries, sans dérive dimensionnelle entre les lots ni déformation thermique. Mise en place d’un dispositif de maîtrise de la production en 4 volets, de séquences de soudage équilibrées et de contrôles fonctionnels aux étapes de validation avant la libération finale. Élimination complète des retards de montage sur la chaîne d’assemblage, capabilité du procédé (Cpk) garantie et traçabilité intégrale, du plan approuvé au rapport final de mesure tridimensionnelle.

Contexte et défi du projet

Dans la fabrication en série de pièces en aluminium, la qualité se mesure à la régularité de leur ajustement et de leur fonctionnement sur l’ensemble d’un lot et au fil des livraisons suivantes. Si un échantillon initial approuvé définit la spécification de référence, le maintien de résultats constants lors des livraisons récurrentes exige un processus de fabrication rigoureusement documenté et maîtrisé.
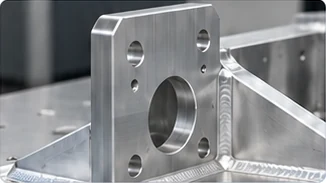
Détail de la face de fixation et des perçages d’un ensemble soudé en aluminium

Détail de la face de fixation et de la position des trous

Un client OEM de premier plan avait besoin de produire en volume des ensembles soudés complexes en aluminium. En fabrication d’aluminium en grandes séries, les éléments fonctionnels essentiels — faces de fixation, positions des trous, jeux d’assemblage et alignement spatial global — sont particulièrement sensibles aux variations dimensionnelles. Sans contrôles qualité systématiques, les risques courants en atelier, tels que les mouvements thermiques pendant le soudage, le retour élastique du montage, les changements de réglage non consignés et les révisions de plans non maîtrisées, peuvent entraîner des arrêts coûteux de la chaîne d’assemblage.

Stratégie technique et dispositif de contrôle qualité

Pour résoudre ces difficultés de fabrication en série, Novelty Structures a mis en œuvre un protocole complet d’assurance qualité en quatre étapes, reliant directement les plans techniques aux procédés de fabrication en atelier et aux contrôles des étapes de validation.

Identification des éléments fonctionnels critiques : Avant la production, les équipes techniques identifient les éléments essentiels à l’assemblage final, notamment les faces de fixation, les positions des trous, les jeux d’assemblage et l’alignement spatial global. Le contrôle intermittent de ces éléments dès les premières étapes de fabrication permet de détecter les défauts avant que des opérations ultérieures n’ajoutent des coûts inutiles.

Montages et maîtrise des déformations thermiques : Pour les ensembles soudés en aluminium, la maîtrise des mouvements dus à la chaleur est essentielle. L’utilisation de montages rigides et précis, associée à une séquence de soudage équilibrée et symétrique, limite les déformations thermiques. Si le bridage empêche les mouvements pendant le soudage, les normes de fabrication du secteur soulignent qu’un bridage important peut introduire des contraintes résiduelles internes. La vérification dimensionnelle finale est donc toujours effectuée à l’état libre, après débridage des pièces du montage de soudage, afin de garantir leur conformité géométrique réelle.

Dispositif de maîtrise de la production en série

Pour garantir la répétabilité des commandes récurrentes, le plan d’exécution de la fabrication répond à quatre questions fondamentales de maîtrise de la production :

3. Dispositif de maîtrise de la production en série
Question de production Mesure de maîtrise mise en place Importance technique et pour le SEO
Qu’est-ce qui définit une pièce acceptable ? Révision approuvée du plan, avec identification claire des cotes fonctionnelles et limites de tolérance explicites. Garantit des limites de tolérance claires pour les surfaces d’interface de montage et l’alignement des motifs de perçage.
Comment le lot est-il autorisé à passer en fabrication ? Contrôle et approbation obligatoires de la première pièce selon les exigences convenues, avant le lancement de la série complète. Empêche la répétition d’erreurs systématiques de réglage machine sur toute la série.
Comment maintenir la régularité ? Réglages machine consignés, contrôles en cours de fabrication et seuils d’intervention définis en cas de dérive dimensionnelle. Maintient la capabilité du procédé (Cpk) et permet des mesures immédiates de confinement avant la fabrication de pièces hors spécifications.
Comment reproduire le résultat la fois suivante ? Conservation des instructions de fabrication (SOP), des journaux de révision et des codes d’identification des lots de production. Assure une répétabilité parfaite lors des commandes suivantes, indépendamment de l’opérateur ou de la planification des équipements.

Gestion des défauts en boucle fermée 

Lorsqu’un défaut dimensionnel survient, la correction de la pièce concernée n’est que la première étape. Le protocole qualité met en œuvre un processus de confinement en boucle fermée :

  • Isolement du lot : identifier et isoler immédiatement toutes les pièces potentiellement concernées dans le lot de production en cours.
  • Analyse des causes racines : déterminer si l’écart provient de variations entre lots de matières premières, de l’usure machine, de déformations thermiques ou d’une erreur de l’opérateur.
  • Vérification avant lancement : vérifier et documenter, avant la validation du lot, que l’action corrective résout durablement le problème lors de la série de production suivante.

Pour les équipes achats et les responsables qualité, la preuve la plus fiable de la capacité de fabrication est un lien clair et documenté entre les révisions des plans, les méthodes de fabrication et les résultats de contrôle à chaque étape ; elle inspire bien plus confiance qu’un simple tampon de contrôle final.

Étude de cas 2 : conception pour la fabrication (DFM) de pièces en aluminium

L’ÉTUDE DE CAS EN BREF : FORMAGE D’UN PANNEAU AVEC DFM
Défi Solution Résultat
Fabriquer un grand panneau complexe en aluminium 5754 d’un seul tenant sans collision avec le bâti de la presse plieuse. Optimisation par la conception pour la fabrication (DFM), remplaçant une pièce unique impossible à plier par un ensemble hybride approuvé, découpé au laser, formé puis soudé au TIG et au laser. Élimination totale du risque de collision machine, précision géométrique parfaite, aucune déformation de la pièce et approvisionnement en série simplifié.
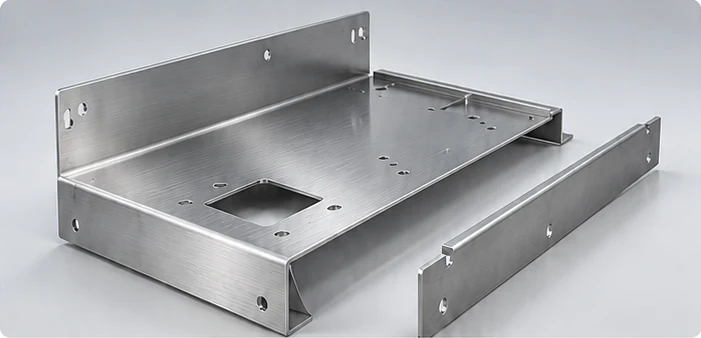
Panneau en aluminium formé avec un élément de rebord séparé

Panneau en aluminium formé

Défi du projet et contraintes d’accès de l’outillage

Un client de Novelty Structures a demandé la fabrication d’un panneau sur mesure en aluminium 5754, conçu comme une pièce continue, unique et non segmentée. Si les panneaux monoblocs paraissent simples sur les plans techniques et réduisent le nombre de composants, ils peuvent créer des obstacles de fabrication insurmontables lors du formage en atelier.

Lors de la revue de fabrication avant production, la modélisation des collisions a identifié une contrainte physique critique : au cours de la séquence de pliage proposée, la géométrie complexe des retours du panneau entrerait directement en collision avec le bâti de la presse plieuse. Forcer le pliage entraînerait de fortes déformations de la pièce, endommagerait un outillage coûteux et conduirait à des taux de rebut inacceptables.
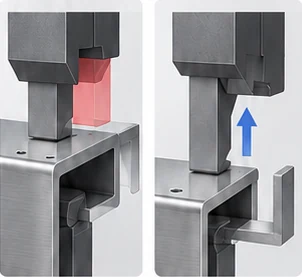
Comparaison de l’accès de l’outillage de presse plieuse montrant un pli entravé et une trajectoire d’outil dégagée

Accès de l’outillage

Optimisation DFM et stratégie de fabrication hybride

L’enseignement commercial essentiel de ce projet est que le nombre de pièces ne détermine pas à lui seul l’efficacité de fabrication. Une conception comprenant moins de pièces peut néanmoins imposer des manutentions difficiles ou une séquence de formage physiquement impossible.

Afin de ne pas compromettre les tolérances de la pièce ni risquer des retards en atelier, l’équipe technique a mené une revue complète de conception pour la fabrication (DFM) et proposé une méthode de fabrication hybride approuvée :

  • Découpe laser de haute précision : Une découpe précise au laser à fibre a permis de réaliser les contours extérieurs du panneau, les lumières de fixation intérieures et les encoches de dégagement avec une très grande précision des arêtes.
  • Pliage sélectif à la presse plieuse : Les opérations de formage ont été limitées de manière ciblée aux parties des rebords pour lesquelles le bâti de la presse plieuse ne gênait aucunement l’accès.
  • Soudage hybride TIG et laser : Pour compléter la géométrie du panneau sans interférence avec la presse plieuse, des éléments formés séparément ont été assemblés en combinant le soudage TIG pour les joints structurels à haute résistance et le soudage laser pour les cordons extérieurs à faible apport thermique et d’aspect irréprochable.

Comparaison des méthodes de fabrication

La comparaison du concept non segmenté avec le processus hybride optimisé par la DFM met en évidence des avantages nets en matière de maîtrise du procédé et de qualité des pièces :

3. Comparaison des méthodes de fabrication
Approche de fabrication Accès de l’outillage et géométrie Risques du procédé Effets sur la production et le SEO
Conception monobloc non segmentée Collision directe avec le bâti de la presse plieuse lors du pliage des rebords secondaires. Risque élevé de déformation de la pièce, de collision avec le bâti, de taux de rebut importants et de perte d’alignement. Peu adaptée à une production en série récurrente ; nécessite des ajustements manuels lents en atelier.
Ensemble hybride DFM (laser + formage + soudage) Accès machine 100% dégagé pendant les cycles de découpe, de pliage et de soudage. Aucun risque de collision ; maîtrise rigoureuse des déformations thermiques grâce au soudage laser de précision. Répétabilité élevée, cycles rapides, intégrité structurelle exceptionnelle et finition d’aspect parfaite.

Résolution avant lancement pour les livraisons récurrentes

Pour assurer une production récurrente fluide, ces contraintes de fabrication ont été entièrement résolues avant le lancement du lot. Le client a défini les surfaces d’interface essentielles, les exigences d’aspect et les emplacements autorisés des joints, tandis que l’équipe technique a établi une séquence de production réalisable et standardisée. Cette démarche DFM préventive a évité qu’une contrainte de conception devienne un ajustement récurrent en atelier.

Étude de cas 3 : montage d’usinage multiposte sur mesure
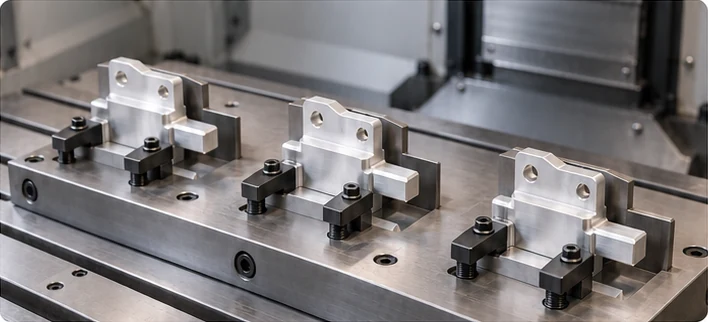
Trois pièces en aluminium maintenues dans un montage d’usinage sur mesure

Montage à trois postes pour pièces en aluminium.

L’ÉTUDE DE CAS EN BREF : USINAGE SUR MONTAGE D’UN LOT DE 28 PIÈCES
Défi Solution Résultat
Manutentions répétitives importantes et accès de l’outillage entravé lors de l’usinage CNC d’un lot de 28 petites pièces en aluminium de forme irrégulière, avec des raccordements latéraux saillants. Conception d’un montage multiposte sur mesure maintenant trois pièces simultanément et offrant de larges dégagements autour des éléments saillants. Réduction substantielle des manutentions manuelles de mise en position, accès multiaxe libre de l’outillage et régularité dimensionnelle exceptionnelle d’un poste à l’autre sur les 28 pièces.

Défi du projet et goulets d’étranglement de la production

Dans le cadre d’une commande documentée d’usinage de précision de 28 pièces en aluminium, l’équipe de production s’est heurtée à une difficulté majeure de manutention : la pièce était petite, de forme irrégulière et comportait un raccordement latéral nettement saillant.

Un serrage dans un étau standard était impossible sans entraver l’accès de l’outil de coupe à l’élément saillant. De plus, charger, aligner et palper individuellement chacune des 28 pièces aurait ajouté un temps considérable de manutention hors coupe à chaque cycle de chargement machine, augmentant fortement les coûts unitaires et allongeant les délais de livraison.

Stratégie technique et conception du montage sur mesure

Pour résoudre ces goulets d’étranglement de manutention et ces contraintes d’accès de l’outillage, Novelty Structures a conçu et fabriqué un montage d’usinage multiposte sur mesure, adapté à la géométrie complexe de la pièce.

  • Capacité de trois pièces : le montage a été conçu pour brider solidement trois pièces en une seule mise en place, triplant ainsi la production par cycle de chargement.
  • Mise en position précise sur références : les pièces ont été positionnées à partir de surfaces de référence définies afin de garantir un positionnement répétable dans les trois logements du montage.
  • Dégagement pour l’outillage : de larges poches de dégagement fraisées ont été intégrées au corps du montage autour du raccordement latéral saillant, offrant aux fraises en bout un accès multiaxe entièrement dégagé, sans risque de flexion de l’outil ni de collision.

Vérification de la qualité et maîtrise du procédé

Pour garantir la précision dimensionnelle à tous les postes du montage avant la réalisation du lot complet :

  • Vérification du montage avant production : les pièces produites à chacun des trois postes ont fait l’objet d’un contrôle tridimensionnel complet. Les résultats ont confirmé l’absence totale de variation entre les logements du montage.
  • Contrôles statistiques en cours de fabrication : les cotes critiques — notamment les entraxes des trous, la planéité des faces de fixation et l’alignement global — ont été surveillées en continu pendant la série de 28 pièces afin de s’assurer que l’usure des outils et l’accumulation de copeaux ne compromettaient pas les tolérances.

Analyse des performances du montage multiposte

Une comparaison directe entre le serrage conventionnel d’une pièce et le montage dédié sur mesure met en évidence des gains de productivité substantiels :

4. Analyse des performances du montage multiposte
Paramètre opérationnel Serrage standard d’une seule pièce Montage sur mesure à 3 postes Gain de performance et de productivité
Pièces bridées par montage 1 pièce par cycle de chargement 3 pièces par cycle de chargement Augmentation de 200% du nombre de pièces bridées par chargement de la table machine
Temps de manutention annexe Élevé (28 montages individuels) Faible (10 cycles de montage au total) Forte réduction du temps de chargement répétitif et d’alignement manuel (de 28 montages à 10)
Accès de l’outil au raccordement latéral Entravé par les mors d’étau standards Accès libre grâce aux poches de dégagement conçues à cet effet Accès complet de l’outil de coupe aux avances et vitesses de broche maximales
Répétabilité dimensionnelle Variable (dépend du réglage de l’opérateur) Très régulière (références fixes) Précision uniforme sur les 28 pièces, sans aucune dérive de position

Conclusion pour les approvisionnements récurrents

L’enseignement essentiel pour les commandes récurrentes de pièces en aluminium est que la productivité globale dépend autant du chargement, du positionnement et des contrôles intermédiaires que des vitesses de coupe. Un montage dédié sur mesure transforme les tâches d’usinage répétitives en séries efficaces et prévisibles lorsque les quantités et la géométrie des pièces justifient l’investissement initial dans l’outillage.

Comment pouvons‑nous vous aider ?

Les pièces et ensembles en aluminium sont indispensables aux projets industriels, et leur succès dépend du choix attentif des sous-traitants.

Novelty Structures fabrique des pièces et ensembles en aluminium de haute qualité adaptés aux besoins industriels exigeants.

Contactez notre équipe pour discuter plus en détail de vos besoins.

Questions fréquentes

Qu’est-ce que la fabrication d’aluminium ?2024-12-28T23:12:09+00:00

La fabrication d’aluminium est le processus de mise en forme, de formage et d’assemblage d’aluminium brut en composants ou produits finis. Elle implique diverses techniques telles que la coupe, le pliage, le soudage, l’usinage et la finition de surface pour répondre à des exigences de conception spécifiques.

Quels alliages sont couramment utilisés dans la fabrication d’aluminium ?2024-12-28T23:12:58+00:00
  • Série 1xxx : Aluminium pur ($99+% $), excellente résistance à la corrosion, mais faible résistance. Utilisé pour les réservoirs chimiques et les applications électriques.
  • Série 2xxx : Alliages Aluminium-cuivre, haute résistance, mais moins résistant à la corrosion. Courant dans l’aérospatiale.
  • Série 5xxx : Alliages Aluminium-magnésium, excellente résistance à la corrosion et soudabilité. Courant dans les secteurs maritime et automobile.
  • Série 6xxx : Alliages Aluminium-magnésium-silicium, bon équilibre entre résistance, résistance à la corrosion et usinabilité. Largement utilisé dans la construction.
  • Série 7xxx : Alliages Aluminium-zinc, très haute résistance, utilisés dans l’aérospatiale et la défense.
Comment le contrôle qualité est-il géré dans la fabrication d’aluminium ?2024-12-28T23:13:45+00:00

Le contrôle qualité garantit que les composants fabriqués répondent aux spécifications et tolérances requises. Les étapes clés comprennent :

  • Vérifications dimensionnelles : Utilisation de pieds à coulisse, de micromètres et de machines à mesurer tridimensionnelles (MMT).
  • Inspections des soudures : Méthodes d’essai non destructif (END) comme les rayons X ou les essais par ultrasons pour détecter les défauts.
  • Vérifications de la finition de surface : Assurance de finitions uniformes, de l’épaisseur des revêtements ou des couches d’anodisation.

Tests de matériaux : Vérification des propriétés comme la résistance à la traction et la dureté à l’aide de tests normalisés (par exemple, les normes ASTM).

Quels défauts de surface sont courants dans la fabrication d’aluminium, et comment peuvent-ils être résolus ?2024-12-28T23:15:39+00:00

Des défauts de surface peuvent apparaître lors de la manutention, de l’usinage ou de la finition.

Défaut Cause Solution
Rayures et bosses Manipulation incorrecte ou mesures de protection inadéquates. Utiliser des films protecteurs pendant le transport et la fabrication.
Porosité Élimination incomplète des oxydes ou des contaminants lors du soudage. Nettoyer soigneusement avant de souder et assurer une couverture adéquate par gaz de protection.
Décoloration ou tache Nettoyage inadéquat, exposition à l’humidité ou contamination. Utilisez l’anodisation ou le revêtement en poudre et stockez l’aluminium dans un environnement sec et contrôlé.
Oxydation Réaction naturelle de l’aluminium avec l’air pour former des couches d’oxyde. Bien que ce phénomène soit naturel, il peut être contrôlé par des traitements de surface tels que l’anodisation ou la peinture.
Comment prévenir la déformation thermique lors du soudage de l’aluminium ?2024-12-28T23:16:22+00:00

La conductivité thermique élevée de l’aluminium peut entraîner une déformation due à un chauffage inégal.

Mesures Préventives :

  • Préchauffage : Réduit les gradients thermiques, en particulier pour les sections plus épaisses.
  • Serrage et Fixations : Maintient les pièces rigidement en place pour minimiser la déformation.
  • Vitesse de Soudage Contrôlée : Ajuster la vitesse de déplacement et l’apport de chaleur pour éviter les températures excessives.
  • Séquençage des Soudures : Alterner les emplacements de soudure pour équilibrer les contraintes.

Centre de connaissances
Go to Top