Novelty Structures propose des services d’usinage CNC sur mesure pour des composants et des applications industrielles depuis ses installations en Turquie
Sommaire
Service d’usinage CNC
L’usinage est un procédé de fabrication qui donne à une pièce la forme souhaitée en retirant de petits copeaux de matière. L’usinage CNC utilise des outils pilotés par ordinateur pour produire des composants usinés, accroître l’efficacité et réduire les coûts grâce à l’automatisation.

Opérations d’usinage


Matériaux
Métaux

Plastiques

Contrôle qualité

Facteurs de coût en usinage

Défis de l’usinage CNC
Revêtements pour pièces usinées
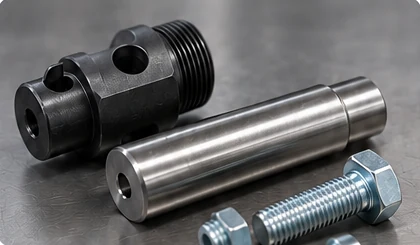
Le choix du traitement de surface des composants de machines exige un équilibre entre protection contre l’environnement, résistance à l’usure et ajustements dimensionnels serrés. Un arbre en acier au carbone, un carter en aluminium et un raccord en acier inoxydable réagissent très différemment à la corrosion. Sur une même pièce, une portée de roulement exige une précision dimensionnelle de l’ordre du micron, tandis qu’un corps exposé nécessite une protection robuste contre la rouille. En tant que conseillers techniques d’un client de Novelty Structures, notre équipe a établi une méthode simple pour adapter les revêtements à la fonction de chaque pièce.
Traitements de surface de l’acier
Types de traitements de surface
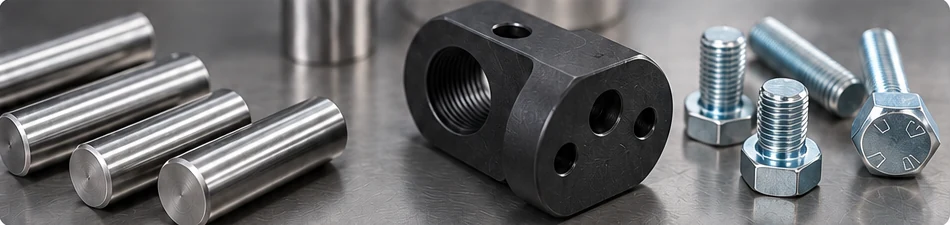
Pour éviter les problèmes courants tels que les filetages bloqués, les ajustements endommagés ou la rouille prématurée, il faut choisir les traitements selon la fonction et prévoir précisément les surépaisseurs ou retraits à l’usinage préalable. Ce guide pratique couvre six grandes catégories de composants :
1- Protection anticorrosion de l’acier au carbone
| Traitement | Applications privilégiées | Principaux contrôles du procédé et des tolérances |
|---|---|---|
| Zingage électrolytique | Petits composants en acier, axes, fixations et raccords. | Contrôler l’épaisseur du revêtement, les passivations transparentes et les couches de finition, et prévoir les tolérances d’ajustement des filetages. |
| Revêtement zinc–nickel | Environnements sévères exigeant une protection supérieure à celle du zingage classique. | Spécifier un alliage contenant 12-15% de Ni, l’épaisseur totale du dépôt et les corrections dimensionnelles des ajustements. |
| Revêtement zinc–fer | Autre solution de revêtement sacrificiel à base d’alliage de zinc. | Définir les performances requises, le type de passivation et la compatibilité de la finition. |
| Revêtement de zinc lamellaire | Fixations, clips et pièces de quincaillerie en acier à haute résistance. | Application non électrolytique par trempage-centrifugation ; confirmer les jeux des filetages et le coefficient de frottement. |
| Galvanisation à chaud | Ensembles en acier fortement sollicités et exposés, et accessoires de structure utilisés à l’extérieur. | Prévoir la forte épaisseur du revêtement, la reprise des taraudages, les jeux des pièces mobiles et les risques de déformation thermique. |
2- Traitements de conversion et protection temporaire
| Traitement | Applications privilégiées | Limites et remarques importantes |
|---|---|---|
| Brunissage + huile/produit de colmatage | Aspect sombre, pouvoir lubrifiant et faible variation dimensionnelle. | La résistance à la corrosion dépend de la couche d’huile ; ne convient pas à une exposition extérieure prolongée. |
| Phosphatation au zinc | Sous-couche avant peinture ou protection antirouille retenant l’huile. | Doit être associée à une peinture, une huile ou un produit de colmatage compatible pour être efficace. |
| Phosphatation au manganèse | Rétention d’huile et réduction de l’usure pendant le rodage des pièces mobiles. | Contrôler la texture de surface, les jeux d’assemblage et la lubrification à l’huile en service. |
| Huile/cire anticorrosion | Protection temporaire pendant le stockage, le transport et la manutention. | Définir clairement la durée de protection, les conditions de stockage et les opérations de nettoyage avant l’assemblage final. |
3- Peintures et revêtements organiques
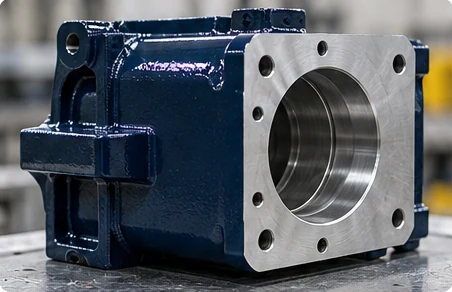
Face de carter masquée
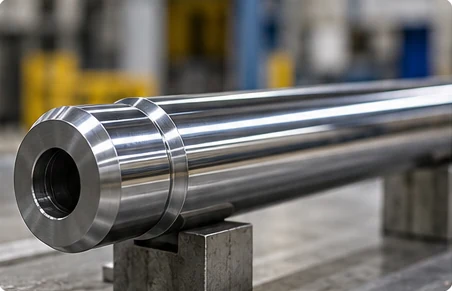
Tige hydraulique polie
| Traitement | Supports adaptés | Principaux avantages pour la sélection |
|---|---|---|
| Primaire / système époxy | Acier au carbone préparé et métaux prétraités. | Excellente protection barrière et résistance chimique dans les environnements sévères. |
| Finition polyuréthane | Acier et aluminium sur primaires compatibles. | Très bonne tenue aux intempéries, stabilité de la couleur, protection contre les UV et conservation du brillant. |
| Primaire riche en zinc | Acier de construction décapé par projection d’abrasifs. | Assure une protection galvanique sacrificielle sous les systèmes de peinture industrielle résistants. |
| Revêtement en poudre | Pièces en tôle ou éléments de structure en acier et en aluminium. | Finition décorative durable et résistante aux chocs ; exige un masquage clairement défini des ajustements de précision. |
| Peinture par électrodéposition (E-coat) | Pièces métalliques conductrices ayant subi un prétraitement chimique. | Couverture uniforme et très bien maîtrisée des géométries complexes et des grandes séries. |
4- Revêtements contre l’usure et le frottement
| Traitement | Matériaux supports | Fonction principale et conseils d’usinage |
|---|---|---|
| Nickelage chimique | Acier, acier inoxydable et aluminium. | Dépose une épaisseur parfaitement uniforme sur les formes complexes ; excellente résistance à l’usure et à la corrosion. |
| Nickelage électrolytique | Acier et métaux conducteurs. | Couche fonctionnelle protectrice ; surveiller les surépaisseurs sur les arêtes vives. |
| Chromage dur | Arbres en acier, tiges hydrauliques et surfaces d’usure. | Surface extrêmement dure à faible frottement ; prévoir une rectification ou un polissage après dépôt. |
| Lubrifiant sec | Acier, acier inoxydable et aluminium. | Réduit le frottement et le grippage ; spécifier la capacité de charge, la température admissible et l’épaisseur. |
| Revêtement par projection thermique | Acier et supports métalliques. | Remise en état des surfaces fortement usées ou rechargement dur ; exige une rectification finale pour atteindre les cotes finies. |
5- Finition de l’aluminium et de l’acier inoxydable
| Traitement | Matériau concerné | Principaux points à prendre en compte |
|---|---|---|
| Anodisation conventionnelle | Alliages d’aluminium | Protection contre la corrosion et coloration ; prévoir 50% de croissance / 50% de pénétration dans la surface pour les ajustements. |
| Anodisation dure | Alliages d’aluminium | Résistance maximale à l’usure et dureté superficielle ; définir précisément les cotes d’usinage avant traitement. |
| Couche de conversion chimique | Alliages d’aluminium | Protection contre la corrosion et préparation à la peinture tout en conservant la conductivité électrique de surface. |
| Passivation | Acier inoxydable | Élimine les contaminations ferreuses libres pour rétablir la couche d’oxyde naturelle ; aucune variation dimensionnelle. |
| Polissage électrolytique | Acier inoxydable | Améliore le micro-état de surface et l’aptitude au nettoyage par un lissage électrochimique contrôlé. |
6- Procédés de durcissement superficiel
| Traitement | Applications privilégiées | Indications essentielles sur le plan |
|---|---|---|
| Nitruration | Surface dure et résistante à l’usure sur les aciers alliés, avec une déformation thermique minimale. | Spécifier la nuance d’acier, la dureté superficielle visée, la profondeur de couche et les zones masquées. |
| Nitrocarburation ferritique | Amélioration de la résistance à l’usure, au grippage et à la fatigue des aciers au carbone et alliés. | Définir les propriétés de la couche, les limites de croissance dimensionnelle et les options de post-oxydation. |
| Cémentation et trempe | Dureté superficielle élevée associée à un cœur tenace et résistant aux chocs. | Spécifier l’acier de cémentation, la profondeur visée, la dureté et les surépaisseurs de rectification après traitement thermique. |
| Trempe par induction | Durcissement localisé de zones d’usure particulières, par exemple les dents d’engrenage ou les portées d’arbre. | Définir les zones durcies, les limites de transition, les niveaux de dureté et la profondeur minimale. |
Conseil pratique : cotes avant et après dépôt
Indiquez toujours clairement sur le plan si les tolérances s’appliquent avant ou après le traitement de surface. Par exemple, un pion de positionnement en acier nécessitait une protection contre la corrosion à ses extrémités exposées, tout en conservant un ajustement glissant serré dans sa partie centrale. Le dépôt sur l’ensemble du pion rendait la partie centrale trop épaisse pour l’assemblage. L’équipe a résolu le problème en masquant cette partie pendant le dépôt électrolytique et en appliquant une fine couche d’huile anticorrosion après usinage.
Pour les pièces en acier à haute résistance (résistance à la traction ≥ 1000 MPa) soumises à un dépôt électrolytique ou à un décapage acide, n’oubliez pas le traitement obligatoire de dégazage contre la fragilisation par l’hydrogène (190°C–220°C pendant 4–24 heures), immédiatement après le dépôt, afin de prévenir une fissuration fragile soudaine.
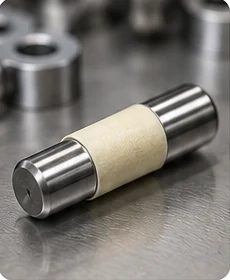
Pion de positionnement masqué
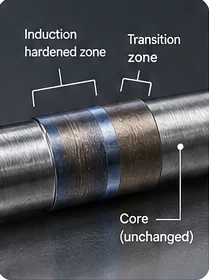
Zones de durcissement de l’arbre
Étude de cas 1 : des tolérances serrées peuvent alourdir votre budget
Lorsqu’un partenaire de longue date en ingénierie a sollicité Novelty Structures pour examiner un arbre d’entraînement en acier au carbone destiné à un convoyeur, il rencontrait un problème courant : hausse des coûts de production et allongement des cycles d’usinage. Des tolérances très serrées semblent idéales sur le papier, mais chaque décimale supplémentaire impose à l’atelier une rectification spécialisée, une électroérosion (EDM) ou des passes de finition supplémentaires. Pour des portées de roulement ou des joints dynamiques, cette précision est justifiée à 100%. Mais lorsqu’elle est imposée partout par défaut, elle coûte cher sans apporter de valeur au produit.
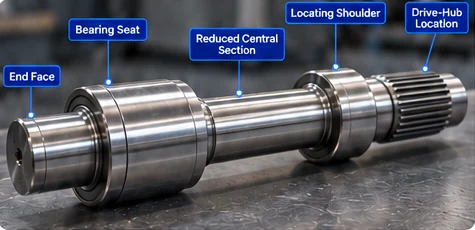
Arbre d’entraînement étagé
La pièce était un arbre d’entraînement étagé destiné au fonctionnement continu d’un convoyeur. L’examen du plan a fait ressortir cinq éléments principaux :
Le plan initial imposait une tolérance serrée uniforme (±0.005 mm) et un état de surface très fin (Ra 0.4 µm) sur chacune de ces sections. Avant de finaliser la gamme de fabrication, notre équipe a réalisé une revue de conception pour la fabricabilité (DFM) afin d’évaluer l’utilité réelle de chaque spécification.
Revue de conception pour la fabricabilité (DFM)
Nous avons évalué chaque élément selon sa fonction réelle dans l’assemblage :
| Élément de l’arbre | Conclusions de la revue | Conséquences pratiques pour l’usinage |
|---|---|---|
| Portées de roulement | Exigent un ajustement précis, un état de surface lisse et un alignement entre les portées. | Maintenir un tournage précis et une rectification fine pour garantir le bon fonctionnement des roulements et leur tenue en fatigue. |
| Portée du moyeu d’entraînement | Exige un ajustement adapté pour transmettre le couple sans glissement ni jeu excessif. | Conserver les cotes précises et les caractéristiques de la rainure de clavette pour une transmission fiable. |
| Épaulements de positionnement | Positionnent axialement les roulements ou les moyeux sur l’arbre. | Contrôler strictement les faces d’épaulement pour éviter les défauts d’alignement des roulements. |
| Section centrale réduite | Dégage le carter intérieur ; n’est en contact ni avec les pièces associées ni avec les joints dynamiques. | Élargir la tolérance : un état de surface de tournage courant convient ici tout en préservant la résistance. |
| Faces d’extrémité et longueur totale | Déterminent l’encombrement global dans l’espace libre de la machine. | Distinguer les besoins de jeu libre des ajustements serrés afin d’élargir sensiblement les tolérances de longueur. |
Le principal gain concernait la section centrale réduite. Comme elle n’est en contact avec aucun élément et ne reçoit pas de joint, lui imposer une rectification très fine faisait perdre du temps machine. Nous avons toutefois conservé un diamètre minimal suffisant pour la résistance en torsion et des rayons de raccordement progressifs pour préserver la tenue en fatigue.
Résultat : un usinage mieux adapté et moins coûteux
Nous avons identifié les spécifications excessives, présenté les opérations inutiles à l’équipe d’ingénierie du client et obtenu son accord pour un plan révisé. Conserver un état de surface de tournage courant sur la partie centrale et réserver la rectification de précision aux portées de roulement a rapidement réduit le temps d’usinage. Le lien direct entre le plan révisé, la programmation CNC et la fiche de contrôle a assuré une production fluide, sans ambiguïté.
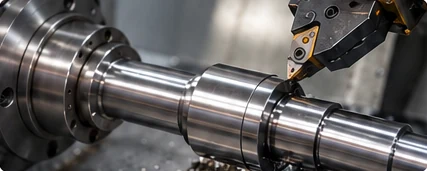
Détail du tournage d’un arbre
Étude de cas 2 : défauts d’alignement lors de l’usinage de vannes
Lors de l’usinage de vannes industrielles lourdes, obtenir le bon diamètre d’alésage ne suffit pas. Si l’axe de l’alésage est incliné ne serait-ce que d’un demi-degré, la tige de vanne se coince. Si les trous de boulonnage des brides présentent un léger défaut de perpendicularité, la vanne ne sera pas étanche sur la tuyauterie. Une usine cliente de Novelty Structures a rencontré précisément ce problème lors de l’usinage de corps de vanne en plusieurs étapes, avec des taux de rebut élevés et des reprises manuelles coûteuses.
Quelle était l’origine du problème ?
L’atelier usinait des corps de vanne moyens et grands en deux montages distincts sur des aléseuses horizontales. Entre les opérations, les opérateurs devaient indexer et rebrider manuellement les lourdes pièces moulées. De petites erreurs de montage s’additionnaient rapidement :
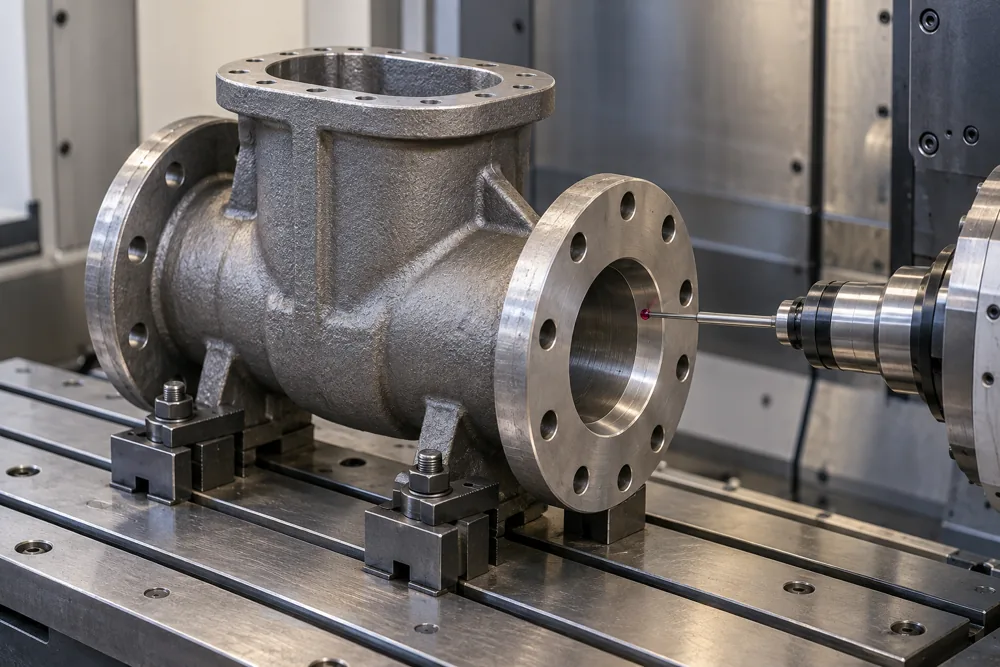
Palpage d’un corps de vanne
Le contrôle qualité traditionnel n’intervenant qu’en fin d’usinage, les erreurs de montage conduisaient à rebuter des composants entièrement usinés. Cela représentait des heures de broche perdues et de la matière gaspillée.
Solution : palpage automatique sur machine
Au lieu de se fier aux réglages manuels au comparateur, l’équipe d’ingénierie a introduit le palpage automatique sur machine. Immédiatement après le rebridage, un palpeur contrôle automatiquement la position et l’orientation de la pièce moulée et met à jour en temps réel le système de coordonnées pièce (WCS) de la machine CNC, avant que l’outil ne touche le métal.
Pour structurer les revues de plans de tous les projets de carters et de vannes, l’équipe a établi une liste de contrôle pratique des caractéristiques critiques :
| Question clé lors de la revue du plan | Importance pour l’atelier |
|---|---|
| Quelles caractéristiques déterminent l’ajustement, le mouvement, l’étanchéité ou l’alignement ? | Justifie fonctionnellement les tolérances géométriques plus serrées, comme la perpendicularité ou le battement. |
| Quelle exigence précise de forme ou de position s’applique ? | Précise ce que l’opérateur ou le palpeur doit mesurer, par exemple l’alignement d’un alésage ou l’équerrage d’une face. |
| Quelles références définissent la base de mesure ? | Indique comment positionner et brider la pièce pendant l’usinage et les contrôles qualité. |
| Le rebridage de la pièce modifie-t-il ces relations ? | Identifie les reprises nécessitant impérativement un palpage automatique avant usinage. |
| La réception a-t-elle lieu avant ou après le traitement thermique ou le revêtement ? | Permet de prévoir correctement les corrections dimensionnelles avant le contrôle final. |
Résultats : aucun rebut et des réglages plus rapides
Le lien direct entre les identifiants des caractéristiques critiques sur les plans et les fiches de contrôle a transformé les opérations en atelier :
Étude de cas 3 : l’effet des températures d’atelier sur le contrôle qualité
Une pièce a-t-elle déjà été refusée au contrôle l’après-midi alors que le même programme CNC fonctionnait correctement toute la matinée ? Avant de modifier les correcteurs machine ou d’incriminer l’opérateur, vérifiez le thermomètre de l’atelier. Lors d’un projet de grande série de composants moteur pour un client de Novelty Structures, les variations de température ambiante faussaient les mesures et déclenchaient de fausses alertes qualité.
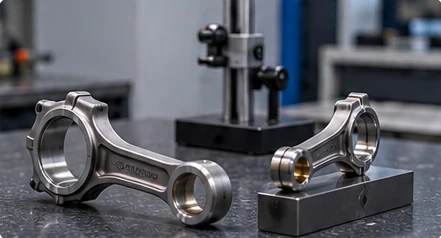
Contrôle dimensionnel d’une bielle
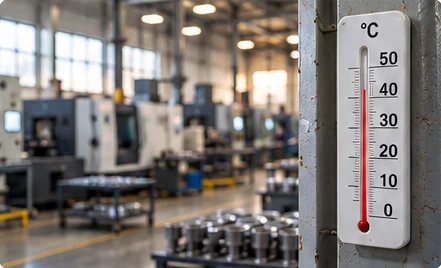
Thermomètre d’atelier
2. Calcul des effets des variations de température en atelier
Nous avons fabriqué des bielles de moteur pour des compresseurs à usage intensif, des tracteurs et des véhicules utilitaires. En été, la température de l’atelier passait de 19°C en début de matinée à 40°C au milieu de l’après-midi. Les spécifications dimensionnelles standard se réfèrent à 20°C.
Lorsque la température augmente, la pièce en acier et l’instrument de mesure se dilatent. La dilatation thermique suit une formule simple :
Avec L = 200 mm pour la longueur de référence, α = 11.5 × 10⁻⁶ / °C pour l’acier et ΔT pour l’écart de température par rapport à la référence de 20°C.
Voici ce que donnent ces calculs en pratique :
Les tolérances d’alésage des bielles étant aussi serrées que 10–15 µm, une dilatation non compensée de 46 µm faisait paraître les pièces chaudes largement hors cote. Les opérateurs ajustaient continuellement les correcteurs CNC, ce qui rendait involontairement les dimensions non conformes lorsque les pièces refroidissaient pendant la nuit.
Solution : mesure comparative et pièces étalons
Installer une climatisation de plusieurs millions de dollars dans un atelier de mécanique lourde n’était pas réaliste. L’usine a donc mis en place une procédure de mesure comparative en atelier :
Procédure de métrologie en atelier
Pour stabiliser la qualité sur toutes les équipes, l’usine a adopté cette procédure de contrôle en atelier en 6 étapes :
| Étape | Actions en atelier |
|---|---|
| 1. Identifier les contrôles sensibles à la température | Repérer les caractéristiques à tolérance serrée pour lesquelles la dilatation est importante par rapport à l’intervalle de tolérance. |
| 2. Définir les conditions de mesure | Relever directement la température de la pièce. La température ambiante seule ne reflète pas celle d’une pièce venant d’être usinée. |
| 3. Prévoir un temps de stabilisation | Laisser les pièces chaudes issues de l’usinage ou du lavage atteindre l’équilibre thermique avant les mesures finales. |
| 4. Vérifier l’état de l’appareil et de l’étalon | Nettoyer les surfaces de positionnement et contrôler l’état de l’étalon selon les procédures validées. |
| 5. Examiner la situation avant de modifier les correcteurs CNC | Vérifier à nouveau l’étalon avant de modifier le programme. Ne jamais ajuster les correcteurs sur la base d’une seule mesure à chaud. |
| 6. Conserver les éléments de traçabilité | Consigner les valeurs mesurées, les conditions ambiantes et les heures d’étalonnage dans les enregistrements qualité. |
Résultats : cycles rapides et aucun faux rebut
Le réglage comparatif sur étalon a totalement stabilisé le contrôle qualité en atelier :
Comment pouvons‑nous vous aider ?
Les services d’usinage CNC sont indispensables à de nombreux secteurs industriels et leur réussite dépend d’une sélection rigoureuse des sous-traitants.
Novelty Structures se distingue comme un partenaire fiable offrant des services d’usinage CNC de haute qualité adaptés aux besoins industriels les plus exigeants.
Contactez notre équipe pour discuter plus en détail de vos besoins.
FAQ
L’usinage CNC sous contrat fait référence à l’externalisation des tâches de fabrication de précision auprès d’un fournisseur spécialisé. Ces services impliquent des processus d’usinage contrôlés par ordinateur pour produire des pièces ou des composants de haute qualité à partir de divers matériaux, notamment les métaux, les plastiques et les composites.
Notre installation utilise une large gamme de machines CNC, notamment :
- Fraiseuses CNC
- Tours CNC
- Centres d’usinage 5 axes
- Tours de type Suisse (Swiss-style)
- Défonceuses CNC (Routers)
Les délais de livraison dépendent de la complexité du projet, de la disponibilité des matériaux et du volume de la commande. Les projets de prototypage prennent souvent 1 à 3 semaines, tandis que les séries de production peuvent prendre 4 à 8 semaines. Des services accélérés sont disponibles pour les besoins urgents.
Oui, nous offrons une variété de services de finition, y compris :
- Anodisation
- Peinture en poudre
- Polissage
- Sablage
- Traitements thermiques
- Placage (par exemple, chrome, nickel)
Oui, nous disposons de machines CNC capables de gérer de grandes pièces et des assemblages. Nos installations comprennent des machines avec des enveloppes de travail étendues et des capacités multi-axes pour accueillir des composants surdimensionnés ou complexes.
Oui. Nous pouvons usiner des filetages personnalisés (à la fois internes et externes) et créer des caractéristiques spécialisées telles que des dégagements (undercuts), des parois minces, des cavités profondes et des contours complexes, basées sur vos spécifications.
Nous expédions dans le monde entier en utilisant une variété de transporteurs. En fonction de votre emplacement et de l’urgence, nous pouvons proposer une expédition standard, une expédition accélérée ou des options de fret pour les commandes volumineuses.
Oui, nous pouvons combiner l’usinage CNC avec d’autres processus tels que le moulage par injection, le moulage sous pression (die casting), l’impression 3D et l’estampage de métal (metal stamping) pour une solution de fabrication complète.
Oui, nos machines CNC de précision sont équipées pour produire de petits composants complexes avec des caractéristiques telles que des micro-trous, des filetages fins et des gravures détaillées.
Oui, pour assurer la fabricabilité, veuillez considérer ce qui suit :
- Évitez les parois excessivement minces ou les cavités profondes.
- Spécifiez les rayons pour les coins intérieurs.
- Utilisez des tailles de trous standard lorsque cela est possible.
- Minimisez les tolérances excessives, sauf si nécessaire.
Si des pièces défectueuses sont identifiées, nous les remplacerons gratuitement. Nous travaillons en étroite collaboration avec nos clients pour résoudre rapidement tout problème et améliorer les futures séries de production.
Oui, nous proposons des services d’assemblage après production, incluant l’assemblage mécanique, la fixation et l’emballage, selon les besoins de votre projet.


Service d’usinage CNC de l’acier inoxydable pour la fabrication de pièces sur mesure [...]

Novelty Structures propose la fabrication sous contrat d'engrenages. Engrenages hélicoïdaux, engrenages droits, engrenages coniques, [...]

La fabrication d'arbres nécessite diverses opérations, du forgeage à l'usinage, adaptées à des rôles [...]

Services de tournage CNC en sous-traitance et fabrication de pièces tournées sur mesure [...]
Galerie


