Pliage des métaux

Pliage des métaux2026-11-13T09:54:29+00:00

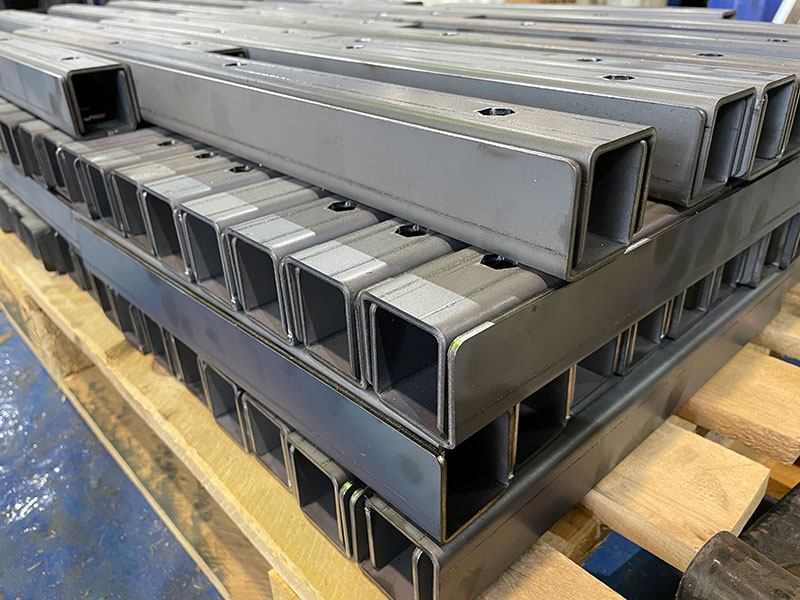
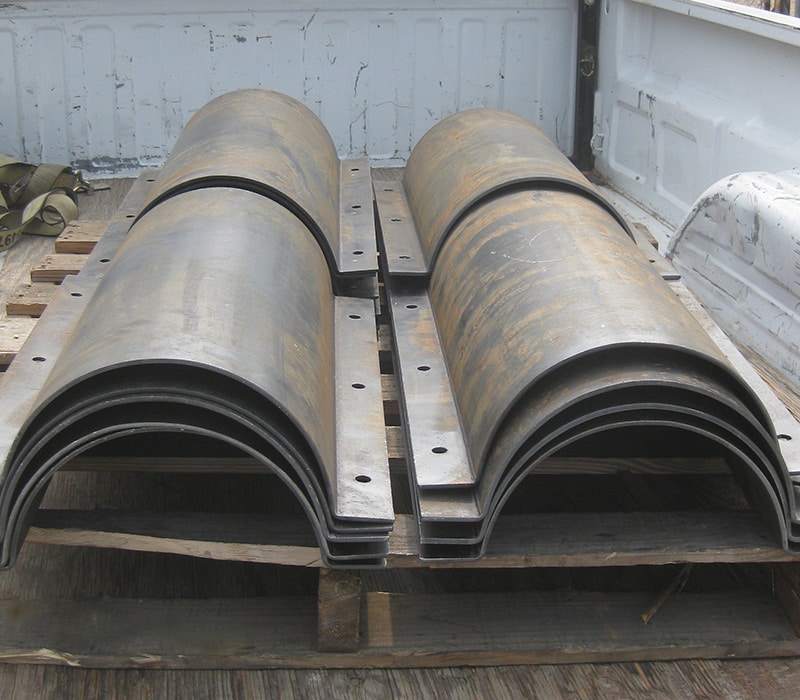
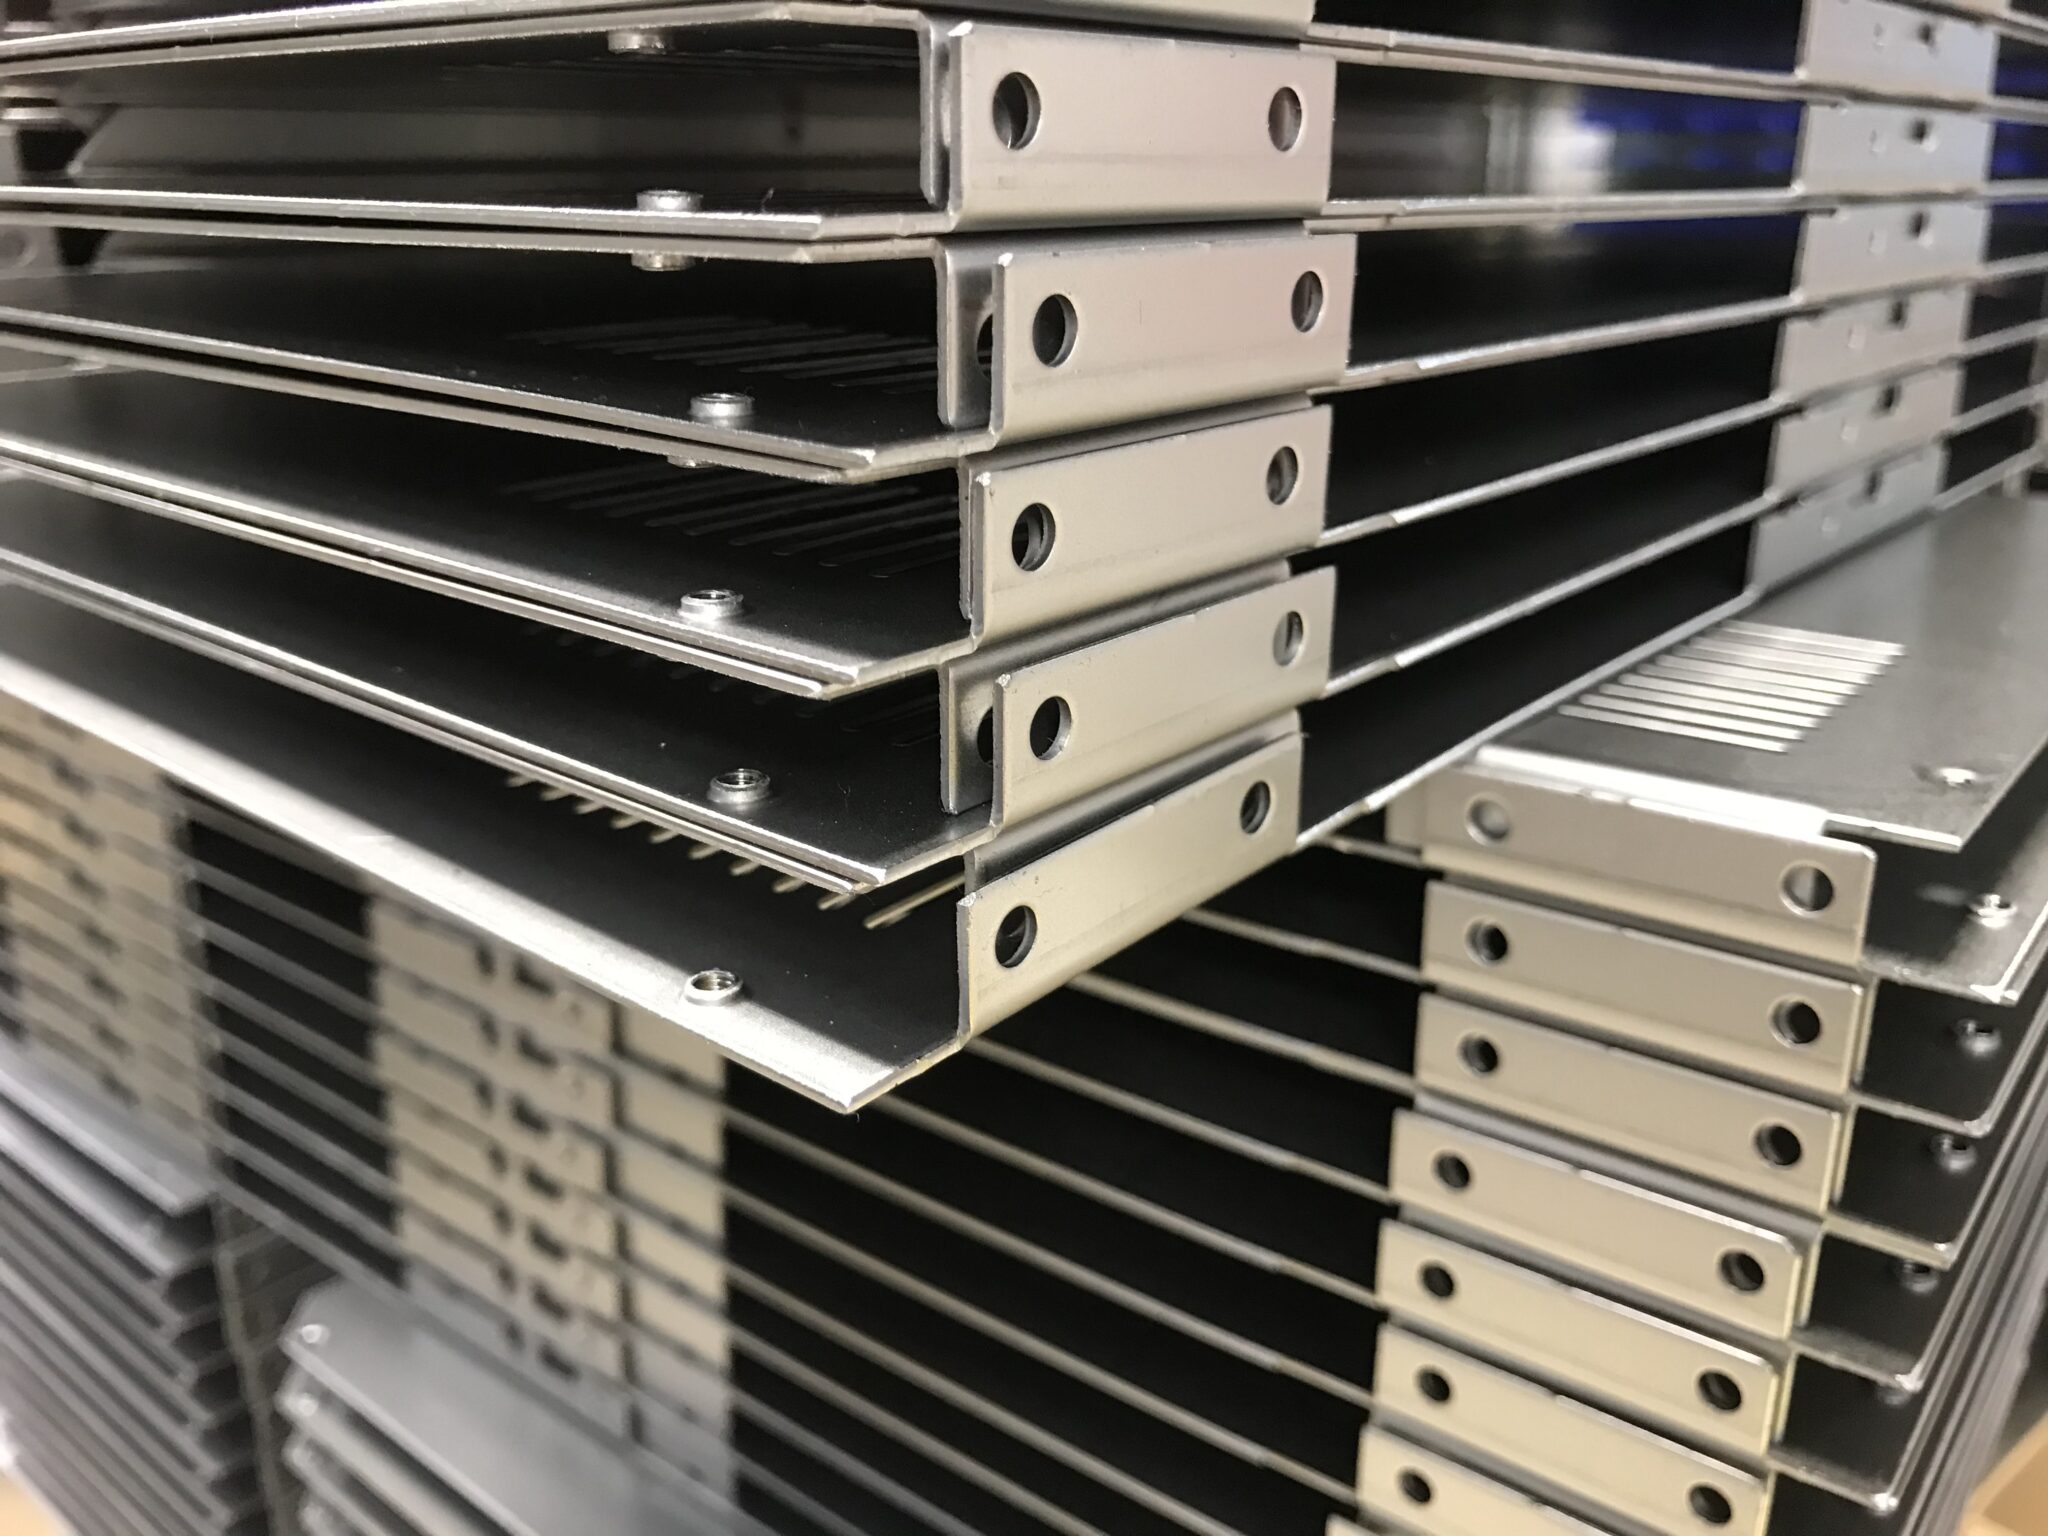
Novelty Structures propose, avec une solide expérience de fabrication, des services de pliage de tôles en acier au carbone, en acier galvanisé, en acier inoxydable et en aluminium.

Qu’est-ce que le pliage du métal ?

Le pliage du métal est l’une des opérations les plus courantes de la fabrication métallique. Le processus de pliage de la tôle implique l’application d’une force sur une pièce de tôle pour modifier sa géométrie. Cette force provoque une contrainte sur la tôle au-delà de sa limite d’élasticité et une déformation physique permanente sans rupture ni défaillance.

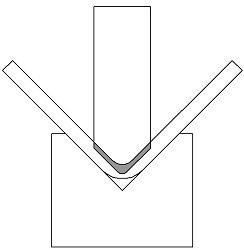
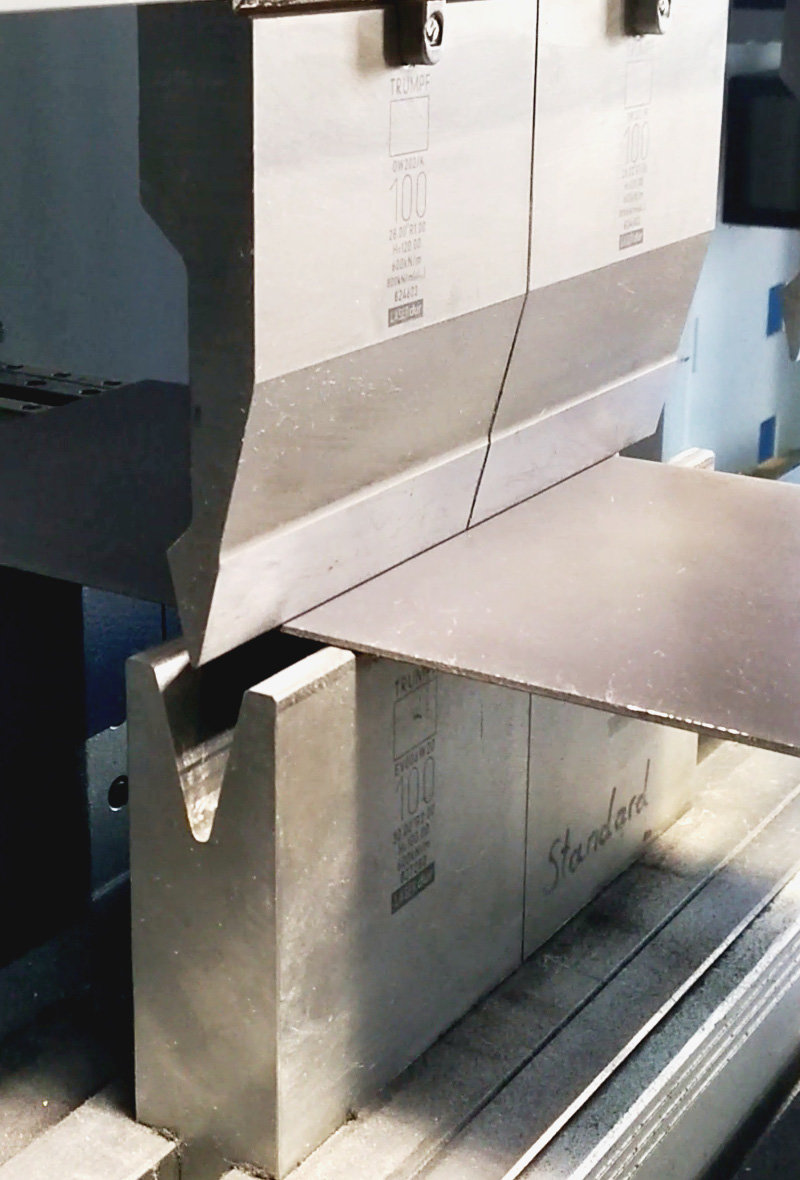
La presse plieuse est un équipement couramment utilisé pour la fabrication de pièces en tôle. Elle fonctionne en abaissant un poinçon sur une pièce de tôle positionnée sur une matrice, créant ainsi la forme souhaitée.

Le pli obtenu dépend des outils utilisés, de la limite d’élasticité et de l’épaisseur du matériau. Un réglage précis du pliage nécessite des connaissances sur les outils, le matériau, les forces et la séquence des opérations ; il requiert donc un opérateur qualifié.
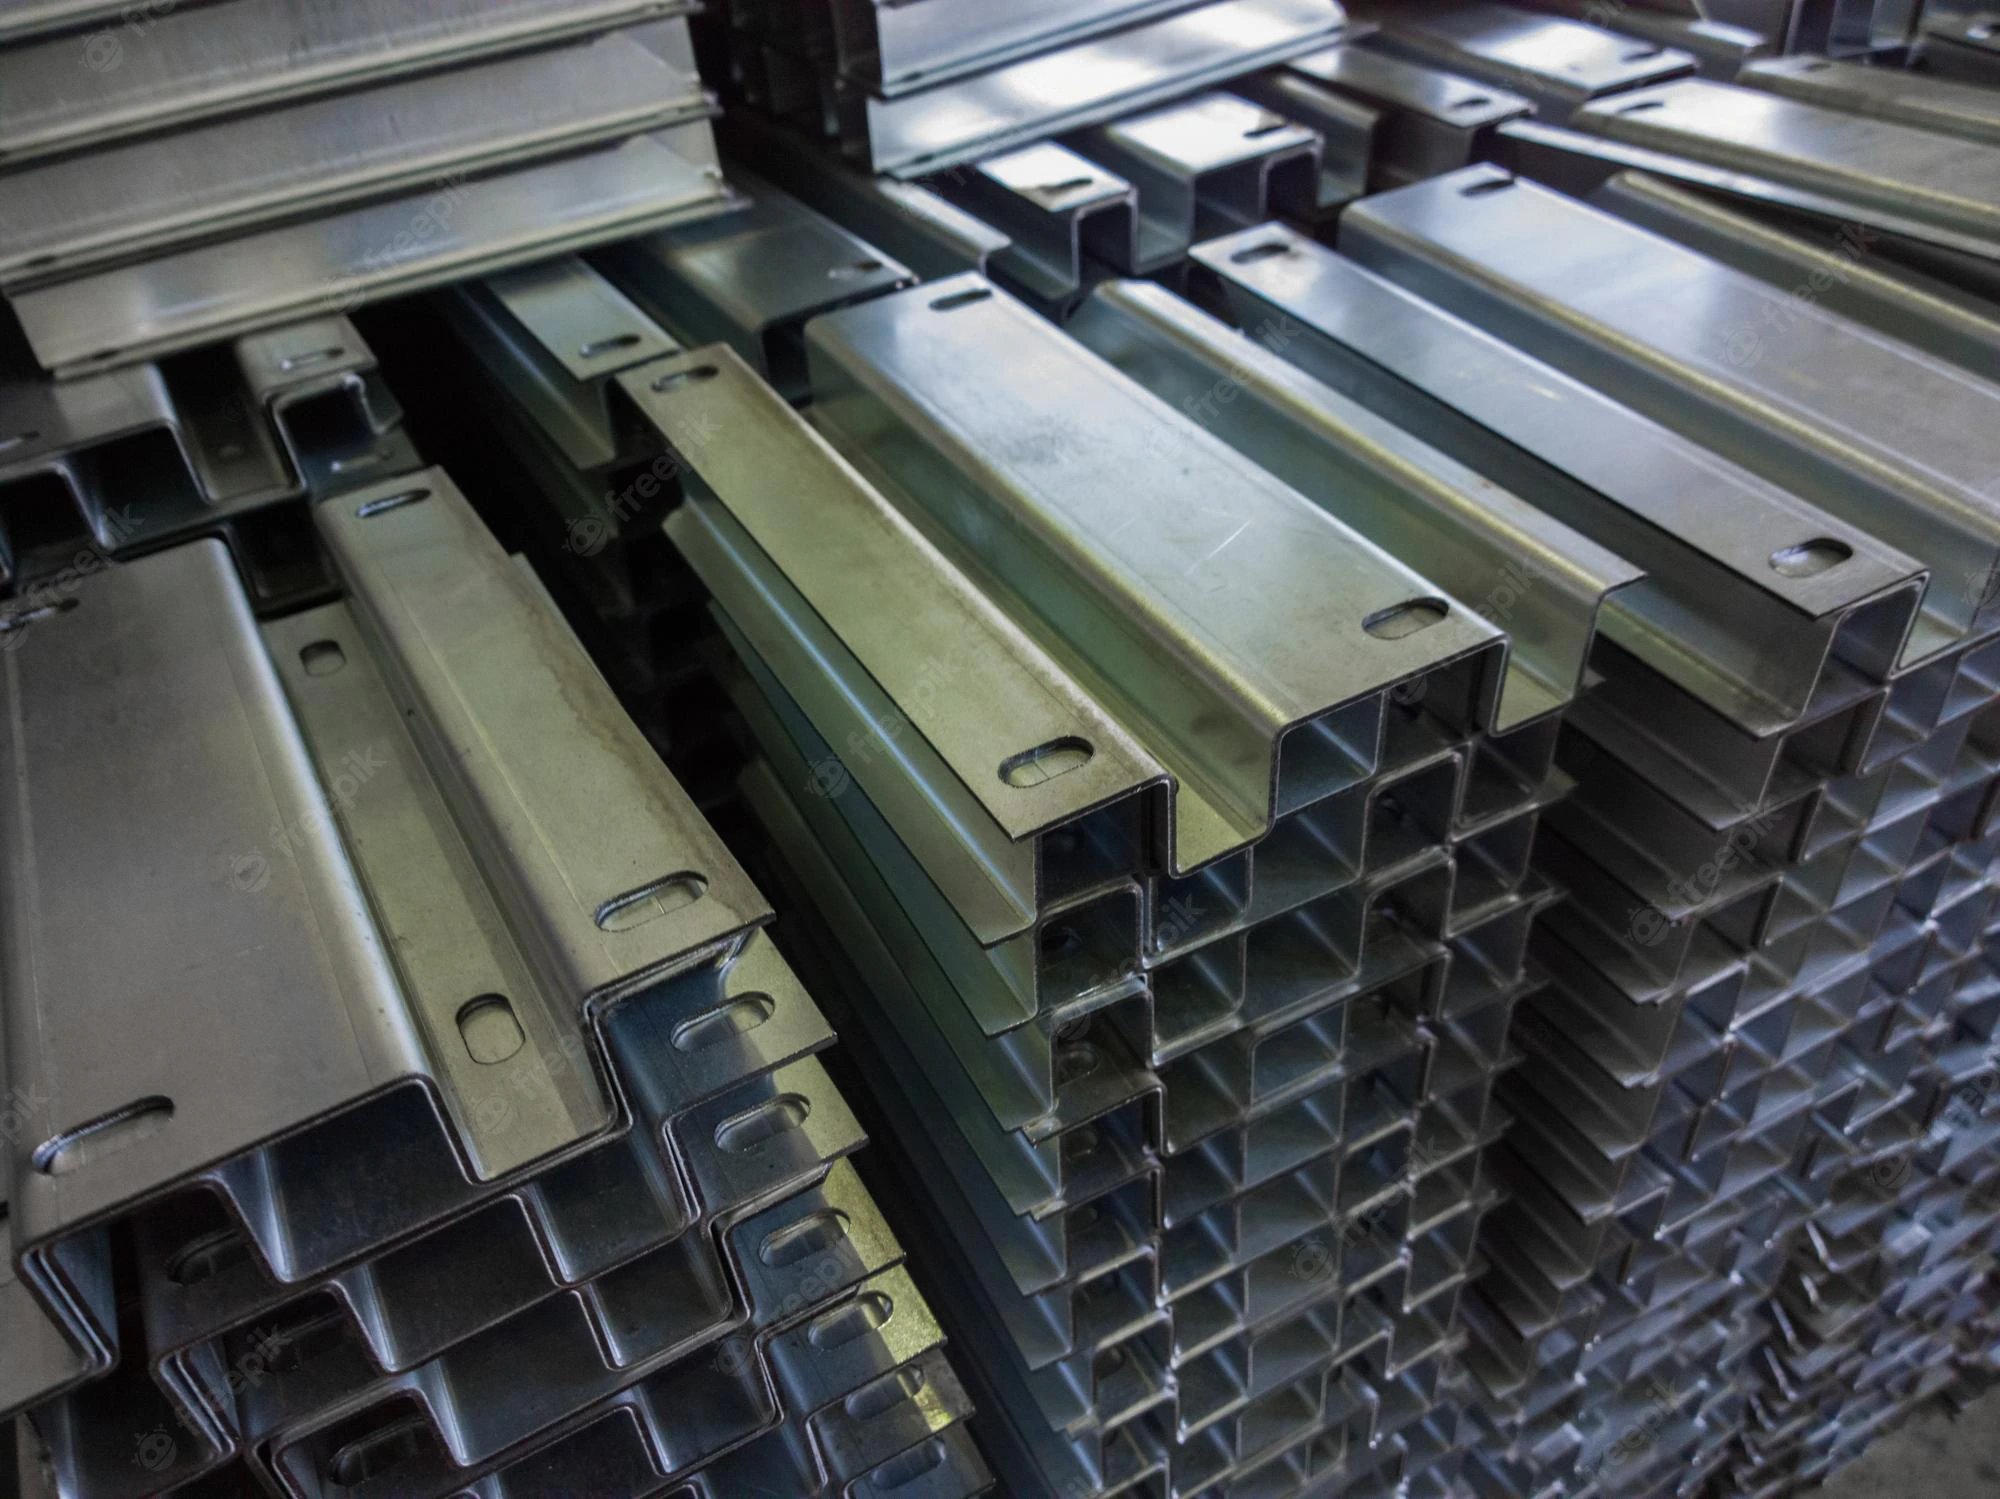
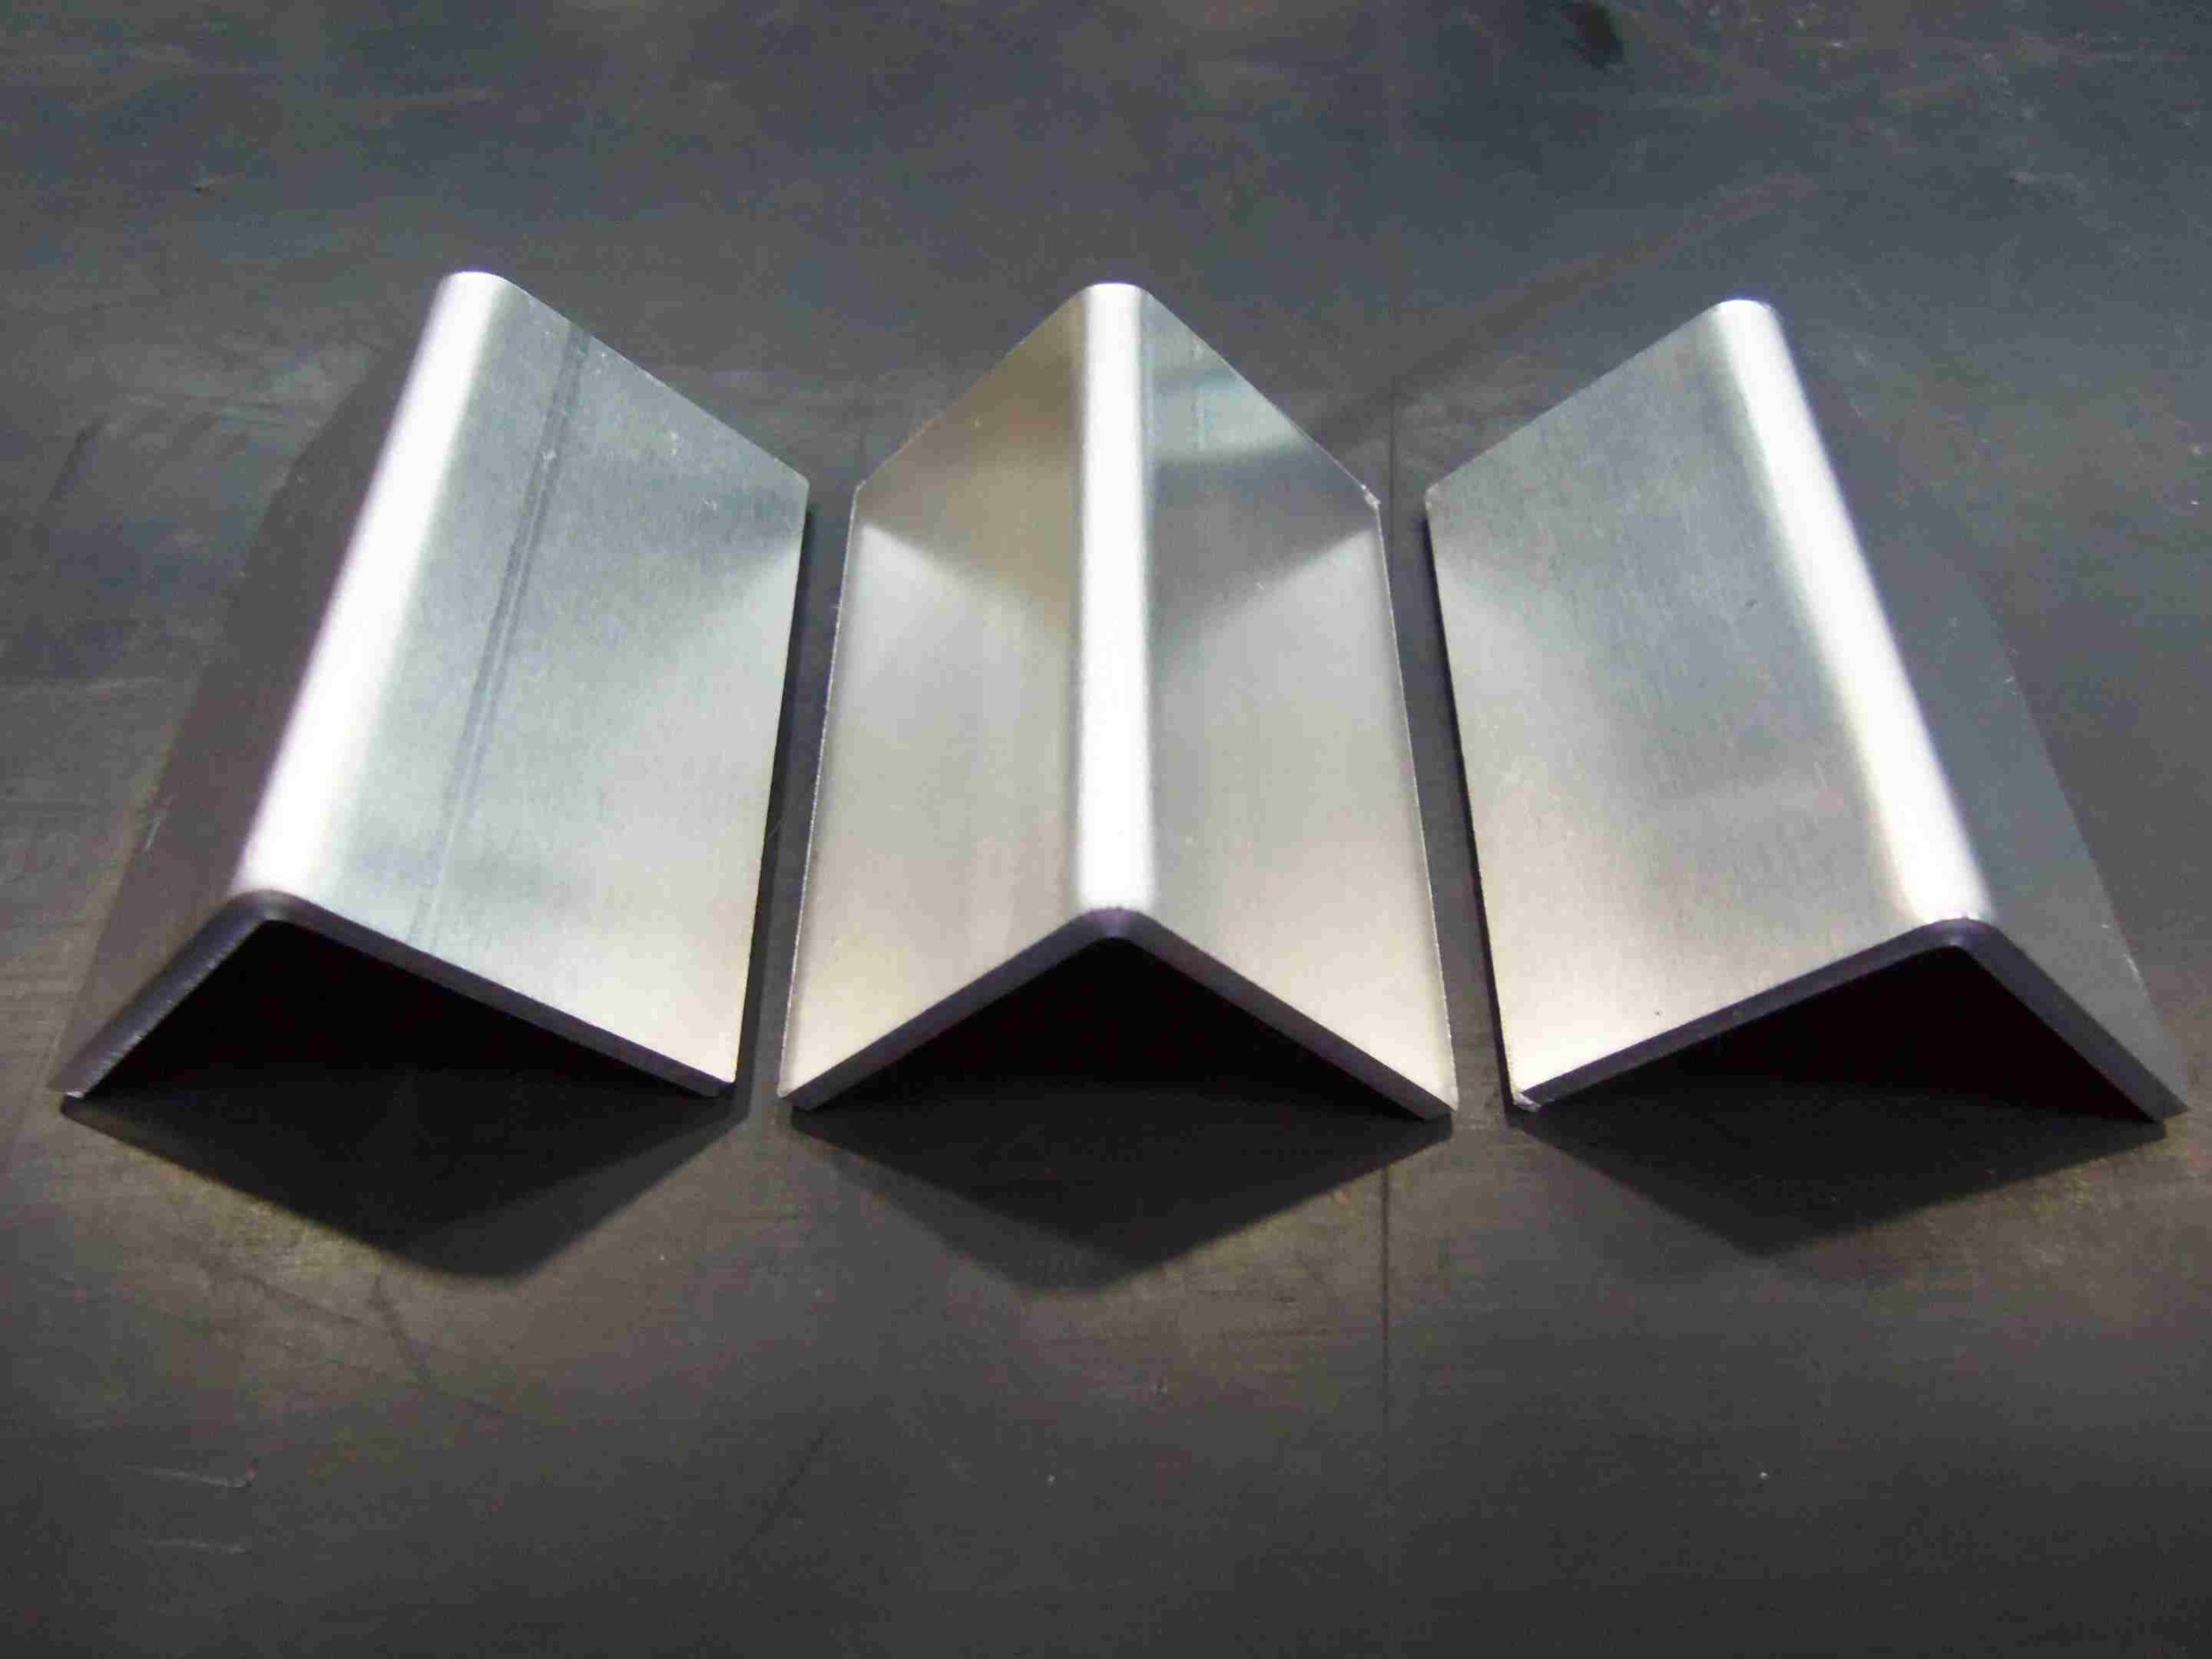
Pliage de tôle galvanisée

Types de pliage des métaux

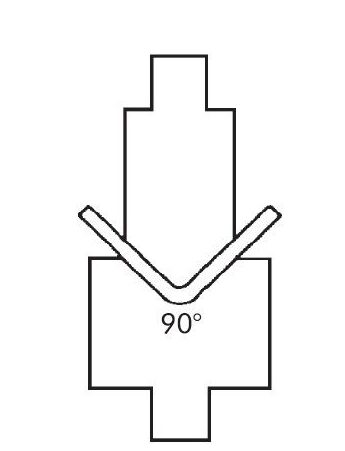
Pliage en l’air

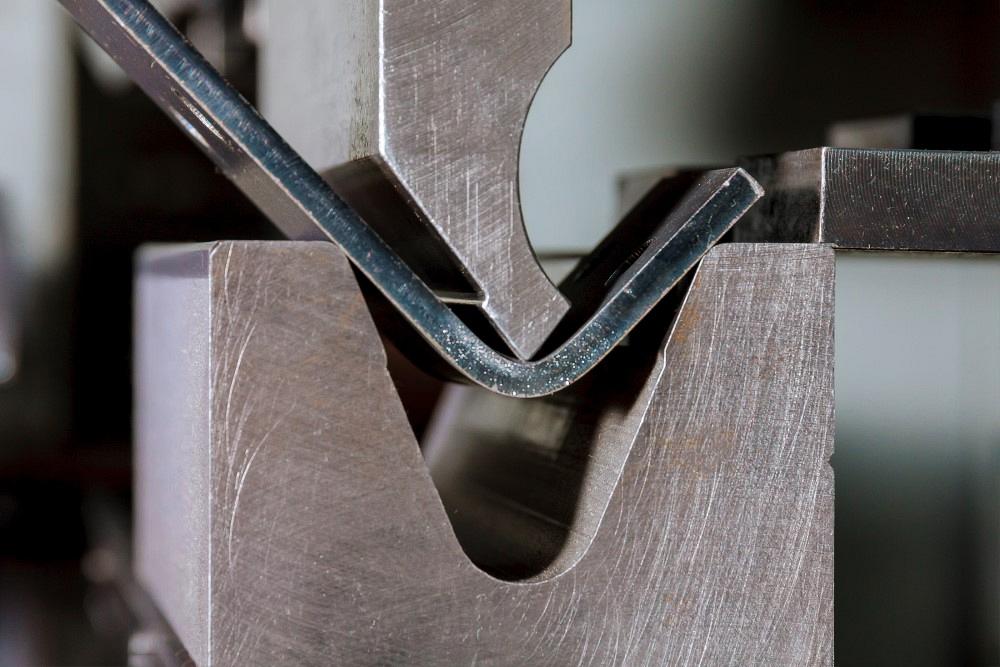
Le pliage en l’air est le type de pliage de tôle le plus courant. Dans ce procédé, la pièce est comprimée entre les bords extérieurs de la matrice et la pointe du poinçon. Le poinçon descend dans l’ouverture en V de la matrice sans atteindre le fond. L’ouverture en V est généralement plus profonde que l’angle recherché sur la pièce.

Pliage en frappe

Le pliage en frappe est un type de pliage où le matériau est fortement comprimé entre le poinçon et la matrice. La pointe du poinçon et le poinçon lui-même pénètrent au-delà de l’axe neutre de la pièce sous une force importante.

Pliage en fond de matrice

Dans le pliage en fond de matrice, le poinçon et la matrice se rejoignent de sorte que la pièce touche la pointe du poinçon et les parois latérales du V. Comme le pliage en fond de matrice utilise moins de force que le pliage en frappe, la pièce ne prend pas complètement la forme de l’angle de l’outil.

Évolution des presses plieuses

Une presse plieuse est une machine qui façonne la tôle selon des formes prédéterminées.
  • Presses plieuses mécaniques : idéales pour les petits ateliers ou les tâches simples avec un budget limité ; nécessitent des opérateurs qualifiés.

  • Presses plieuses NC : constituent une solution intermédiaire combinant une automatisation de base avec une précision et une vitesse accrues ; adaptées aux productions de moyenne ampleur.

  • Presses plieuses CNC : idéales pour les opérations de pliage complexes, de haute précision et en grandes séries. Elles sont coûteuses, mais offrent une productivité et une efficacité inégalées.

Fabrication de pièces en acier et pliage des métaux

Plus lent en raison des réglages manuels

Caractéristique Presse plieuse mécanique Presse plieuse NC Presse plieuse CNC
Système de commande Fonctionnement manuel avec un contrôle de base Semi-automatisé, avec une capacité de stockage de programmes limitée Entièrement automatisé, avec un système de commande sophistiqué
Précision Précision moyenne en raison des réglages manuels Meilleure précision grâce aux programmes prédéfinis Haute précision grâce aux ajustements automatiques en temps réel
Facilité d’utilisation Nécessite des opérateurs qualifiés pour assurer la précision Plus facile à utiliser, mais dépend encore du réglage effectué par l’opérateur Intuitif et convivial grâce à des interfaces graphiques
Vitesse d’exécution Plus rapide qu’une presse mécanique ; le temps de configuration est réduit Très rapide grâce à la programmation optimisée et à l’automatisation
Flexibilité Limité aux pliages simples et aux tâches répétitives Peut effectuer des opérations de pliage plus complexes Très flexible pour les pliages complexes et multi-axes
Coût Faible coût initial, mais coût de main-d’œuvre élevé Coût modéré Coût initial élevé, mais faible coût de main-d’œuvre et d’exploitation

Guide pour un pliage de tôle précis

Pièce en tôle pliée

Défauts courants

Défaut Description Mesures de contrôle qualité
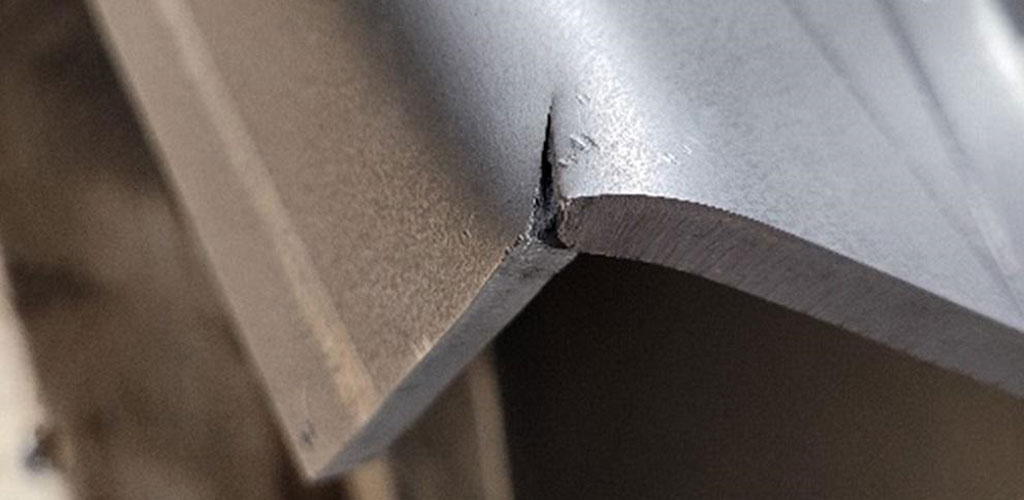
Fissures Fissures au niveau du rayon extérieur du pli. Vérifiez le rayon de pliage ; assurez-vous de la ductilité du matériau.
Plissements Ondulations sur le rayon intérieur. Ajustez les outils et réduisez la compression du pli.
Retour élastique L’angle revient légèrement après le pliage. Effectuez un léger surpliage ou ajustez les paramètres de la machine.
Angles incohérents Angles de pliage irréguliers d’une pièce à l’autre. Calibrez la machine ; vérifiez l’uniformité du matériau.
Rayures de surface Marques ou dommages sur la finition. Utilisez des films de protection ou des matrices plus tendres.

Pliage de différents métaux

Tôlerie - pliage et découpe laser
Propriété Acier au carbone Acier inoxydable Aluminium
Facilité de pliage Moyenne (faible teneur en carbone) à difficile (forte teneur en carbone) Moyenne à difficile Facile
Retour élastique Faible Élevé Faible
Force requise Moyenne à élevée Élevée Faible
Ductilité Moyenne à faible Élevée (aciers austénitiques) Très élevée
Risque de fissuration Faible (faible teneur en carbone) Faible à modéré Élevé (sans précaution)

Difficultés du pliage des métaux

Difficultés liées aux matériaux


  • Retour élastique : le retour élastique provoque des angles de pliage incorrects.

  • Fissuration : apparition de fissures sur le rayon extérieur, surtout sur les matériaux fragiles.

  • Amincissement : affaiblissement du matériau au rayon externe du pli.

Les défis de l’outillage


  • Alignement des outils : un mauvais alignement provoque des plis irréguliers.

  • Usure des outils : les outils usés causent des rayures ou désalignements.

  • Limites des outils standard : les matrices standard peuvent ne pas convenir aux conceptions personnalisées.

Défis en matière de processus


  • Tolérances serrées : la précision des angles et dimensions est difficile à atteindre.

  • Plis multiples : les désalignements cumulés entraînent des erreurs sur les pièces complexes.

  • Dommages de surface : rayures ou marques durant le pliage.

Les défis de la conception


  • Longueur développée du pli incorrecte : des calculs erronés entraînent des écarts dimensionnels.

  • Conceptions complexes : les géométries complexes sont plus difficiles à plier.

Pliage d’aluminium

Défis humains


  • Erreur opérateur : fautes de configuration ou de manipulation.

  • Communication : mauvaise transmission entre les équipes de conception et de production.

Études de cas de pliage des métaux

Étude de cas 1 — Augmenter la résistance mécanique sans augmenter l’épaisseur
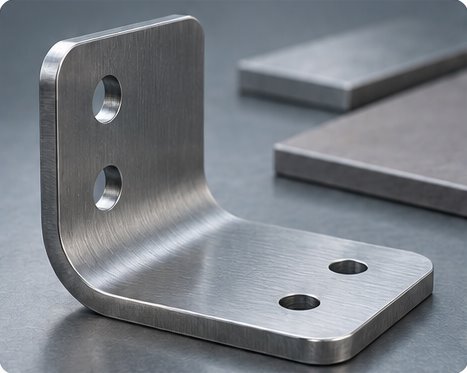
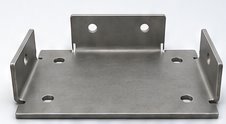
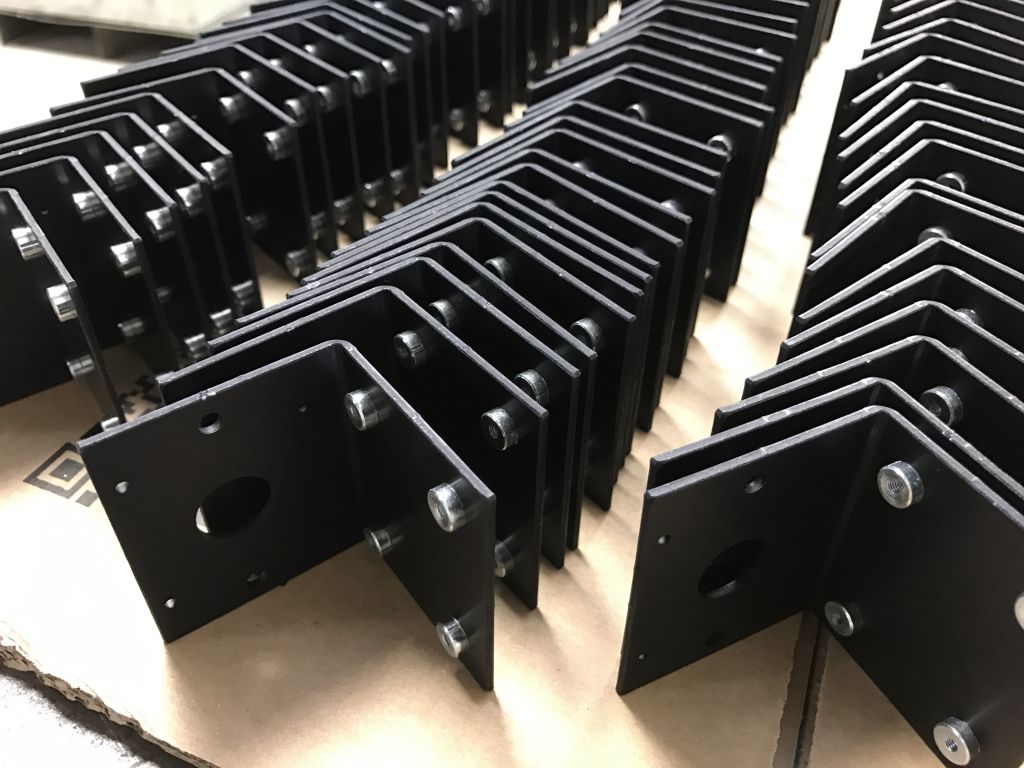
Équerre en acier formée à froid avec deux trous de fixation sur chaque aile

Pièce en acier formée à froid

Un client avait besoin d’une pièce pliée sur mesure en acier S235JR de 6 mm d’épaisseur. La conception et les tolérances de pliage existantes convenaient à l’application, mais le client souhaitait augmenter la résistance mécanique de la pièce sans augmenter l’épaisseur du matériau ni modifier la géométrie finale.

La proposition initiale consistait à remplacer le S235JR de 6 mm par du S355JR de 6 mm, afin d’obtenir un matériau plus résistant à épaisseur identique. Toutefois, choisir un acier plus résistant ne signifie pas nécessairement qu’il se comportera de la même manière lors du pliage.

Analyse technique

Les aciers à plus haute résistance peuvent nécessiter des efforts de pliage nettement supérieurs et être plus sensibles à la fissuration selon leur composition chimique, le rayon de pliage, l’orientation du matériau et les conditions de formage.

Notre équipe d’ingénieurs a étudié l’application et identifié un risque potentiel de fissuration lors du pliage si le S355JR était utilisé. Plutôt que de modifier l’épaisseur de la pièce ou de compromettre les tolérances de pliage existantes, nous avons recherché un autre matériau offrant les propriétés mécaniques requises tout en restant adapté à l’opération de formage prévue.

Solution — Acier S355MC

Nous avons recommandé d’essayer un acier S355MC de 6 mm comme solution de remplacement. Le S355MC est un acier à haute résistance laminé thermomécaniquement, conçu pour le formage à froid. Ses propriétés chimiques et mécaniques le rendent particulièrement adapté aux pièces nécessitant à la fois une résistance accrue et un formage maîtrisé.

Nous avons fabriqué des pièces d’essai en S355MC et évalué le matériau lors des opérations de pliage requises. Les essais ayant été concluants, le S355MC a été retenu pour cette application.

Résultat

Le client a pu obtenir les résultats suivants.

  • Augmentation de la résistance mécanique de la pièce
  • Maintien de l’épaisseur de matériau existante de 6 mm
  • Conservation de la géométrie requise de la pièce
  • Respect des tolérances de pliage requises
  • Évitement du risque de fissuration identifié avec la proposition initiale en S355JR

Étude de cas 2 — Remplacer des soudures par des plis

Un client nous a transmis les plans d’un support métallique sur mesure composé de plusieurs éléments en tôle assemblés par soudage. La conception était techniquement réalisable, mais le nombre de liaisons soudées augmentait le temps de production, les manutentions et le nombre d’opérations nécessaires à la fabrication de chaque pièce.

Au lieu de simplement fabriquer la pièce telle qu’elle était dessinée, nous avons examiné la conception avec le client pour déterminer si elle pouvait être produite plus efficacement.
Platine de fixation assemblée avec des ailes latérales soudées

Platine de fixation soudée

Platine de fixation avec ailes pliées d’un seul tenant

Platine de fixation pliée

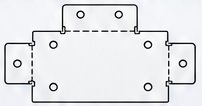
Flan plat de platine de fixation découpé au laser avec lignes de pliage en pointillés

Flan unique découpé au laser

Analyse technique

Nos ingénieurs ont analysé la géométrie du support et repéré plusieurs endroits où des éléments de tôle distincts pouvaient être intégrés dans un seul flan. L’ajout de plis permettait de supprimer entièrement certaines liaisons soudées.

Solution — Conception pour la fabrication (DFM)

En collaboration avec le client, nous avons simplifié la pièce et remplacé plusieurs liaisons soudées par des opérations de pliage supplémentaires. La gamme de fabrication révisée nécessitait quatre opérations de pliage de plus, mais réduisait considérablement le volume de soudage requis.

Résultat

La modification de la conception a permis d’obtenir les résultats suivants.

  • Réduction de plus de 40% des opérations de soudage
  • Quatre opérations de pliage supplémentaires
  • Moins de liaisons soudées
  • Réduction de la complexité de fabrication
  • Réduction du temps de soudage
  • Simplification du procédé de fabrication
  • Meilleure répétabilité d’une pièce à l’autre

Étude de cas 3 — Maîtriser le retour élastique
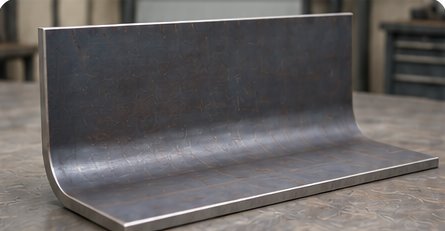
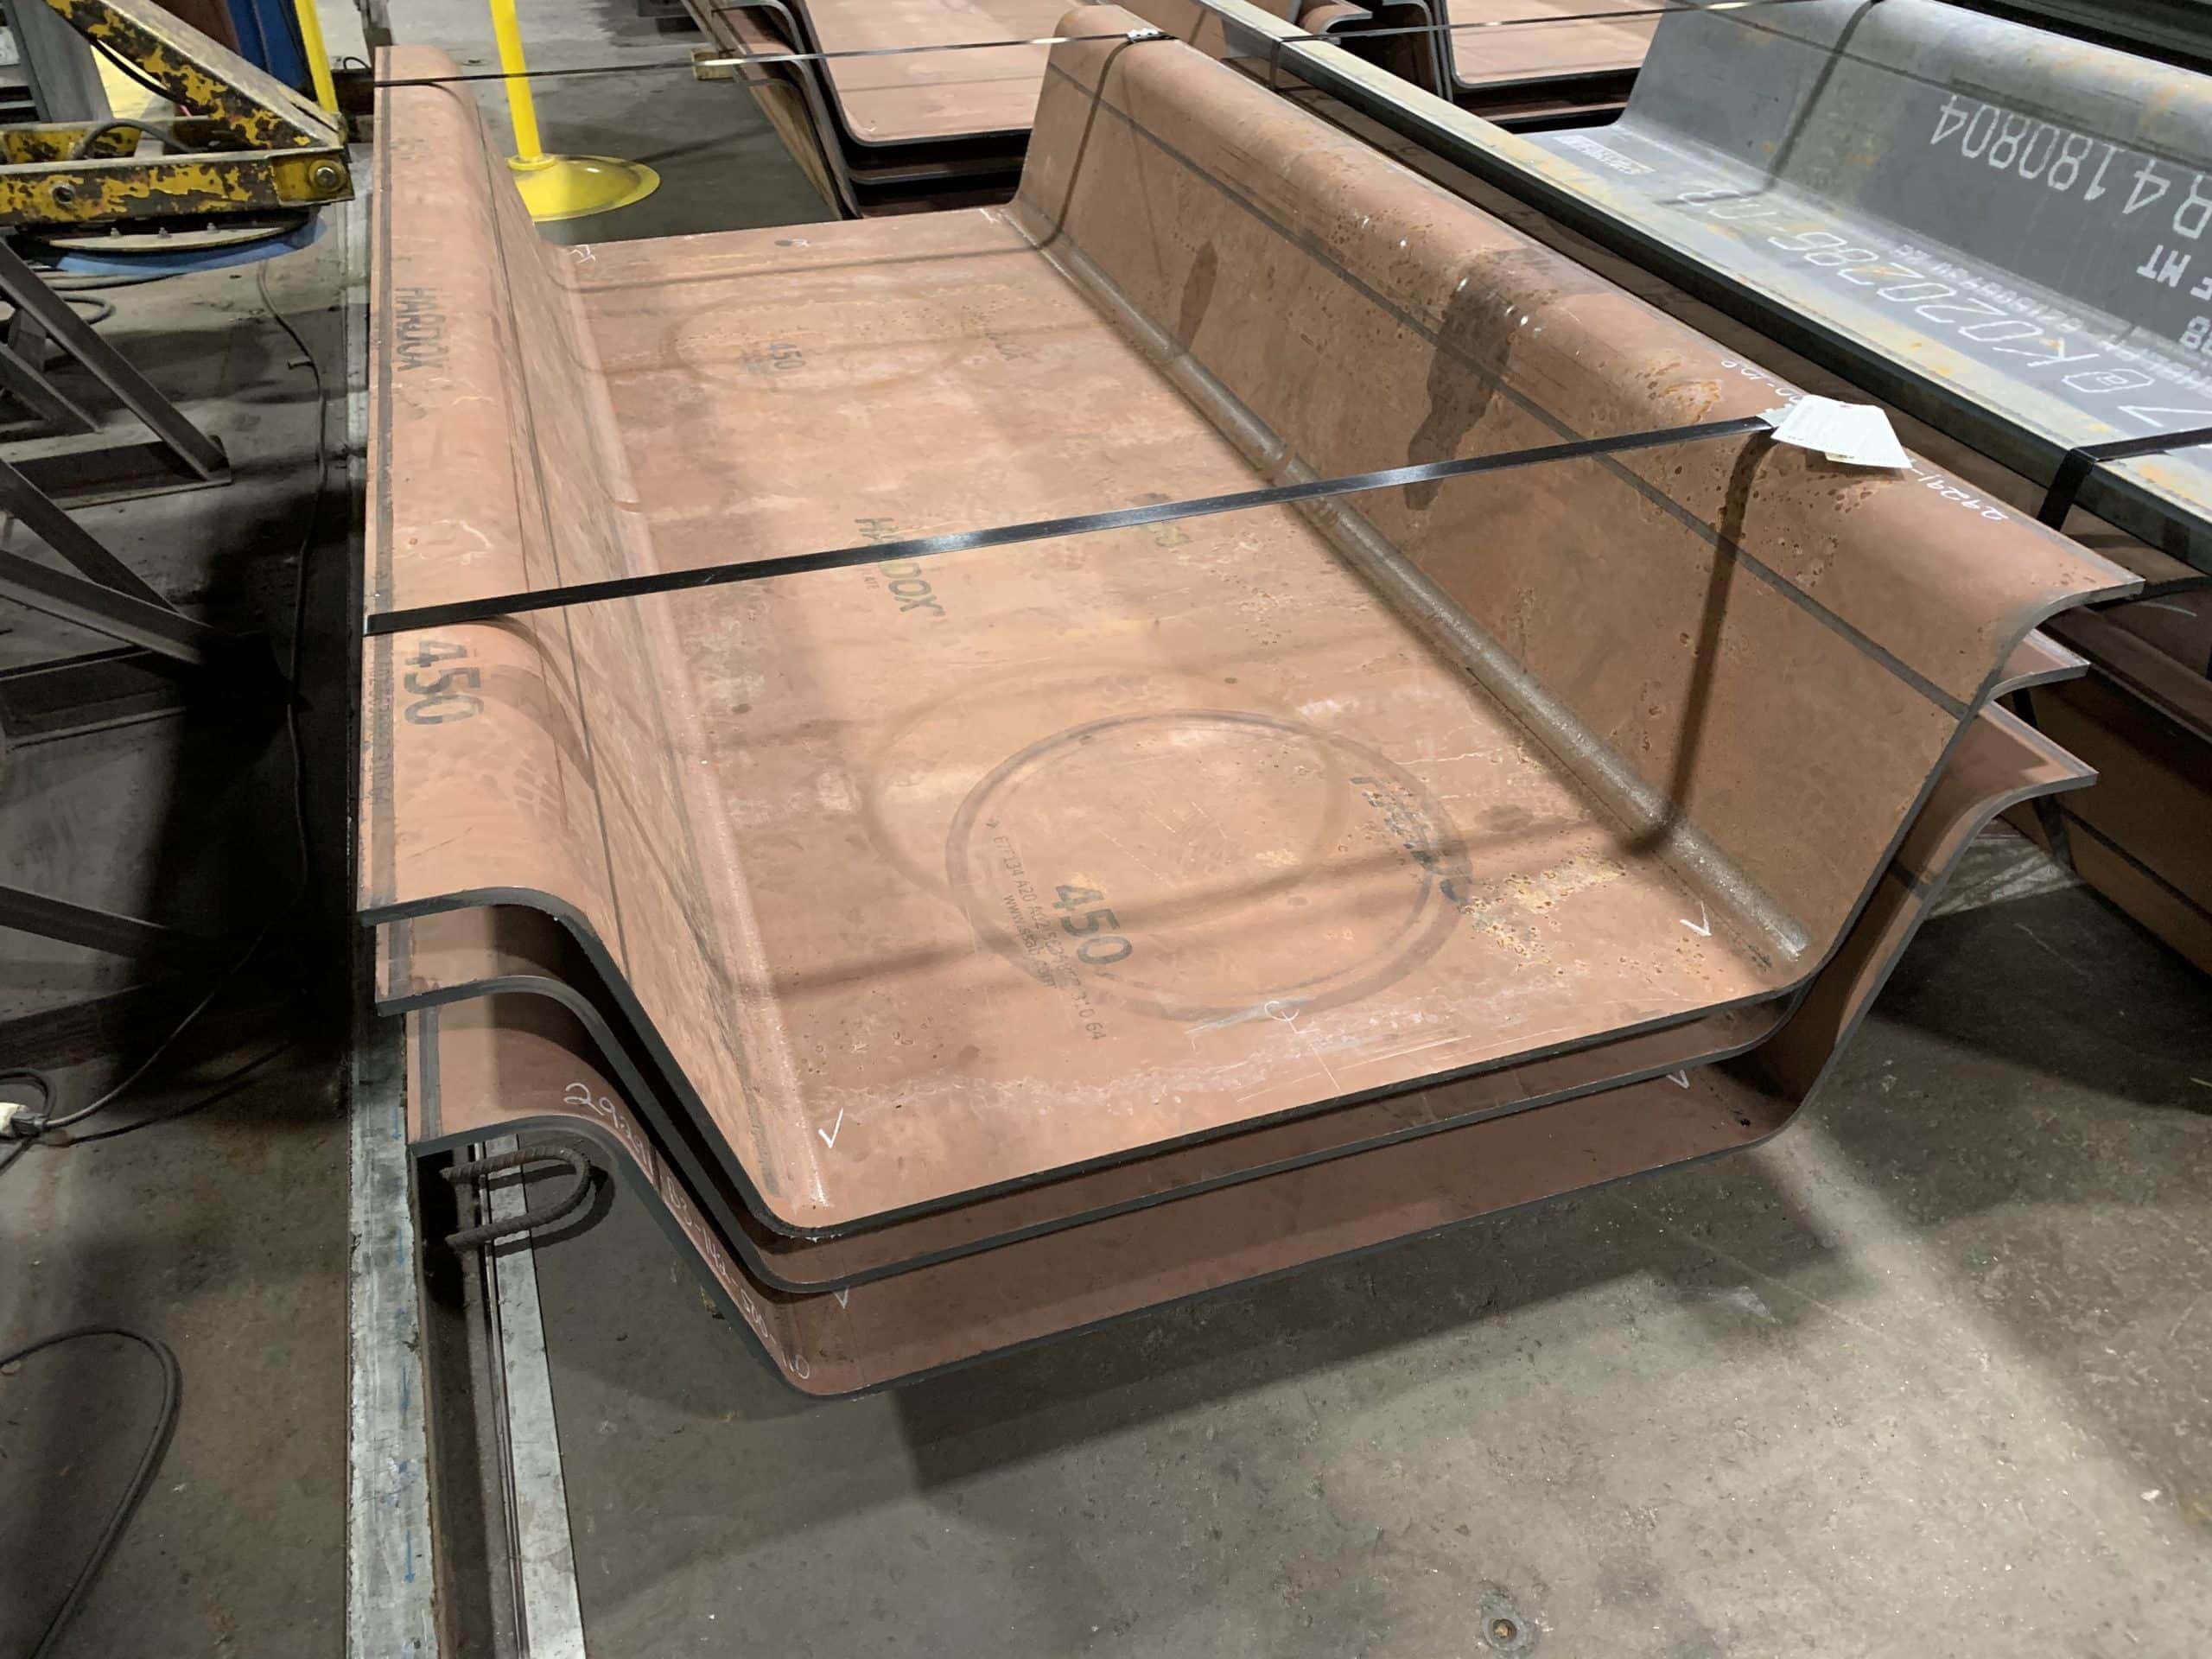
Tôle d’usure Hardox pliée pour une goulotte à granulats

Retour élastique d’une tôle d’usure

Un client du secteur des carrières et des mines nous a sollicités pour fabriquer des plaques de revêtement latérales de remplacement pour une goulotte industrielle à granulats. Pour résister à une forte usure abrasive, le client demandait des pièces formées à partir de tôles d’usure Hardox 450 de 8 mm.

Les flans plats se découpaient sans difficulté, mais les séries produites en interne par le client présentaient des angles de pliage irréguliers : une fois retirées de la presse plieuse, les pièces finies s’ouvraient régulièrement au-delà des tolérances géométriques acceptables.

Analyse technique

Le pliage des aciers à haute résistance et résistants à l’usure diffère fondamentalement du formage des aciers doux courants. Les matériaux comme le Hardox ont une limite d’élasticité nettement supérieure et présentent donc un retour élastique important, c’est-à-dire une récupération élastique du matériau après suppression de l’effort de formage.

Pour les aciers à haute résistance, l’obtention d’une géométrie finale précise nécessite d’évaluer le procédé comme un système complet et intégré.

  • Limite d’élasticité et épaisseur du matériau
  • Rayon intérieur et angle de pliage requis
  • Capacité de la presse plieuse et choix des outils
  • Largeur d’ouverture de la matrice et rayon du poinçon
  • Compensation de l’angle de retour élastique et validation par essais de pliage

Transposer simplement les programmes, les outils et les ouvertures de matrice couramment utilisés pour l’acier doux à des alliages à haute résistance conduit inévitablement à des pièces hors tolérances et à des contraintes accrues sur l’outillage.

Solution — Protocole de formage dédié aux aciers à haute résistance

Notre équipe d’ingénieurs a calculé les caractéristiques de retour élastique propres au lot de Hardox 450 de 8 mm et redéfini les paramètres de formage.

  • Adaptation de l’outillage et de la matrice Remplacement des matrices en V étroites standard par une ouverture de V plus large afin de réduire l’effort de pliage nécessaire et d’éviter les microfissures en surface.
  • Surpliage et maîtrise du rayon Intégration d’angles précis de surpliage dans le programme CNC de la presse plieuse pour compenser le retour élastique prévu.
  • Gestion adaptée de l’effort de pliage Utilisation d’outils de presse plieuse à haute capacité permettant d’appliquer l’effort de formage requis en toute sécurité.

Avant le lancement de la production, nous avons effectué des essais de pliage sur des chutes provenant de la même coulée de matériau afin de vérifier les valeurs de retour élastique et de régler la profondeur finale de descente du poinçon.

Retour élastique après déchargement

Vue de profil schématique

Trait continu — Forme sous charge (dans la presse)

Trait pointillé — Forme finale après déchargement (avec retour élastique)
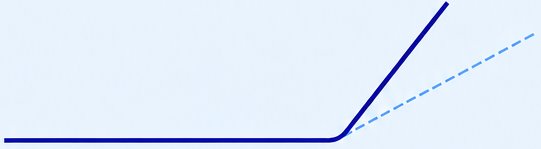
Vue de profil schématique montrant l’ouverture de l’angle de pliage après suppression de l’effort de formage

Résultat

En traitant la tôle d’usure à haute résistance comme une application de formage spécifique, nous avons obtenu les résultats suivants.

  • Angles de pliage finaux précis et répétables dans des tolérances d’assemblage strictes
  • Élimination complète des variations de retour élastique entre les lots de production
  • Absence de fissures dans le matériau et de microfissures en surface sur le rayon extérieur du pli
  • Réduction de l’usure de l’outillage de presse plieuse
  • Montage direct sans difficulté sur les équipements miniers du client

Étude de cas 4 — Éviter les déformations lors du formage
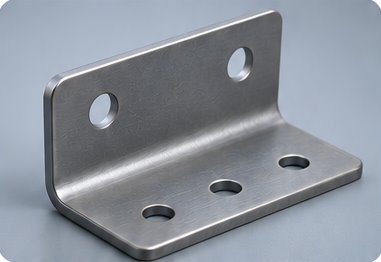
Équerre de fixation en acier plié avec trous de boulonnage sur les deux ailes

Déformation des trous de fixation

Un constructeur de machines industrielles nous a fourni les plans d’une série de supports de moteur renforcés. La conception prévoyait une rangée de trous de fixation de précision de 10 mm destinés à fixer un carter de pompe hydraulique au bâti de la machine.

Le premier lot de prototypes du client, réalisé en découpant au laser tous les éléments sur la tôle à plat avant formage, a entraîné de graves problèmes d’assemblage en atelier. Pendant le pliage, le matériau s’est étiré près de la ligne de pliage, déformant les trous voisins et provoquant un désalignement des boulons lors du montage de la machine.

Analyse technique

Lors du pliage de la tôle, le matériau situé dans la zone du pli subit une déformation plastique localisée : il s’étire sur le rayon extérieur et se comprime sur le rayon intérieur.

Si un trou, une fente ou une découpe se trouve trop près de la ligne de pliage, dans la zone de déformation du matériau, le formage tire le bord de cet élément vers le pli. Il en résulte les défauts suivants.

  • Trous allongés, ovalisés ou déformés
  • Modification des entraxes des trous
  • Interférences avec les boulons de fixation, les axes ou les douilles de centrage
  • Désalignement à l’assemblage et taux de rebut élevés

Le dégagement minimal acceptable dépend directement de l’épaisseur et de la nuance du matériau, du rayon intérieur de pliage et de la largeur d’ouverture de la matrice.

Solution — Analyse de fabricabilité (DFM) et optimisation du procédé

Notre équipe d’ingénieurs a mené une analyse de fabricabilité (DFM) pour évaluer la relation entre la position des trous, l’épaisseur du matériau (5 mm) et le rayon de pliage.

Nous avons proposé au client une solution en deux volets.

  • Optimisation de la conception Lorsque l’espace disponible au niveau du bâti le permettait, nous avons modifié le développé du flan pour déplacer les trous de fixation non critiques hors de la principale zone de déformation, en maintenant un dégagement minimal d’au moins deux fois l’épaisseur du matériau plus le rayon de pliage.
  • Autre séquence de fabrication Pour les trous de fixation critiques qui ne pouvaient pas être éloignés de la ligne de pliage en raison de fortes contraintes d’encombrement, nous avons modifié la séquence de production afin d’utiliser des fentes de dégagement ou de poinçonner puis d’aléser les trous après l’opération principale de pliage.

Résultat

Les adaptations de la conception et du procédé ont donné les résultats suivants.
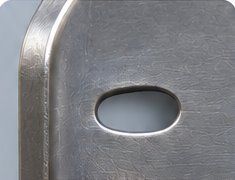
  • Précision de position et circularité de 100% pour tous les trous de fixation critiques
  • Alignement parfait des trous de boulonnage lors de l’installation de la pompe hydraulique
  • Suppression des reprises manuelles de perçage, du meulage et des pièces rebutées sur la ligne d’assemblage
  • Géométrie constante des pièces sur les grandes séries de production
  • Gamme de fabrication robuste, optimisée pour la géométrie finale en 3D de la pièce
Trou de fixation ovalisé près d’un pli

Trou près du pli (déformé ou ovale)

Trou de fixation circulaire suffisamment éloigné du pli

Trou éloigné du pli (reste circulaire)

Comment pouvons‑nous vous aider ?

Le pliage de tôle est une méthode majeure de fabrication métallique, et sa réussite dépend d’une sélection rigoureuse des sous-traitants.

Novelty Structures se distingue comme un partenaire fiable, offrant des services de pliage métallique de haute qualité adaptés aux exigences industrielles.

Contactez notre équipe pour discuter plus en détail de vos besoins.

FAQ

Qu’est-ce que le pliage de tôles ?2024-12-27T23:55:09+00:00

Le pliage de tôles est un processus de fabrication où des feuilles de métal sont déformées à l’aide d’outils ou de machines pour créer des formes ou des angles spécifiques. Ce processus est couramment utilisé pour produire des composants pour des industries comme la construction, l’automobile, l’aérospatiale et l’électronique.

Quels types de matériaux de tôlerie pouvez-vous plier ?2024-12-27T23:56:06+00:00

Nous travaillons avec une large gamme de matériaux, y compris :
* Aluminium
* Acier Inoxydable
* Acier au Carbone
* Acier Galvanisé

Quelle épaisseur de tôle pouvez-vous manipuler ?2024-12-27T23:56:44+00:00

Nous pouvons manipuler des épaisseurs de tôle allant des feuilles minces (0.5mm) aux plaques épaisses (jusqu’à 40mm). Pour les épaisseurs personnalisées, veuillez nous consulter pour assurer la faisabilité.

Quelles techniques de pliage utilisez-vous ?2024-12-27T23:57:25+00:00

Nos techniques de pliage comprennent :
* Pliage à la Presse Plieuse (Press Brake Bending) : Idéal pour les angles précis et les plis droits.
* Cintrage à Rouleaux (Roll Bending) : Convient pour créer des formes courbées ou cylindriques.

Quelle est la longueur maximale de tôle que vous pouvez plier ?2024-12-27T23:58:07+00:00

Nos machines peuvent prendre en charge des longueurs de tôle allant jusqu’à 12 mètres. Pour des longueurs supérieures, des solutions additionnelles peuvent être discutées.

Pouvez-vous créer des plis complexes ou sur mesure ?2024-12-27T23:58:48+00:00

Oui, nous sommes spécialisés dans les projets de pliage sur mesure et complexes. Nos presses plieuses avancées à commande numérique (CNC) nous permettent de produire des conceptions complexes avec une grande précision.

Quelles tolérances pouvez-vous atteindre en pliage ?2024-12-27T23:59:55+00:00

Nous atteignons généralement des tolérances de pliage de ±0.5mm, selon le matériau et la complexité de la conception. Des tolérances spécifiques peuvent être discutées en fonction des exigences de votre projet.

Comment assurez-vous la qualité du pliage de tôles ?2024-12-28T00:00:34+00:00

Nous utilisons des machines avancées, des techniciens qualifiés et des mesures de contrôle qualité telles que :

  • Inspections régulières pendant la production
  • Vérifications dimensionnelles avec des outils de mesure de précision
  • Conformité à la norme ISO 9001
Quel est votre délai de livraison typique ?2025-12-08T16:07:21+00:00

Les délais de livraison varient en fonction de la complexité et du volume du projet. Les commandes standard sont généralement complétées dans les 3 à 10 jours ouvrables. Les commandes urgentes peuvent être prises en charge sur demande.

Proposez-vous des services de finition après le pliage ?2024-12-28T00:02:01+00:00

Oui, nous proposons des services de finition supplémentaires, tels que :

  • Revêtement en poudre (thermolaquage)
  • Peinture
  • Polissage
  • Anodisation
  • Galvanisation à chaud
Offrez-vous le pliage pour les matériaux à haute résistance ?2024-12-28T00:03:02+00:00

Oui, nous sommes équipés pour manipuler des matériaux à haute résistance comme l’acier Hardox. Cependant, des considérations supplémentaires concernant l’outillage et les processus peuvent s’appliquer.

Comment prévenez-vous les rayures de surface lors du pliage ?2024-12-28T00:03:41+00:00

Pour protéger la surface du matériau, nous utilisons des films de protection, des matrices d’outillage spéciales ou des outils de pliage souples pour minimiser les rayures ou les marques sur l’acier inoxydable.

Offrez-vous un outillage personnalisé pour des projets uniques ?2024-12-28T00:04:16+00:00

Oui, nous pouvons créer un outillage personnalisé pour des conceptions uniques ou très spécifiques afin de garantir que les exigences de votre projet soient satisfaites.

Comment calcule-t-on le coût du pliage de tôles ?2024-12-28T00:04:57+00:00

Le coût dépend de :

  • type et épaisseur du matériau
  • Nombre de coudes
  • Complexité de la conception
  • Volume de production

Notre équipe vous fournira un devis détaillé après avoir examiné vos besoins.

Fabrication métallique et travaux de soudage

Galerie

Produits

Structures en acier

Fabrications pour installations industrielles

Structures de manutention de vrac

Bâtiments métalliques

Silos en acier

Trémies et goulottes

Poutres en treillis en acier

Mezzanines et escaliers

Cuves en acier

Services

Découpe laser

Pliage des métaux

Roulage de tôles

Usinage

Soudage

Peinture

Go to Top