CNC-Drehservice

CNC-Lohndrehen und Fertigung kundenspezifischer Drehteile

CNC-Drehservice

Beim CNC-Drehen bewegt sich das Schneidwerkzeug typischerweise linear, während sich das Werkstück dreht. Dies unterscheidet sich vom CNC-Fräsen, bei dem das Werkstück stationär bleibt und sich das Werkzeug bewegt.

Drehen wird zur Herstellung verschiedenster Formen verwendet, einschließlich komplexer Designs und Geometrien. Es ist besonders effizient bei der Herstellung von Teilen, die um eine Rotationsachse symmetrisch sind. Typische Beispiele sind Kegel, Zylinder oder Wellen.

CNC-Drehmaschine im Betrieb

CNC-Drehen vs. CNC-Fräsen

CNC-Drehen CNC-Fräsen
Arbeitsweise Beim Drehen rotiert das Werkstück auf einer Spindel, während das Schneidwerkzeug nicht rotiert. Das Werkzeug wird in das rotierende Werkstück vorgeschoben, um Material zu entfernen und die gewünschte Form zu erzeugen. Dabei wird ein rotierendes Schneidwerkzeug verwendet, das sich entlang mehrerer Achsen bewegt, um Formen, Bohrungen usw. im Werkstück zu erzeugen. Das Werkstück bleibt stationär, und das Werkzeug bewegt sich, um Material abzutragen.
Hergestellte Teile Ideal zur Herstellung zylindrischer Teile wie Stangen, Wellen und Buchsen. Am effektivsten für runde Bauteile. Ideal zur Herstellung komplexer Formen und Merkmale wie Schlitze, Bohrungen, Nuten und Konturen. Fräsen bietet höhere Vielseitigkeit.
Bewegungsachsen Arbeiten auf 2 Achsen (X und Z). Arbeiten typischerweise auf 3 bis 5 Achsen. Diese Mehrachsenbewegung ermöglicht die Herstellung komplexerer Teile.
Materialabtrag Das Werkstück dreht sich, und das Schneidwerkzeug bewegt sich linear, parallel oder senkrecht zur Achse des Werkstücks. Das Schneidewerkzeug dreht sich gegen das Werkstück und schneidet Material ab, während es sich entlang verschiedener Achsen bewegt.

Werkstoffe für die Drehbearbeitung

Metalle


  • Kohlenstoffstahl

  • Aluminium
  • Edelstahl
  • Messing
  • Kupfer
  • Zinklegierungen
CNC-Drehteile

Kunststoffe


  • PA (Polyamid, Nylon)
  • POM (Polyoxymethylen)
  • PMMA (Acrylglas)

  • PC (Polycarbonat)
  • (PEEK)
  • ABS
CNC-Drehen von Kunststoff

Qualitätskontrolle

Präzisionsdrehservice

Design für Drehbearbeitung

  • Einfachheit priorisieren: Bevorzugen Sie einfache Geometrien zur Kostenreduktion und zur Vereinfachung der Fertigung.
  • Toleranzen sinnvoll festlegen: Zu enge Toleranzen können die Produktionskosten erhöhen. Definieren Sie sie nach funktionalem Bedarf.
  • Materialauswahl: Wählen Sie Materialien, die Leistungsfähigkeit und Zerspanbarkeit in Einklang bringen. Aluminium und Baustahl sind kostengünstig für Prototypen.
  • Bearbeitungszugaben für die Endbearbeitung einplanen: Berücksichtigen Sie Materialabtrag für Oberflächenbehandlungen wie Polieren oder Eloxieren.
  • Sichere Fixierung: Gestalten Sie das Teil so, dass es einfach und sicher gespannt werden kann.

Arten von CNC-Drehmaschinen 

  • 2-Achsen-Drehmaschinen: Dies sind die einfachsten CNC-Drehmaschinen für einfache Drehbearbeitungen.
  • Mehrachsen-Drehmaschinen: Maschinen mit zusätzlichen Achsen (z. B. Y-Achse oder Gegenspindeln) ermöglichen komplexere Bearbeitungen wie Fräsen und Bohren in einer Aufspannung.

  • Langdrehautomaten (Swiss-Type): Ideal für kleine, hochpräzise Teile. Sie führen das Werkstück mit einer Führungsbuchse, um Durchbiegung zu minimieren und Genauigkeit zu erhöhen.
  • Vertikaldrehmaschinen: Für die Bearbeitung großer, schwerer Komponenten, z. B. in der Zement-, Bergbau- und Energieindustrie.

CNC-Drehmaschine

Häufig hergestellte Produkte

Wellen

  • Wellen sind lange, zylindrische Teile zur Übertragung von Leistung oder Bewegung in verschiedenen Anwendungen.

Stifte und Bolzen

  • Stifte werden vielseitig eingesetzt, z. B. als Scharnierstifte, Passstifte oder Positionierstifte in Maschinen und Geräten.

CNC-gedrehte Stifte und Bolzen

Buchsen

  • Zylindrische Buchsen bieten eine schützende Schnittstelle zwischen zwei Komponenten in mechanischen Systemen.
CNC-gedrehte Buchse

Abstandshalter

  • Erzeugen eines Abstands zwischen zwei Bauteilen zur korrekten Positionierung und Ausrichtung.

CNC-gedrehte Abstandshalter

Riemenscheiben

  • Riemenscheiben unterstützen die Bewegung und Richtungsänderung eines Riemens in Industriemaschinen

CNC-gedrehte Riemenscheiben

Kolben

  • Kolben sind zylindrische Bauteile, die sich in einem Zylinder bewegen, um Kraft zu übertragen oder Fluiddruck in mechanische Bewegung umzuwandeln.

CNC-gedrehte Kolben
CNC-Drehteil

Vorteile des CNC-Drehens

  • Hohe Präzision und Wiederholgenauigkeit: CNC-Drehmaschinen können Teile mit engen Toleranzen fertigen.
  • Komplexe Designs und Geometrien: CNC-Drehen ermöglicht die Herstellung komplexer Formen und Konstruktionen.
  • Höhere Effizienz und Produktivität: CNC-Maschinen können bei gleichbleibender Präzision kontinuierlich und schneller als manuelle Drehmaschinen arbeiten.
  • Flexibilität und Vielseitigkeit: CNC-Drehmaschinen können eine Vielzahl an Materialien bearbeiten – von Metallen bis hin zu Kunststoffen.
  • Reduzierte Arbeitskosten: Automatisierte CNC-Maschinen benötigen weniger Bedienpersonal, wodurch Lohnkosten gesenkt werden.

  • Verbesserte Sicherheit: CNC-Drehen erfordert keinen manuellen Betrieb und reduziert dadurch Unfallrisiken am Arbeitsplatz.

  • Niedrigere Fehlerquote: Die Präzision von CNC-Maschinen reduziert die Fehlerquote im Vergleich zur manuellen Bearbeitung deutlich.

  • Einfache Replizierbarkeit und Skalierbarkeit: Ein einmal programmiertes Design kann beliebig oft repliziert werden – besonders vorteilhaft für Großserienfertigung.

  • Integration mit CAD/CAM-Software: CNC-Drehmaschinen lassen sich mit CAD- und CAM-Programmen verknüpfen.

Kosten der CNC-Drehbearbeitung

Kostentreiber Beschreibung
Materialkosten
  • Exotische Materialien wie Titan oder Inconel können die Kosten erheblich erhöhen, da sie teurer sind und schwer zu bearbeiten.
  • Gängige Materialien wie Aluminium oder Baustahl sind kostengünstiger.
Bearbeitungszeit
  • Komplexe Geometrien, enge Toleranzen und kleine Radien verlängern die Bearbeitungszeit.
  • Hochgeschwindigkeits-CNC-Drehmaschinen und optimierte Werkzeugwege können zeitbedingte Kosten senken.
Werkzeugkosten
  • Spezialwerkzeuge (z. B. Gewindedrehwerkzeuge oder Sonderschneidplatten) verursachen Anfangskosten, können jedoch die Bearbeitungszeit bei Wiederholaufträgen reduzieren.
Nachbearbeitung
  • Zusätzliche Schritte wie Entgraten, Wärmebehandlung oder Beschichtung (Eloxieren, Galvanisieren) erhöhen die Gesamtkosten.
Rüstkosten
  • Bei Kleinserien sind die Rüstkosten (Programmierung, Werkzeugausstattung) erheblich. Bei Großserien verteilen sich diese Kosten, wodurch der Stückpreis sinkt.
CNC-Drehteile

Fallstudien: Optimierung von CNC-Drehprozessen

In der kundenspezifischen Fertigung und Präzisionszerspanung müssen bei der Lösung von Produktionsproblemen mehr als nur die theoretischen Maschinenzeiten betrachtet werden. Die folgenden drei Praxisprojekte zeigen, wie wir unterschiedlichen Kunden halfen, jeweils eigene technische und wirtschaftliche Hürden zu überwinden – mit höherer Qualität, niedrigeren Gesamtkosten und verlässlichen Lieferterminen.

Fallstudie 1: Warum schnelleres Zerspanen nicht immer günstigere Teile ergibt

Kundenprofil

Ein langjähriger Automobilzulieferkunde bestellt regelmäßig Drehstifte in großen Stückzahlen nach.

Die Herausforderung

Um den Durchsatz zu maximieren und die Stückkosten niedrig zu halten, wurde mit aggressiven Schnittbedingungen eine möglichst kurze Schnittzeit pro Zyklus angestrebt. Die hohe Geschwindigkeit führte jedoch zu langen, fadenförmigen Metallspänen, die sich um die Werkzeuge wickelten. Der Bediener musste die Maschine häufig anhalten, um die Späne zu entfernen. Verwickelte Späne zerkratzten gelegentlich funktionskritische Bauteiloberflächen und verursachten hohe Nacharbeits- und Ausschussquoten.

Unsere Strategie und Lösung

Wir bewerteten den Auftrag anhand der Gesamtloskosten als zentraler Kennzahl neu: Dazu teilten wir die gesamten Kosten für Rüsten, Bearbeitung, Werkzeugwechsel, Prüfung und Nacharbeit durch die Zahl der abgenommenen Teile.
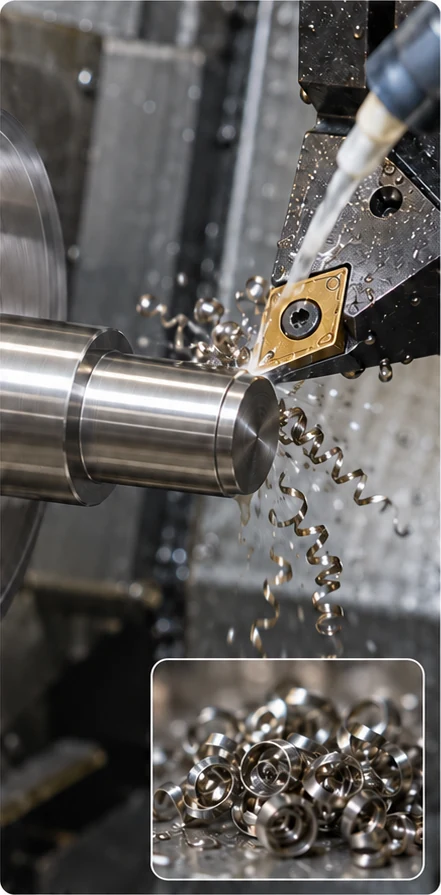
  • Prozessdiagnose: Wir erkannten, dass die Spankontrolle und nicht die Schnittgeschwindigkeit die eigentliche Ursache des entgangenen Gewinns war.
  • Werkzeugoptimierung: Wir änderten die Spanbrechergeometrie, passten Vorschübe und Schnittgeschwindigkeiten an und optimierten den Kühlschmierstoffdruck, um eine beherrschbare Spanbildung sicherzustellen.
  • Erprobung in der Serienfertigung: Wir verlängerten die Zykluszeit bewusst geringfügig, um Prozessstabilität zu gewinnen, und erfassten über einen vollständigen Produktionslauf die abgenommenen Teile im Verhältnis zu den Stillstandszeiten.
Drehwerkzeug bei der Bearbeitung eines Stahlstifts mit Metallspänen und einer vergrößerten Spanansicht.

Spankontrolle beim Drehen eines Stifts

Wesentliche wirtschaftliche Auswirkungen

Ausschuss und Nacharbeit: Sie sanken nahezu auf null. Dadurch gingen die Ausschussquoten deutlich zurück, und Unterbrechungen zum manuellen Entgraten entfielen.

Planbarkeit der Lieferungen: Durch den unterbrechungsfreien Betrieb wurden die Fertigstellungstermine zu 100 % vorhersehbar.

Gesamtkosten: Der Kunde erreichte trotz der etwas längeren Maschinenzykluszeit niedrigere Gesamtkosten je Gutteil.

Fallstudie 2: Montageverzögerungen durch frühzeitige Erprobung schwieriger Bearbeitungsmerkmale vermeiden

Kundenprofil

Ein Industriemaschinenhersteller benötigte eine Charge gedrehter Gehäuse für den geplanten Anlauf einer Montagelinie.

Die Herausforderung

Während die Außenmaße unkompliziert waren, erforderte jedes Gehäuse eine tiefe Innenbohrung zur Aufnahme eines eng tolerierten Gegenstücks. Wegen der großen erforderlichen Auskraglänge geriet die Bohrstange ins Rattern und hinterließ Schwingungsmarken in der Bohrung, sodass das Gegenstück nicht richtig passte. Wäre das Problem erst bei der Endprüfung erkannt worden, wären nur kostspielige Lösungen wie Ausschuss oder individuelle Reparaturen geblieben – mit dem Risiko eines Stillstands der Montagelinie des Kunden.
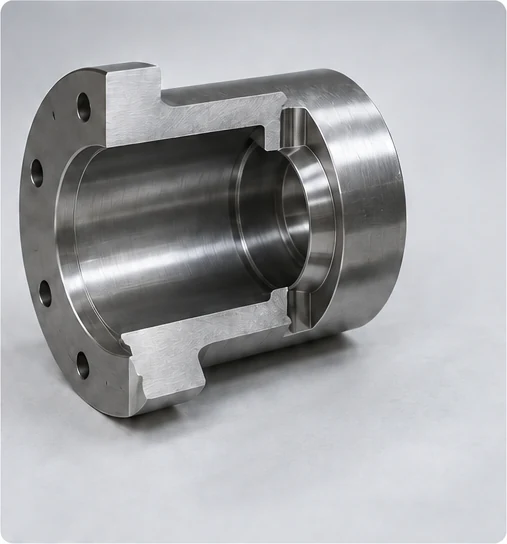
Schematische Schnittdarstellung eines gedrehten Gehäuses mit Innenbohrung.

Gehäuse mit tiefer Innenbohrung

Unsere Strategie und Lösung

Um nicht die gesamte Charge zu gefährden, führten wir ein Verfahren zur Erprobung der Bearbeitungsmerkmale vor Produktionsbeginn ein:

  • 1
    Stabilitätsprüfung: Wir prüften das Verhältnis von Auskraglänge zu Durchmesser der Bohrstange, überarbeiteten die Steifigkeit der Werkzeugabstützung und optimierten die Schnittparameter gezielt für stabiles Bearbeiten bei großer Auskragung.
  • 2
    Tiefenprüfung der ersten Teile: Wir fertigten Probestücke und prüften die Innenbohrung über ihre gesamte nutzbare Tiefe gründlich, bevor wir das übrige Rohmaterial für die Produktion freigaben.
  • 3
    Risiko-Kosten-Analyse: Wir stellten den Kunden vor eine klare Entscheidung: eine geringe Vorabinvestition in die Prozessentwicklung zur Gewährleistung der Bohrungsqualität oder das Risiko von Chargennacharbeit und Montagestillstand.

Wesentliche wirtschaftliche Auswirkungen

  • Kein Stillstand der Montagelinie: Der Kunde erhielt Teile, die beim ersten Versuch zu den Gegenstücken passten.
  • Vorausschauende Risikominderung: Indem wir das schwierigste Bearbeitungsmerkmal zuerst erprobten, schützten wir teures Rohmaterial und gewährleisteten die Produktkonformität.

Fallstudie 3: Rüstkosten senken, ohne überhöhte Lagerbestände aufzubauen

Kundenprofil

Eine Gerätemarke benötigte mehrere Varianten gedrehter Abstandshalter für verschiedene Produktlinien.

Die Herausforderung

Die vom Kunden benötigten Abstandshalter bestanden alle aus exakt demselben Material und hatten denselben Außendurchmesser, unterschieden sich jedoch in der Länge. Separate Bestellungen je Teilenummer führten zu wiederholten Maschinenrüstkosten. Sehr große Bestellmengen jeder Längenvariante zur Vermeidung dieser Kosten hätten dagegen zu viel Kapital im Lager gebunden.
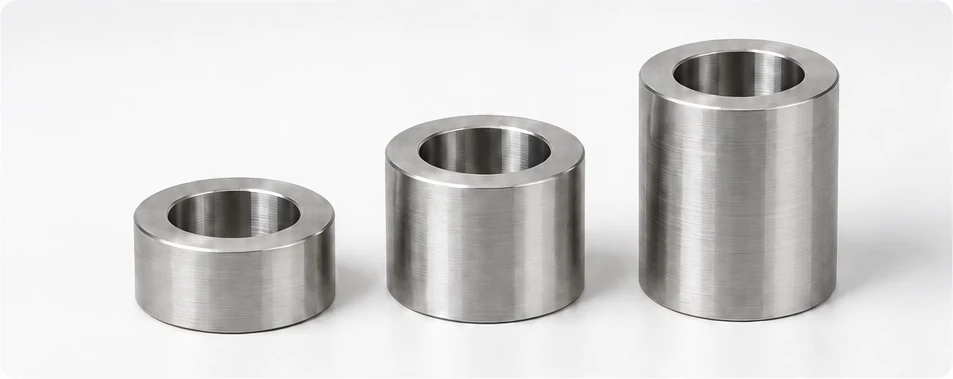
Drei metallische Abstandshalter mit gleichem Außendurchmesser und unterschiedlichen Längen.

Familie gedrehter Abstandshalter

Unsere Strategie und Lösung

Gemeinsam mit dem Einkauf des Kunden bündelten wir die einzelnen Bestellpositionen zu einer abgestimmten Fertigungskampagne für eine Teilefamilie:

  • Analyse gemeinsamer Rüstvorgänge: Wir prüften die Konstruktionen, um gemeinsame Arbeitsschritte wie Materialbeladung, Hauptdrehwerkzeuge und Werkstückspannung von variantenspezifischen Schritten wie Abstechlängen und kleineren Geometriemerkmalen zu trennen.
  • Unmittelbar aufeinanderfolgende Produktion: Wir programmierten den Maschinenlauf so, dass mehrere Teilelängen in einem kontinuierlichen Los gefertigt wurden und überflüssige Rüstschritte entfielen.
  • Geplante Lieferungen: Wir vereinbarten flexible Lieferungen, durch die der Kunde die Teile gestaffelt nach seinem Produktionsplan abrufen konnte.
Vorgehen Rüstkosten Im Lager gebundenes Kapital Gesamtflexibilität
Separate Bestellungen Hoch (je Bestellposition bezahlt) Niedrig Hoch
Herkömmliche Großbestellung Niedrig (ein umfangreicher Rüstvorgang) Hoch (Kapital gebunden) Niedrig
Unsere Strategie für Teilefamilien Minimiert (gemeinsame Rüstvorgänge) Gering (bedarfsgerecht bestellt) Hoch (gestaffelte Lieferung)

Wesentliche wirtschaftliche Auswirkungen

  • Kosteneinsparungen: Die gesamten Rüstkosten wurden deutlich gesenkt, ohne große Lagerabnahmemengen vorauszusetzen.
  • Bestandskontrolle: Der Kunde hielt schlanke Lagerbestände vor, die auf den aktuellen Montagebedarf abgestimmt waren.

Wie können wir Ihnen helfen?

Die Auswahl eines geeigneten Lieferanten für CNC-Drehteile ist für den Erfolg industrieller Projekte wichtig.

Novelty Structures liefert hochwertige kundenspezifische CNC-Drehteile für anspruchsvolle industrielle Anforderungen.

Kontaktieren Sie unser Team, um Ihre Anforderungen an CNC-Drehteile zu besprechen, einschließlich Material, Stückzahl, Toleranzen und Oberflächenbeschaffenheit.

Häufige Fragen

Welche Arten von Teilen können mit CNC-Drehen hergestellt werden?2024-12-31T21:43:51+00:00

CNC-Drehen ist perfekt für die Herstellung von Teilen wie:

  • Zylindrische Komponenten
  • Schrauben und Bolzen
  • Schäfte und Stangen
  • Buchsen und Abstandshalter
  • Komponenten mit Gewinde
  • Sonderanfertigungen
Wie lange ist die typische Durchlaufzeit für CNC-Drehprojekte?2024-12-31T21:44:26+00:00

Die Durchlaufzeit hängt von der Komplexität des Teils, der Stückzahl und der aktuellen Auslastung ab. Für einfache Teile beträgt die Lieferzeit in der Regel 2–5 Tage, während komplexe oder großvolumige Projekte 1–2 Wochen dauern können.

Gibt es Designbeschränkungen für das CNC-Drehen?2024-12-31T21:44:59+00:00

Das CNC-Drehen eignet sich am besten für Bauteile mit Rotationssymmetrie. Merkmale wie Nuten, Gewinde und komplexe Konturen können jedoch hinzugefügt werden. Nicht-zylindrische Designs erfordern möglicherweise zusätzliche CNC-Fräsbearbeitungen.

Was sind die Kosten für CNC-Drehdienstleistungen?2024-12-31T21:45:47+00:00

Die Preisgestaltung hängt von Faktoren wie folgenden ab:

  • Materialtyp
  • Bauteilkomplexität
  • Toleranz- und Oberflächenanforderungen
  • Stückzahl der Bauteile
Können sekundäre Bearbeitungsschritte wie Finishing einbezogen werden?2024-12-31T21:46:22+00:00

Ja, viele CNC-Drehdienstleister bieten sekundäre Prozesse an, darunter:

  • Polieren
  • Eloxieren
  • Beschichtung (z. B. Chrom- oder Zinkbeschichtung)
  • Wärmebehandlung
  • Oberflächenschleifen
Welche Arten von Maschinen werden beim CNC-Drehen verwendet?2024-12-31T21:46:51+00:00

  • Drehmaschinen: Standard-CNC-Drehmaschinen für grundlegende Drehoperationen.
  • Drehmaschinen im Schweizer Stil: Für kleine, filigrane Bauteile.
  • Mehrachsige CNC-Drehzentren: Kombinieren Drehen und Fräsen für komplexe Bauteile in einer einzigen Aufspannung.
Kann das CNC-Drehen kundenspezifische Gewinde herstellen?2024-12-31T21:47:21+00:00

Ja, das CNC-Drehen kann sowohl metrische als auch zöllige kundenspezifische Innen- und Außengewinde herstellen.

Welche Oberflächenveredelungen können mit CNC-Drehen erzielt werden?2024-12-31T21:47:58+00:00

CNC-Drehen kann Teile mit verschiedenen Oberflächenveredelungen erzeugen, wie zum Beispiel:

  • Gedreht: Grundlegende Oberfläche direkt vom Schneidwerkzeug.
  • Poliert: Glatte, reflektierende Oberflächen.
  • Matt: Nicht reflektierende Oberflächen.
  • Glasperlenstrahlen: Für gleichmäßige Strukturen.
  • Eloxieren oder Beschichten: Für verbesserte Haltbarkeit oder Ästhetik.
Was ist der Unterschied zwischen 2-Achsen-, 3-Achsen- und Multi-Achsen-CNC-Drehen?2024-12-31T21:48:47+00:00
  • 2-Achsen-Drehen: Grundlegende Drehmaschinen für zylindrische und symmetrische Teile.
  • 3-Achsen-Drehen: Ergänzt durch ein Fräswerkzeug für zusätzliche Merkmale wie Schlitze oder ebene Flächen.
  • Multi-Achsen-Drehen: Kombiniert Drehen und Fräsen auf mehreren Achsen für komplexe, asymmetrische Teile.
Wie bewältigt das CNC-Drehen komplexe Geometrien?2024-12-31T21:49:22+00:00

Moderne CNC-Drehmaschinen mit aktiver Werkzeugbestückung und Mehrachsenfähigkeiten können komplexe Geometrien bearbeiten, einschließlich:

  • Nuten und Schlitze
  • Hinterschnitte
  • Konische oder konturierte Oberflächen
  • Exzentrische Bohrungen
Wie kann ich die Kosten für CNC-Drehen reduzieren?2024-12-31T21:49:54+00:00
  • Optimieren Sie das Bauteildesign, um komplexe Merkmale zu minimieren.
  • Wählen Sie leicht verfügbare Materialien.
  • Bestellen Sie größere Stückzahlen, um die Kosten pro Einheit zu senken.
  • Verwenden Sie nur so enge Toleranzen, wie für die Funktionalität erforderlich.

Wissenszentrum
Go to Top