Service de tournage CNC

Services de tournage CNC en sous-traitance et fabrication de pièces tournées sur mesure

Service de tournage CNC

En tournage CNC, l’outil de coupe se déplace généralement de façon linéaire tandis que la pièce tourne. Cela diffère du fraisage CNC, où la pièce reste fixe tandis que l’outil de coupe se déplace.

Le tournage est utilisé pour créer une variété de formes, y compris des conceptions et géométries complexes. Il est très efficace pour produire des pièces symétriques autour d’un axe de rotation. Les principaux exemples incluent les cônes, cylindres ou arbres.

Machine de tournage CNC en fonctionnement

Tournage CNC vs Fraisage CNC

Tournage CNC Fraisage CNC
Méthode d’usinage En tournage, la pièce tourne sur une broche tandis que l’outil de coupe ne tourne pas. L’outil avance dans la pièce en rotation pour enlever de la matière et obtenir la forme souhaitée. Le fraisage utilise un outil de coupe rotatif se déplaçant sur plusieurs axes pour créer des formes, des trous et d’autres éléments dans la pièce. La pièce reste fixe tandis que l’outil se déplace pour enlever de la matière.
Pièces produites Idéal pour les pièces cylindriques comme les tiges, arbres et bagues. Il est particulièrement efficace pour les pièces de forme ronde. Le fraisage est idéal pour créer des formes et des éléments complexes comme les rainures, trous, gorges et contours. Il offre une plus grande polyvalence.
Axes de mouvement Fonctionne sur 2 axes (X et Z). Fonctionne généralement sur 3 à 5 axes. Ce mouvement multiaxe apporte la polyvalence nécessaire à la fabrication de pièces plus complexes.
Enlèvement de matière La pièce à usiner tourne, et l’outil de coupe se déplace linéairement, parallèlement ou perpendiculairement à l’axe de la pièce. L’outil de coupe tourne contre la pièce à usiner, enlevant de la matière au fur et à mesure de son déplacement le long de différents axes.

Matériaux pour le tournage

Métaux


  • Acier au carbone

  • Aluminium
  • Acier inoxydable
  • Laiton
  • Cuivre
  • Alliages de zinc
Pièces tournées CNC

Plastiques


  • PA (polyamide, nylon)
  • POM (polyoxyméthylène)
  • PMMA (acrylique)

  • PC (polycarbonate)
  • (PEEK)
  • ABS
Tournage CNC du plastique

Contrôle qualité

Service de tournage de précision

Conception pour le tournage

  • Privilégiez la simplicité : Choisissez des géométries simples pour réduire les coûts et la complexité de fabrication.
  • Définissez les tolérances judicieusement : des tolérances trop serrées peuvent augmenter les coûts de production. Définissez-les selon les besoins fonctionnels.
  • Choix des matériaux : Sélectionnez des matériaux alliant performance et usinabilité. L’aluminium et l’acier doux sont économiques pour le prototypage.
  • Prévoyez des surépaisseurs de finition : Prévoyez l’enlèvement de matière lors des opérations de finition de surface comme le polissage ou l’anodisation.
  • Maintien sûr de la pièce : Concevez la pièce pour faciliter sa fixation et assurer un maintien fiable.

Types de tours CNC 

  • Tours 2 axes : Ce sont les tours CNC les plus simples, conçus pour des opérations de tournage élémentaires.
  • Tours multiaxes : Les machines dotées d’axes supplémentaires, comme un axe Y ou des contre-broches, permettent des usinages plus complexes, notamment le fraisage et le perçage, en une seule prise de pièce.

  • Tours à poupée mobile (type suisse) : Adaptés aux petites pièces de haute précision, ces tours soutiennent la pièce avec un canon de guidage, ce qui minimise la flexion et améliore la précision.
  • Tours verticaux : Utilisés pour usiner des composants volumineux et lourds, notamment dans les industries cimentière, minière et énergétique.

Machine de tournage CNC

Produits fréquemment fabriqués

Arbres

  • Les arbres sont de longues pièces cylindriques servant à transmettre de la puissance ou un mouvement dans diverses applications.

Axes et goupilles

  • Les axes et les goupilles servent à diverses applications, notamment comme axes de charnière, goupilles de centrage ou de positionnement dans les machines et équipements.

Axes et goupilles tournés CNC

Bagues

  • Douilles cylindriques servant d’interface de protection entre deux pièces mécaniques.
Bagues tournées CNC

Entretoises

  • Créent un espace entre deux composants d’un assemblage pour assurer leur bon positionnement et leur bon alignement.

Entretoises tournées CNC

Poulies

  • Les poulies soutiennent le mouvement et changent la direction d’une courroie dans les machines industrielles.

Poulies tournées CNC

Pistons

  • Les pistons sont des composants cylindriques qui se déplacent dans un cylindre pour transmettre un effort ou convertir la pression d’un fluide en mouvement mécanique.

Pistons tournés CNC
Pièce tournée CNC

Avantages du tournage CNC

  • Haute précision et constance : Les machines de tournage CNC peuvent fabriquer des pièces avec des tolérances serrées.
  • Conceptions et géométries complexes : Il est possible de créer des formes et conceptions complexes grâce au tournage CNC.
  • Efficacité et productivité accrues : Les machines CNC peuvent fonctionner en continu et plus rapidement que les tours manuels sans compromettre la précision.
  • Flexibilité et polyvalence : Les machines de tournage CNC peuvent travailler avec une large gamme de matériaux, des métaux aux plastiques.
  • Réduction des coûts de main-d’œuvre : Les machines CNC étant automatisées, elles nécessitent moins d’opérateurs, ce qui réduit les coûts de main-d’œuvre.

  • Sécurité améliorée : Le tournage CNC ne nécessite pas d’opération manuelle, ce qui réduit les risques d’accidents au travail.

  • Taux d’erreur réduit : La précision des machines CNC réduit considérablement le taux d’erreurs par rapport au tournage manuel.

  • Reproduction facile et adaptation aux grandes séries : Une fois la géométrie programmée, elle peut être reproduite autant de fois que nécessaire, ce qui est idéal pour les productions à grande échelle.

  • Intégration avec les logiciels de CAO/FAO : Les tours CNC peuvent être intégrés à des logiciels de CAO et de FAO.

Coûts du tournage CNC

Facteur de coût Description
Coûts des matériaux
  • Les matériaux exotiques comme le titane ou l’Inconel peuvent augmenter considérablement les coûts en raison de leur prix élevé et de leur difficulté d’usinage.
  • Les matériaux courants comme l’aluminium ou l’acier doux sont plus économiques.
Temps d’usinage :
  • Les géométries complexes, les tolérances serrées et les petits rayons augmentent le temps d’usinage.
  • Les tours CNC à grande vitesse et les trajectoires optimisées peuvent réduire les coûts liés au temps d’usinage.
Coûts des outils :
  • Les outils spécialisés (comme les outils de filetage ou plaquettes spéciales) peuvent entraîner un coût initial mais réduire le temps d’usinage pour les travaux récurrents.
Post-traitement
  • Les étapes supplémentaires comme l’ébavurage, le traitement thermique ou le revêtement (anodisation, placage) augmentent le coût global.
Coûts de préparation :
  • Pour les faibles volumes, les coûts de préparation (programmation, outillage) sont élevés. Pour les grandes séries, ces coûts sont amortis, ce qui réduit le coût unitaire.
Pièces tournées CNC

Études de cas : optimisation des opérations de tournage CNC

En fabrication sur mesure et en usinage de précision, résoudre les problèmes de production exige d’aller au-delà du seul temps machine théorique. Les trois projets réels ci-dessous montrent comment nous avons aidé différents clients à surmonter des difficultés techniques et commerciales distinctes, en améliorant la qualité, en réduisant les coûts totaux et en fiabilisant les délais de livraison.

Étude de cas 1 : pourquoi un usinage plus rapide ne produit pas toujours des pièces moins chères

Présentation du client

Un équipementier automobile de longue date nous commande régulièrement des axes tournés en grandes séries.

Le défi

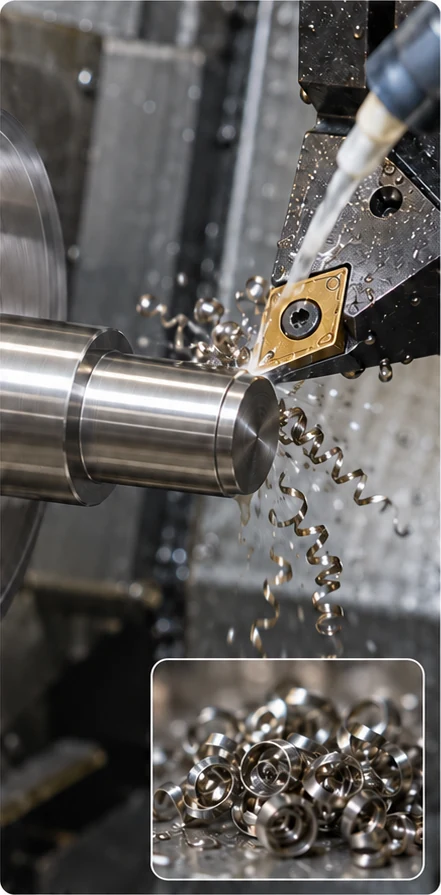
Pour maximiser le débit de production et limiter le coût des pièces, des conditions d’usinage poussées avaient été adoptées afin de réduire au minimum le temps de coupe par cycle. Toutefois, cette vitesse élevée produisait de longs copeaux filants qui s’enroulaient autour des outils. L’opérateur devait arrêter fréquemment la machine pour les retirer. Ces copeaux emmêlés rayaient parfois des surfaces dont l’état était critique, entraînant des taux élevés de reprise et de rebut.

Notre stratégie et notre solution

Nous avons réévalué la commande en prenant le coût total du lot comme indicateur principal : nous avons divisé la somme des coûts de préparation, d’usinage, de changement d’outils, de contrôle et de reprise par le nombre de pièces acceptées.
  • Diagnostic du procédé : Nous avons établi que la maîtrise des copeaux, et non la vitesse de coupe, était la cause fondamentale de la perte de rentabilité.
  • Optimisation de l’outillage : Nous avons modifié la géométrie du brise-copeaux, ajusté les avances et les vitesses de coupe, puis optimisé la pression d’alimentation en liquide de coupe pour maîtriser les copeaux.
  • Essai en production : Nous avons volontairement allongé légèrement le temps de cycle pour stabiliser le procédé, en suivant le nombre de pièces acceptées et les temps d’arrêt sur une série complète.
Outil de tournage usinant un axe en acier, avec copeaux métalliques et détail agrandi d’un copeau.

Maîtrise des copeaux lors du tournage d’un axe

Principaux effets économiques

Rebuts et reprises : Ils ont été ramenés à un niveau proche de zéro, réduisant fortement les taux de rejet et supprimant les arrêts pour ébavurage manuel.

Prévisibilité des livraisons : Les dates d’achèvement sont devenues prévisibles à 100 % grâce à un fonctionnement ininterrompu.

Coût total : Le client a obtenu un coût global plus faible par pièce conforme malgré un cycle machine légèrement plus long.

Étude de cas 2 : éviter les retards d’assemblage en validant d’abord les caractéristiques difficiles à usiner

Présentation du client

Un fabricant de machines industrielles avait besoin d’un lot de corps de pièces tournés pour le lancement planifié d’une ligne d’assemblage.

Le défi

Si les dimensions extérieures ne posaient pas de difficulté, chaque corps comportait un alésage profond destiné à recevoir une pièce d’accouplement aux tolérances serrées. Le porte-à-faux important de la barre d’alésage provoquait du broutage et des traces de vibration dans l’alésage, empêchant le bon ajustement de la pièce associée. Détecter ce problème au contrôle final n’aurait laissé que des solutions coûteuses, comme la mise au rebut ou des réparations spécifiques, avec un risque d’arrêt de la ligne d’assemblage du client.
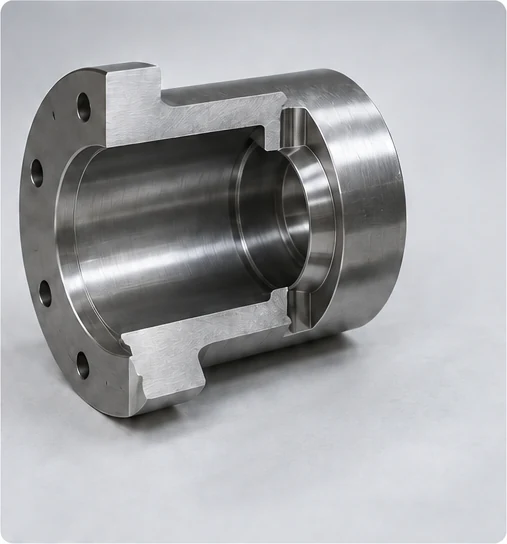
Vue conceptuelle en coupe d’un corps de pièce tourné montrant son alésage intérieur.

Corps de pièce à alésage profond

Notre stratégie et notre solution

Pour éviter d’exposer l’ensemble du lot à ce risque, nous avons mis en place un protocole de validation des caractéristiques avant production :

  • 1
    Contrôle de stabilité : Nous avons examiné le rapport entre le porte-à-faux et le diamètre de la barre d’alésage, revu la rigidité de son support et optimisé les paramètres de coupe pour assurer la stabilité à grande profondeur.
  • 2
    Contrôle approfondi des premières pièces : Nous avons fabriqué des pièces d’essai et contrôlé minutieusement l’alésage sur toute sa profondeur utile avant de libérer le reste de la matière première pour la production.
  • 3
    Analyse risques/coûts : Nous avons présenté au client un choix clair : investir dès le départ une somme limitée dans la mise au point du procédé pour garantir la qualité de l’alésage, ou risquer des reprises sur le lot et un arrêt de l’assemblage.

Principaux effets économiques

  • Aucun arrêt de la ligne d’assemblage : Le client a reçu des pièces qui s’ajustaient aux composants associés dès le premier montage.
  • Réduction anticipée des risques : En validant d’abord la caractéristique la plus difficile à usiner, nous avons préservé des matières premières coûteuses et garanti la conformité du produit.

Étude de cas 3 : réduire les frais de préparation sans surstocker

Présentation du client

Une marque d’équipements avait besoin de plusieurs variantes d’entretoises tournées pour différentes gammes de produits.

Le défi

Les entretoises demandées par le client avaient exactement le même matériau et le même diamètre extérieur, mais des longueurs différentes. Commander chaque référence séparément obligeait à payer plusieurs fois les frais de préparation machine. À l’inverse, acheter de très grandes quantités de chaque longueur pour éviter ces frais immobilisait trop de capital dans les stocks.
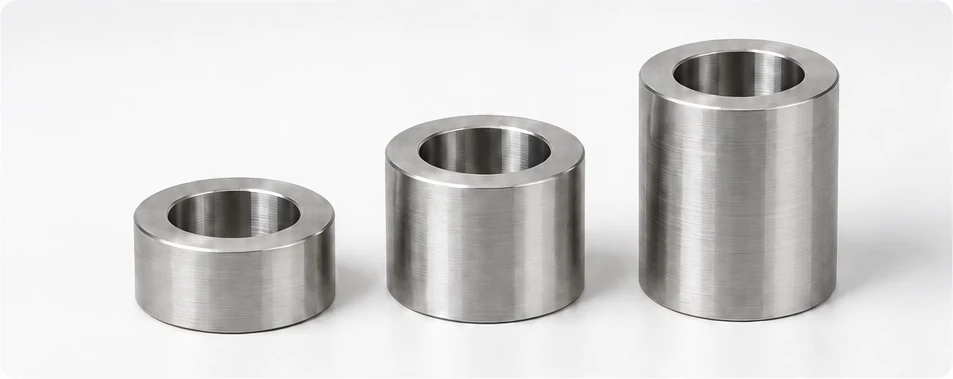
Trois entretoises métalliques de même diamètre extérieur et de longueurs différentes.

Famille d’entretoises tournées

Notre stratégie et notre solution

Nous avons travaillé avec le service achats du client pour regrouper ces lignes de commande dans une campagne de fabrication coordonnée par famille de pièces :

  • Analyse des préparations communes : Nous avons étudié les plans pour distinguer les opérations communes — chargement de matière, outils principaux de tournage et serrage des pièces — des opérations propres à chaque variante, comme les longueurs de tronçonnage et les détails géométriques secondaires.
  • Production consécutive : Nous avons programmé la machine pour produire plusieurs longueurs de pièces dans un lot continu, en supprimant les étapes de préparation redondantes.
  • Livraisons planifiées : Nous avons établi un accord de livraison souple permettant au client de recevoir les pièces par étapes, selon les besoins de son programme de production.
Approche Coûts de préparation Capital immobilisé en stock Flexibilité globale
Commandes séparées Élevés (payés par ligne de commande) Faible Élevée
Commande groupée traditionnelle Faibles (une seule préparation importante) Élevé (capital immobilisé) Faible
Notre stratégie par famille de pièces Minimisés (préparations communes) Limité (commandes selon la demande) Élevée (livraisons échelonnées)

Principaux effets économiques

  • Économies : Réduction notable des coûts totaux de préparation, sans engagement sur des volumes de stock importants.
  • Maîtrise des stocks : Le client a maintenu des stocks limités, adaptés aux besoins réels et immédiats de l’assemblage.

Comment pouvons-nous vous aider ?

Le choix d’un fournisseur de tournage CNC adapté est important pour la réussite des projets industriels.

Novelty Structures fournit des pièces tournées CNC sur mesure de haute qualité, adaptées aux besoins industriels exigeants.

Contactez notre équipe pour discuter de vos besoins en tournage CNC, notamment du matériau, de la quantité, des tolérances et de l’état de surface.

Questions fréquentes

Quels types de pièces peuvent être fabriqués par tournage CNC ?2024-12-31T21:43:51+00:00

Le tournage CNC est idéal pour créer des pièces comme :

  • Composants cylindriques
  • vis et boulons
  • Arbres et tiges
  • bagues et entretoises
  • Composants filetés
  • Ajustements sur mesure
Quel est le délai d’exécution typique pour les projets de tournage CNC ?2024-12-31T21:44:26+00:00

Le délai d’exécution dépend de la complexité de la pièce, de la quantité et de la charge de travail actuelle. Pour les pièces simples, le délai est généralement de 2 à 5 jours, tandis que les projets complexes ou à volume élevé peuvent prendre 1 à 2 semaines.

Y a-t-il des limitations de conception pour le tournage CNC ?2024-12-31T21:44:59+00:00

Le tournage CNC est le plus adapté aux pièces présentant une symétrie de révolution. Cependant, des caractéristiques telles que des rainures, des filetages et des contours complexes peuvent être ajoutées. Les conceptions non cylindriques peuvent nécessiter des opérations de fraisage CNC supplémentaires.

Quel est le coût des services de tournage CNC ?2024-12-31T21:45:47+00:00

Le prix dépend de facteurs tels que :

  • Type de matériau
  • Complexité des pièces
  • Exigences en matière de tolérances et de finition de surface
  • Quantité de pièces
Peut-on inclure des opérations secondaires comme la finition ?2025-12-08T12:52:21+00:00

Oui, de nombreux services de tournage CNC proposent des traitements secondaires, notamment :

  • Polissage
  • Anodisation
  • Placage (par exemple, chromage ou zingage)
  • Traitement thermique
  • Surface grinding
Quels types de machines sont utilisés dans le tournage CNC ?2024-12-31T21:46:51+00:00

  • Tours : Tours CNC standard pour les opérations de tournage de base.
  • Tours de type Suisse (Swiss-style Lathes) : Pour les petites pièces complexes et minutieuses.
  • Centres de Tournage CNC Multi-axes : Combinaison de tournage et de fraisage pour les pièces complexes en une seule configuration.
Le tournage CNC peut-il créer des filetages personnalisés ?2024-12-31T21:47:21+00:00

Oui, le tournage CNC peut produire des filetages internes et externes personnalisés selon les normes métriques et impériales.

Quels types de finitions de surface peut-on obtenir avec le tournage CNC ?2024-12-31T21:47:58+00:00

Le tournage CNC permet de produire des pièces avec différentes finitions de surface, telles que :

  • À l’état brut d’usinage : Finition de base obtenue par l’outil de coupe.
  • Poli : Surfaces lisses et réfléchissantes.
  • Mat : Surfaces non réfléchissantes.
  • Grenaillage : Pour des textures uniformes.
  • Anodisation ou placage : pour une durabilité ou une esthétique accrue.
Quelle est la différence entre le tournage CNC 2 axes, 3 axes et multi-axes ?2024-12-31T21:48:47+00:00
  • Tournage 2 axes : Tours de base pour les pièces cylindriques et symétriques.
  • Tournage 3 axes : Ajoute un outil de fraisage pour des caractéristiques supplémentaires comme des fentes ou des surfaces planes.
  • Tournage multi-axes : Combine le tournage et le fraisage sur plusieurs axes pour des pièces complexes et asymétriques.
Comment le tournage CNC gère-t-il les géométries complexes ?2024-12-31T21:49:22+00:00

Les tours CNC modernes, dotés d’outils motorisés et de capacités multi-axes, peuvent traiter des géométries complexes, notamment :

  • Rainures et fentes
  • Découpes inférieures
  • Surfaces coniques ou profilées
  • Trous excentrés
Comment puis-je réduire le coût du tournage CNC ?2024-12-31T21:49:54+00:00
  • Optimiser la conception des pièces afin de minimiser les fonctionnalités complexes.
  • Choisissez des matériaux facilement disponibles.
  • Commandez de plus grandes quantités pour réduire le coût unitaire.
  • Utilisez des tolérances aussi strictes que nécessaire au bon fonctionnement.

Centre de connaissances
Go to Top