Acier Hardox

Tôle Hardox 500

Novelty Structures fournit des pièces et ensembles en acier Hardox de haute qualité pour des applications résistantes à l’usure

Construction et terrassement
- Revêtements de godets et lames pour excavateurs et chargeurs<br>- Bennes de camions articulés ou tombereaux<br>- Pièces de concasseurs telles que mâchoires et marteaux<br><br><br>
Extraction minière et carrières
- Goulottes et trémies pour la manutention des matériaux<br>- Cribles et alimentateurs<br>- Composants pour foreuses<br>
Agriculture
- Socs de charrue et herses<br>- Remorques pour charges abrasives<br>- Lames de coupe pour la récolte</p>
<p>
Recyclage
- Lames et marteaux de broyeurs<br>- Conteneurs de recyclage<br>- Revêtements de convoyeurs</p>
<p>
Transport
- Remorques basculantes pour charges plus élevées<br>- Conteneurs de transport résistants à l’abrasion<br>- Revêtements de wagons ferroviaires</p>
<p>
Fabrication
- Outils de presse tels que matrices et poinçons<br>- Revêtements pour mélangeurs industriels<br>- Tuyaux et coudes pour systèmes de boues</p>
<p>

Qu’est-ce que l’acier Hardox ?

L’acier Hardox est une marque de premier plan dans les aciers résistants à l’usure, produite par l’entreprise suédoise SSAB. Grâce à sa qualité exceptionnelle et à sa domination sur le marché, Hardox est devenu un terme générique pour désigner les plaques anti-usure dans le monde entier.

L’acier Hardox offre des performances élevées dans les applications agressives et les environnements fortement abrasifs, ce qui en fait un matériau idéal pour des usages que d’autres nuances d’acier ne peuvent tout simplement pas assurer. Cela est dû à sa surface extrêmement dure et à sa grande ténacité résultant de sa composition.

Fraisage Hardox

Avantages du Hardox

  • Durabilité : L’acier Hardox présente une dureté et une ténacité exceptionnelles, supportant des pressions extrêmes dans des environnements industriels lourds. Grâce à sa durabilité, il surpasse l’acier au carbone en absorption d’impact et en résistance à l’usure et à l’abrasion sans déformation permanente.

  • Précision : L’acier Hardox conserve sa forme même après exposition à des environnements difficiles. Il offre des performances prévisibles et fiables tout en permettant des tolérances très strictes en termes d’épaisseur et de planéité.

  • Fabrication : La tôle d’usure Hardox présente des particularités de mise en œuvre légèrement différentes. Le perçage, le fraisurage, le taraudage, le tournage et le fraisage sont effectués avec des outils en acier rapide. Ses propriétés uniformes, ses tolérances d’épaisseur serrées et sa surface lisse rendent la tôle d’usure Hardox idéale pour le pliage libre et le profilage à rouleaux. Elle offre également une excellente soudabilité avec tout acier soudable. Sa planéité et ses faibles tolérances d’épaisseur facilitent le soudage automatique et réduisent le temps d’ajustage et de pointage.

  • Longévité : L’acier Hardox est un matériau plus coûteux que l’acier au carbone, mais en tenant compte de sa longévité, il devient bien plus rentable que l’acier doux.

  • Rapport résistance/poids : L’acier Hardox offre un rapport résistance/poids très élevé, essentiel dans les applications où le poids du matériau influence fortement la rentabilité du produit final. La tôle Hardox réduit le poids et prolonge la durée de vie des structures métalliques par rapport à l’acier doux.

  • Polyvalence : La variété des dimensions rend la tôle d’usure Hardox adaptée à une large gamme de conceptions et de produits. Les qualités exceptionnelles des tôles Hardox plates sont également disponibles sous forme de tubes et de barres rondes.

  • Identification : Tous les produits Hardox sont clairement identifiés. Un numéro d’identification unique est estampillé sur les plaques et tôles pour assurer la traçabilité. D’autres informations telles que les dimensions, le numéro de série et le numéro de coulée sont imprimées avant la livraison. Connaître l’identité unique du produit facilite considérablement le travail en atelier et le contrôle qualité.

Qu’est-ce qui rend Hardox idéal ?

Pour les applications d’usure sensibles au coût et orientées performance, Hardox est l’option idéale pour les fabricants.

L’acier Hardox est fréquemment utilisé dans la fabrication de composants pour installations industrielles , les structures de manutention de matériaux en vrac et les trémies et goulottes .

Bien qu’il soit principalement conçu comme une tôle d’usure, la combinaison unique de dureté et de ténacité lui permet de fonctionner comme pièce porteuse dans des applications telles que les godets, les bennes et les conteneurs.

Avec l’acier Hardox, il est possible de concevoir des structures à la fois résistantes à l’usure, robustes et légères.

Fabrication et usinage de l’acier Hardox

Fabrication des pièces en Hardox ?

  • Découpe

Les nuances d’acier Hardox conviennent à toutes les méthodes de découpe thermique, notamment l’oxycoupage, la découpe plasma et la découpe laser. Pour certaines nuances, un préchauffage ou un post-chauffage peut être nécessaire afin d’éviter les fissures après découpe. De plus, pour limiter le ramollissement, la découpe sous eau est recommandée.

  • Pliage

Le pliage des tôles et plaques en acier à haute résistance est rarement difficile, mais certains paramètres doivent être pris en compte.

  • Soudage

Pour un soudage de haute qualité, nettoyez la zone à souder pour éliminer poussière, huile, corrosion ou autres impuretés avant l’opération. En plus d’une bonne hygiène de soudage, veillez particulièrement aux aspects suivants :

  • Préchauffage

Il est essentiel de respecter la température minimale de préchauffage recommandée ainsi que la procédure pour obtenir et mesurer la température autour du joint afin d’éviter les fissures dues à l’hydrogène.

  • Apport thermique

Les différents procédés de soudage ont des rendements thermiques variables. Un apport thermique excessif augmente la largeur de la zone affectée thermiquement, ce qui détériore les propriétés mécaniques et la résistance à l’usure. Un faible apport thermique présente de nombreux avantages.

  • Séquence de soudage

Avant le pointage, il est essentiel de maintenir un jeu à la racine ne dépassant pas 3 mm. Un écartement uniforme le long du joint est souhaitable. De plus, il est recommandé d’éviter les amorces et arrêts de soudure dans les zones fortement sollicitées.

  • Consommables de soudage

Les consommables non alliés et faiblement alliés avec une limite d’élasticité maximale de 500 MPa sont généralement recommandés pour l’acier Hardox. Les consommables faiblement alliés augmentent la dureté de la pièce, ce qui peut réduire le taux d’usure du métal d’apport.

Pliage Hardox

Pliage de l’Hardox

  • Vérifiez le sens de laminage de la tôle. Si possible, orientez-le perpendiculairement à la ligne de pliage. Cela permet souvent de réaliser un pli plus serré.

  • Vérifiez la qualité de surface de la tôle. Des irrégularités ou des impuretés peuvent réduire la capacité de pliage et provoquer des fissures.

  • Meulez les bords découpés thermiquement ou cisaillés.

  • Les outils de pliage doivent être plus durs que la pièce à travailler pour garantir leur longévité.

  • Évitez de replier pour corriger l’angle. Replier au même endroit réduit fortement la capacité de pliage.
  • Il est impossible de prédire précisément le retour élastique d’un matériau lors du pliage, car cela dépend de nombreux facteurs. C’est pourquoi des essais préliminaires sont recommandés.

  • Les fortes forces appliquées aux aciers à haute résistance peuvent provoquer des fissures en surface ; il est donc essentiel de garantir un rayon de pliage suffisamment grand en fonction de l’épaisseur de la pièce.

Comparaison des nuances Hardox

Défis de la fabrication Hardox

Comparaison des nuances Hardox   

Soudage de l’Hardox

  • Préchauffage

Le préchauffage aide à prévenir les fissures dues à l’hydrogène et améliore la soudabilité. Aucun préchauffage n’est nécessaire pour Hardox 400/450 (jusqu’à 20 mm d’épaisseur) dans des conditions normales. Le préchauffage devient essentiel dans certaines situations, notamment pour Hardox 500 et les nuances supérieures, pour les plaques de plus de 20 mm, ou en cas de travail dans un environnement froid ou humide. La température de préchauffage recommandée se situe entre 150 et 200°C (300–400°F), selon la nuance et l’épaisseur de l’acier.

  • Matériaux d’apport

Il est recommandé d’utiliser des consommables de soudage non alliés ou faiblement alliés avec une limite d’élasticité maximale de 500 MPa, tandis que des consommables à plus haute résistance (jusqu’à 900 MPa) conviennent au Hardox 400 et 450 pour des épaisseurs de 0,7 à 6,0 mm. Les consommables faiblement alliés augmentent la dureté du métal fondu, réduisant ainsi l’usure, et des consommables de rechargement dur peuvent être appliqués sur la passe de finition pour une meilleure résistance à l’abrasion. Pour garantir une qualité de soudure optimale, la teneur en hydrogène dans le métal fondu ne doit pas dépasser 5 ml/100 g, ce qui peut être atteint grâce à l’utilisation de fil plein en soudage MAG/GMA ou TIG/GTA. Un stockage correct des consommables, conformément aux instructions du fabricant, permet de maintenir ces normes.

  • Soudage sur le primaire Hardox

Les plaques d’usure Hardox peuvent être soudées directement sur leur primaire à faible teneur en zinc, qui peut également être brossé ou meulé autour du joint si nécessaire. Retirer le primaire avant soudage réduit la porosité et améliore le soudage en position difficile. Si le primaire reste en place, une légère augmentation de la porosité de surface et sous-surface peut se produire. L’utilisation du procédé FCAW avec flux basique permet de minimiser la porosité. Une ventilation adéquate est essentielle pour réduire les risques sanitaires et environnementaux liés au primaire lors du soudage.

Températures de préchauffage Hardox
Nuance Hardox Température de préchauffage
Hardox® HiTemp 300°C (572°F)
Hardox® HiTuf 300°C (572°F)
Hardox® HiAce 225°C (437°F)
Hardox® 400 225°C (437°F)
Hardox® 450 225°C (437°F)
Hardox® 500 225°C (437°F)
Hardox® 500 Tuf 225°C (437°F)
Hardox® 550 225°C (437°F)
Hardox® 600 225°C (437°F)
Hardox® Extreme 100°C (212°F)

Usinage de l’Hardox

L’usinage des plaques d’usure Hardox nécessite des outils carbure de haute qualité et des paramètres précis, avec de faibles vitesses de coupe et des avances élevées afin de minimiser la chaleur et l’usure des outils. L’utilisation de techniques telles que le perçage avec débourrage, le fraisage en avalant, ou encore l’emploi de plaquettes en céramique ou CBN permet de mieux contrôler les efforts de coupe et d’améliorer l’état de surface.

  • Perçage

Pour le perçage des plaques Hardox, les forets HSS ne doivent être utilisés qu’en conditions machines instables et conviennent uniquement aux matériaux jusqu’à 500 Brinell.

En conditions stables, il est préférable d’utiliser des forets en carbure monobloc, des forets à tête interchangeable ou des forets à plaquettes amovibles. Pour réduire les vibrations et prolonger la durée de vie du foret, il faut minimiser la distance avec la colonne, éviter les forets trop longs, brider solidement la pièce, utiliser une table rigide, appliquer un liquide de coupe à 8–12 %, et réduire momentanément l’avance juste avant la sortie du foret pour éviter l’ébrèchement de la pointe.

Données de perçage Hardox
Paramètres de perçage des nuances Hardox
Nuance d’acier Vitesse de coupe (Vc), m/min Avance par tour (fn), mm/tour
Ø 10 mm Ø 15 mm Ø 20 mm Ø 25 mm Ø 30 mm
Hardox HiTemp 7 – 9 0.11 0.16 0.23 0.29 0.35
Hardox HiAce 5 – 7 0.1 0.15 0.2 0.25 0.3
Hardox HiTuf 10 – 12 0.1 0.16 0.23 0.29 0.35
Hardox 400 7 – 9 0.11 0.16 0.23 0.29 0.35
Hardox 450 5 – 7 0.1 0.15 0.2 0.25 0.3
Hardox 500 3 – 5 0.08 0.12 0.16 0.2 0.24
Hardox 500 Tuf 3 – 5 0.08 0.12 0.16 0.2 0.2
  • Taraudage et fraisage de filets

Pour le taraudage de matériaux jusqu’à 500 Brinell, il est recommandé d’utiliser des tarauds à quatre goujures conçus pour supporter un couple élevé. Si le diamètre n’est pas critique, percer un trou 3 % plus grand que le diamètre standard peut contribuer à prolonger la durée de vie du taraud.


Vitesses de taraudage des nuances Hardox
Nuance d’acier Vitesse de coupe (Vc), m/min Dimensions de – à
Hardox HiTemp 4 – 8 M6 – M30
Hardox HiAce 1 – 3 M8 – M30
Hardox HiTuf 6 – 10 M6 – M30
Hardox 400 4 – 8 M6 – M30
Hardox 450 1 – 5 M6 – M30
Hardox 500 1 – 3 M8 – M30
Hardox 500 Tuf 1 – 3 M8 – M30


Le fraisage de filets nécessite une machine CNC.


Vitesses de fraisage de filets des nuances Hardox
Nuance d’acier Vitesse de coupe (Vc), m/min Avance par dent (fz), mm/dent
Hardox HiTemp 60 – 80 0.02 – 0.05
Hardox HiAce 40 – 60 0.02 – 0.04
Hardox HiTuf 70 – 100 0.03 – 0.06
Hardox 400 60 – 80 0.02 – 0.05
Hardox 450 50 – 70 0.02 – 0.05
Hardox 500 40 – 60 0.02 – 0.05
Hardox 500 Tuf 40 – 60 0.02 – 0.05
Hardox 550 35 – 55 0.02 – 0.04
Hardox 600 30 – 40 0.01 – 0.03
Hardox Extreme 25 – 35 0.01 – 0.03
  • Fraisage

Pour obtenir un copeau plus épais, la fraise utilisée pour le fraisage doit être décalée par rapport au centre. Une coupe passant par l’axe de la fraise peut provoquer des vibrations. Un bridage adapté est également essentiel pour éviter les vibrations. En cas d’utilisation de plaquettes, le fraisage à sec est recommandé.

Paramètres de surfaçage du Hardox
Nuance d’acier Vitesse de coupe (Vc), m/min Avance par dent (fz), mm/t
Min Max
Hardox HiTemp 120 – 160 0.1 0.25
Hardox HiAce 100 – 140 * 0.10 * 0.25
Hardox HiTuf 140 – 180 0.1 0.25
Hardox 400 120 – 160 0.1 0.25
Hardox 450 110 – 150 0.1 0.25
Hardox 500 100 – 140 0.1 0.25
Hardox 500 Tuf 100 – 140 0.1 0.25
Hardox 550 70 – 90 0.1 0.2
Hardox 600 50 – 70 0.1 0.2
Hardox Extreme 30 – 50 0.1 0.2
  • Tournage

L’utilisation d’un fluide de coupe est vivement recommandée pour le tournage des barres Hardox. Pour les grandes pièces, une nuance de carbure plus tenace serait nécessaire. Pour des avances plus élevées, il convient de réduire la vitesse de coupe.

Paramètres de tournage recommandés pour les barres Hardox
Données de coupe
Tournage
Carbure cémenté
Ébauche Finition
Vitesse de coupe, Vc (m/min) 70 – 90 70 – 130
Avance par tour, fn (mm/r) 0.2 – 0.6 0.05 – 0.3
Profondeur de passe, ap (mm) 2 – 4 0.5 – 2
Nuances adaptées P20 – P35*
K20 – K30* / K01 – K20*

Étude de cas : durée de vie des blindages de broyeur

Un grand centre de recyclage de matériaux exploitant des broyeurs industriels à haut débit rencontrait des difficultés récurrentes de maintenance. Les blindages d’usure internes, initialement fabriqués en acier doux standard, se dégradaient rapidement sous l’effet continu des déchets abrasifs et des impacts importants à l’alimentation. Ces blindages en acier doux devaient être entièrement remplacés environ tous les deux mois.

Le client nous a sollicités pour concevoir une solution d’usure plus durable. Les remplacements fréquents entraînaient des coûts élevés de main-d’œuvre et de pièces, mais aussi des arrêts perturbant l’installation et limitant l’ensemble des opérations de recyclage. L’objectif principal était clair : prolonger la durée de vie des composants pour l’aligner sur les cycles de révision planifiés de l’usine.
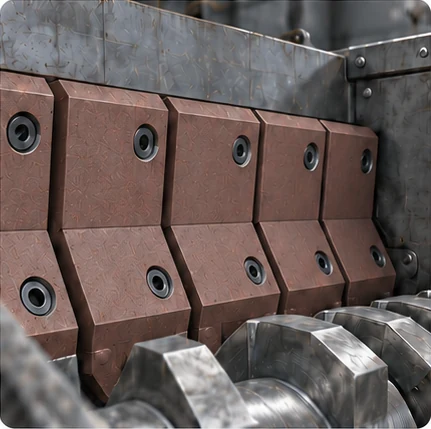
Visuel conceptuel généré de blindages d’usure boulonnés à l’intérieur d’un broyeur industriel

Ensemble de blindages de broyeur
Visuel conceptuel généré ; il ne s’agit pas d’une photographie du projet.

Solution technique et amélioration du matériau

En collaboration étroite avec le client et nos partenaires de fabrication, Novelty Structures a réalisé une analyse approfondie des mécanismes de défaillance. Au lieu d’un remplacement à l’identique, notre équipe technique a prescrit le passage à des blindages en tôle d’usure Hardox® 500 de qualité supérieure.

Hardox® 500 est un acier résistant à l’abrasion d’une dureté nominale de 500 HBW, conçu pour résister à une usure intense par glissement et à des impacts modérés. Nous avons conçu et fabriqué sur mesure des plaques de blindage de remplacement parfaitement ajustées, constituant une première amélioration intermédiaire pour évaluer l’évolution de l’usure à long terme.

Performances en service et résultats quantifiés

Dans les conditions réelles de broyage, les blindages sur mesure en Hardox® 500 ont donné d’excellents résultats : ils ont tenu quatre mois, soit exactement le double des deux mois obtenus avec les anciens blindages en acier doux. Ce doublement constaté de la durée de vie a apporté au client des avantages opérationnels et financiers immédiats.

Indicateur de performance Acier doux (référence) Solution conçue en Hardox® 500 Effet opérationnel
Durée de vie en service des blindages 2 mois 4 mois Augmentation de 100% de la durée de vie
Interventions de maintenance 6 remplacements / an 3 remplacements / an Réduction de 50% de la main-d’œuvre et des arrêts
Mécanisme d’usure et de dégradation Érosion rapide par glissement Amincissement uniforme maîtrisé Intégrité structurelle et sécurité préservées

Enseignements pratiques et recommandations techniques

  • Alignement des intervalles de maintenance : Évaluez les blindages de remplacement en Hardox® 500 au regard du cycle de maintenance exact requis par l’exploitation. Aligner la durée de vie des composants sur les révisions de l’usine élimine les arrêts non planifiés.
  • Enregistrement des paramètres de référence : Avant un essai de matériau, documentez systématiquement le mécanisme de défaillance existant, les heures effectives de fonctionnement, le tonnage traité et les heures de main-d’œuvre nécessaires au remplacement de référence.
  • Contrôle de l’évolution de l’usure : Lors des inspections de maintenance courante, distinguez l’amincissement progressif et prévisible des défaillances graves telles que la fissuration, la déformation plastique permanente ou la rupture des fixations. Une durée de vie accrue n’est bénéfique que si l’ensemble du blindage reste sûr et apte au service.
  • Dépendance au contexte d’utilisation : Si la durée de vie des blindages a doublé dans cette application de broyage, les gains possibles dépendent directement de l’indice d’abrasivité du matériau alimenté, de l’énergie des impacts à la chute, de la géométrie des sections de blindage et de la précision du montage.

Étude de cas 2 : engins de chantier

Un client de premier plan spécialisé dans les compacteurs lourds pour enrobés et sols souhaitait améliorer la durabilité des tambours. Les équipements de compactage exposés à des granulats minéraux grossiers et agressifs subissent une forte abrasion de surface. Sur les rouleaux oscillants, un frottement abrasif continu se produit à la surface du tambour, faisant de la résistance à l’usure une priorité de conception.

Cependant, l’utilisation d’aciers anti-usure avancés dans la construction de machines pose un double défi : le matériau doit résister à des conditions de terrain sévères tout en restant compatible avec les paramètres de fabrication de l’usine pour le pliage, le roulage, l’usinage et le soudage.

Choix du matériau et validation de la production

En collaboration avec le client, nous avons évalué plusieurs nuances avancées de tôles d’usure et retenu Hardox® 450 (dureté nominale de 450 HBW) pour son équilibre optimal entre résistance élevée à l’abrasion, ténacité aux chocs et excellente aptitude au formage en atelier.

Notre équipe a défini une validation en deux étapes pour réduire les risques liés au changement de matériau :

Étape 1 — Faisabilité en atelier et en production : Un prototype de tambour vibrant de compactage à l’échelle réelle a d’abord été fabriqué pour vérifier que les équipements standards de formage à froid, de pliage, de soudage et d’usinage de surface de l’usine pouvaient travailler le Hardox® 450 sans usure excessive des outils, microfissuration ni déformation dimensionnelle.

Étape 2 — Essais en conditions réelles : Une fois la faisabilité de production établie, le tambour prototype a été monté sur un compacteur lourd et mis directement en service avec le client sur un chantier routier en activité.
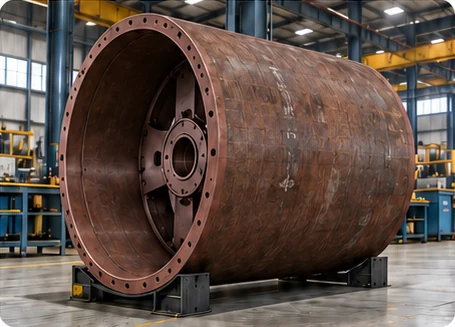
Visuel conceptuel généré d’un tambour de compactage fabriqué en atelier

Fabrication d’un tambour de compactage
Visuel conceptuel généré ; il ne s’agit pas d’une photographie du projet.
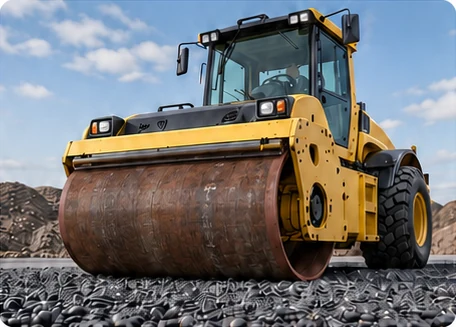
Visuel conceptuel généré d’un rouleau compacteur travaillant sur des granulats

Essai du rouleau sur chantier
Visuel conceptuel généré ; il ne s’agit pas d’une photographie du projet.

Résultats en service et observations à long terme

Après 1 000 heures de fonctionnement intensif dans des conditions exigeantes de compactage de granulats, le tambour a fait l’objet d’une inspection complète sur site. Les observations ont confirmé que les stries d’usinage initiales restaient nettement visibles sur toute la surface de la virole en Hardox® 450.

Le maintien des stries d’usinage après 1 000 heures de frottement abrasif intense sur les granulats a apporté une preuve concrète en service de l’excellente résistance du Hardox® 450 à l’usure de surface, donnant toute confiance pour la production en série.

Enseignement technique : validation en deux étapes des composants OEM

Lors de l’introduction d’aciers à haute résistance ou anti-usure (par exemple Hardox® 450) dans des composants cintrés ou usinés, séparez TOUJOURS la validation de la fabrication en atelier de la validation en service.

  • Validation en atelier : Vérifiez les rayons de formage à froid, la préparation des joints soudés, la compatibilité des consommables de soudage, la maîtrise des contraintes résiduelles et les tolérances géométriques finales.
  • Validation en service : Mettez un composant d’essai représentatif en conditions réelles et effectuez des mesures physiques d’usure planifiées avant de décider son adoption sur l’ensemble du parc.

Étude de cas 3 : bennes lourdes

Dans le transport commercial et le terrassement lourd, les limites de poids total des véhicules déterminent strictement les capacités maximales de transport autorisées. Pour les véhicules limités par le poids, chaque kilogramme de masse propre de la benne réduit directement la masse nette de matériau pouvant être transportée légalement.

Un client constructeur de véhicules de transport commercial a sollicité Novelty Structures pour revoir la conception d’une benne pour service intensif. La conception existante utilisait des tôles classiques d’acier de construction S355 de 10 mm, donnant une structure excessivement lourde qui limitait la charge utile totale et augmentait la consommation de carburant lors des trajets à vide.
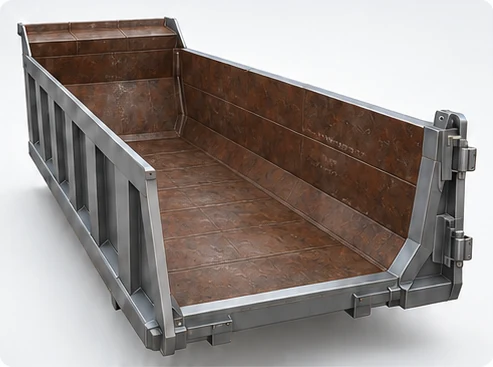
Visuel conceptuel généré de la disposition des tôles d’usure à l’intérieur d’une benne

Disposition des tôles d’une benne
Visuel conceptuel généré ; il ne s’agit pas d’une photographie du projet.

Nouvelle conception technique et optimisation des épaisseurs

Notre équipe technique a entièrement revu la structure, remplaçant les tôles lourdes d’acier de construction de 10 mm par des tôles d’usure Hardox® 450 à haute résistance, plus fines, de 8 et 6 mm. Grâce à la limite d’élasticité, à la résistance à la traction et à la dureté du Hardox® 450, nettement supérieures à celles de l’acier doux standard, nous avons réduit les épaisseurs tout en maintenant une résistance supérieure aux enfoncements par impact, aux rayures profondes par abrasion et aux déformations structurelles.

Spécification de conception Acier de construction d’origine Hardox® 450 optimisé Avantage net
Épaisseur des tôles 10 mm 8 et 6 mm Réduction d’épaisseur de 40%
Masse à vide de la benne 3,4 tonnes (3 400 kg) 2,6 tonnes (2 600 kg) Allègement de 800 kg
Capacité de charge utile Charge utile de référence Référence + 800 kg de charge utile supplémentaire Recettes accrues / tonne-kilomètre

Avantages opérationnels et augmentation de la charge utile

Avec notre conception en tôles minces Hardox® 450, la masse totale de la benne est passée de 3,4 à 2,6 tonnes. L’allègement immédiat d’environ 800 kg a directement transformé la masse propre économisée en 800 kg de capacité de charge utile supplémentaire génératrice de recettes par cycle de transport.

Points de calcul structurel pour les réductions d’épaisseur

Avant de prescrire des tôles Hardox® 450 plus fines, nos ingénieurs effectuent une analyse structurelle rigoureuse pour évaluer les principaux facteurs de performance au-delà de la résistance à l’usure :

  • Identification des contraintes d’exploitation : Déterminez si la productivité de l’équipement est principalement limitée par le poids total autorisé du véhicule, le volume de la benne ou des impacts locaux extrêmes.
  • Revue structurelle multifactorielle : Évaluez la rigidité des sections, la résistance aux impacts dynamiques localisés, les limites de tenue en fatigue cyclique et les détails de fixation des assemblages soudés, en complément des surépaisseurs pour l’usure abrasive pure.
  • Dépendance au contexte d’utilisation : Une réduction d’épaisseur réussie sur une benne transportant du gravier granulaire n’est pas automatiquement transposable à une benne de carrière manutentionnant de gros blocs issus du minage.
  • Éléments requis pour une demande de fabrication : Pour toute demande de fabrication ou de nouvelle conception, fournissez toujours la masse à vide de la benne existante, le plan de tôlage actuel, la masse volumique et la granulométrie du matériau ainsi que les hauteurs de chute au chargement.

Bonnes pratiques

Pour assurer une fiabilité, une intégrité structurelle et une rentabilité maximales pour toutes les installations de pièces d’usure, nous suivons des recommandations techniques standardisées lors du choix des matériaux, de la conception et de la maintenance courante.

Protocoles de contrôle de la structure d’appui et de la sous-structure

Une tôle d’usure de très haute dureté, telle que Hardox® 550 ou Hardox® 600, nécessite une structure d’appui rigide, plane et bien entretenue pour fonctionner de manière fiable. Les tôles de haute dureté ont une ductilité plus faible ; une flexion ou une flèche excessive de l’enveloppe porteuse non renforcée peut induire de fortes contraintes résiduelles, entraînant la fissuration des tôles ou la rupture des fixations.

Réparation de la sous-structure : Avant d’autoriser la fabrication de blindages de remplacement sur mesure, recherchez sur l’enveloppe porteuse, le cadre et les points de fixation toute déformation thermique, usure mécanique ou affaissement structurel. Effectuez les réparations avant l’installation ; changer uniquement de nuance ne peut compenser une surface de montage endommagée.

Optimisation des dimensions des éléments : L’utilisation de plaques de blindage modulaires plus petites est une technique éprouvée pour limiter la flexion structurelle, absorber la dilatation thermique et réduire les concentrations de contraintes résiduelles.
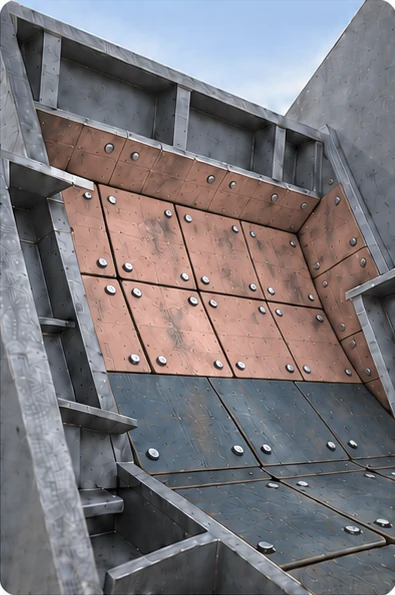
Visuel conceptuel généré de plaques de blindage modulaires boulonnées et de l’accès pour la maintenance

Accès aux blindages modulaires
Visuel conceptuel généré ; il ne s’agit pas d’une photographie du projet.

Conception axée sur la maintenance et liste de contrôle de l’accessibilité

Une pièce d’usure très durable peut néanmoins compliquer la maintenance si ses fixations sont inaccessibles ou si les plaques de remplacement ne passent pas par les trappes existantes. Lors des revues de conception, nous appliquons une liste de contrôle de maintenance en 5 points :

Liste de contrôle en 5 points pour la conception axée sur la maintenance (DfM) :

  • 1
    Accès physique pour la maintenance : Les techniciens peuvent-ils atteindre facilement les boulons de fixation et utiliser les outils de serrage au couple requis avec un dégagement suffisant ?
  • 2
    Dégagement du trajet d’extraction : Les plaques usées peuvent-elles être extraites en sécurité par les ouvertures existantes sans découper les cadres porteurs principaux ?
  • 3
    Manutention sûre et points de levage : Des œillets de levage, des trous de manutention ou des points de prise pour levage magnétique sont-ils intégrés à la conception de chaque plaque ?
  • 4
    Identification sans ambiguïté : Chaque pièce de remplacement porte-t-elle un numéro clairement frappé correspondant aux plans de positionnement pour le montage ?
  • 5
    Remplacement modulaire : Les sections fortement usées et soumises à de forts impacts peuvent-elles être remplacées indépendamment sans toucher aux plaques voisines encore utilisables ?

Comment pouvons-nous vous aider ?

Le choix et la fabrication du matériau anti-usure adapté exigent de concilier aptitude au formage en atelier, conception structurelle, accès pour la maintenance et mécanismes d’usure en service. Comme le montrent ces études de cas réels, nos solutions techniques apportent des avantages opérationnels quantifiables : doublement de la durée de vie des composants, élimination des arrêts de maintenance non planifiés et augmentation de la charge utile commerciale.

Pour consulter notre équipe technique au sujet de la fabrication de tôles d’usure sur mesure, d’une nouvelle conception structurelle ou de la mise en place d’un essai d’usure scientifique, contactez Novelty Structures.

Questions fréquentes

Qu’est-ce qui rend l’acier Hardox unique ?2024-12-25T00:52:11+00:00

L’acier Hardox combine dureté, ténacité et flexibilité, ce qui le rend idéal pour les applications intensives. Il résiste à l’usure, encaisse les chocs sans se fissurer et peut être usiné, coupé ou soudé comme l’acier ordinaire.

Comment choisir la bonne nuance d’acier Hardox ?2024-12-25T00:52:45+00:00

Le choix de la nuance dépend de votre application spécifique :

  • Pour la résistance générale à l’usure, choisissez Hardox 400 ou 450.
  • Pour les conditions d’usure extrême, optez pour Hardox 500 ou 600.
  • Pour les composants structurels soumis à de forts impacts, Hardox HiTuf est idéal.
Quelles épaisseurs sont disponibles pour l’acier Hardox ?2024-12-25T00:53:19+00:00

L’acier Hardox est disponible dans une large gamme d’épaisseurs, de 2 mm (pour les applications légères) à plus de 100 mm (pour les utilisations intensives).

Comment l’acier Hardox se compare-t-il à l’acier standard ?2024-12-25T00:53:54+00:00

L’acier Hardox offre une dureté, une ténacité et une résistance à l’usure supérieures à celles de l’acier standard. Cela se traduit par une durée de vie plus longue, une maintenance réduite et de meilleures performances dans des conditions difficiles.

L’acier Hardox peut-il être personnalisé pour des projets spécifiques ?2024-12-25T00:54:43+00:00

Oui ! L’acier Hardox peut être personnalisé par la découpe, l’usinage et le traitement pour répondre à vos exigences uniques.

Quel est le délai de livraison pour l’acier Hardox ?2024-12-25T00:55:15+00:00

Le délai de livraison dépend de la nuance, de l’épaisseur et des dimensions.

Pourquoi devrais-je choisir l’acier Hardox plutôt que d’autres aciers résistants à l’usure ?2024-12-25T00:55:58+00:00

L’acier Hardox se distingue par sa qualité constante, sa durabilité prouvée et sa polyvalence.

Comment l’acier Hardox est-il fabriqué ?2024-12-25T00:56:43+00:00

L’acier Hardox est produit par un processus de laminage contrôlé, qui donne lieu à une microstructure à grain fin. Cette microstructure contribue à sa résistance à l’usure et à sa ténacité exceptionnelles.

L’acier Hardox fonctionne-t-il dans les climats froids ?2024-12-25T00:57:19+00:00

Oui, l’acier Hardox conserve sa ténacité et sa résistance aux chocs même à très basse température, ce qui le rend adapté aux environnements froids comme les opérations minières dans l’Arctique.

Puis-je utiliser des outils standard pour transformer l’acier Hardox ?2024-12-25T00:57:52+00:00

Des outils à haute résistance sont recommandés :

  • Perçage et Fraisage : Utilisez des outils à pointe en carbure ou en cobalt.
  • Découpe : Les méthodes au plasma, au laser ou à l’oxy-combustible sont les plus efficaces.
  • Formage : Nécessite un équipement approprié et le respect des directives de pliage pour des résultats optimaux.
L’acier Hardox est-il résistant à la corrosion ?2024-12-25T00:58:21+00:00

Bien que l’acier Hardox soit principalement conçu pour la résistance à l’usure, il peut être traité avec des revêtements protecteurs pour améliorer sa résistance à la corrosion, en particulier dans les environnements à forte humidité ou chimiques.
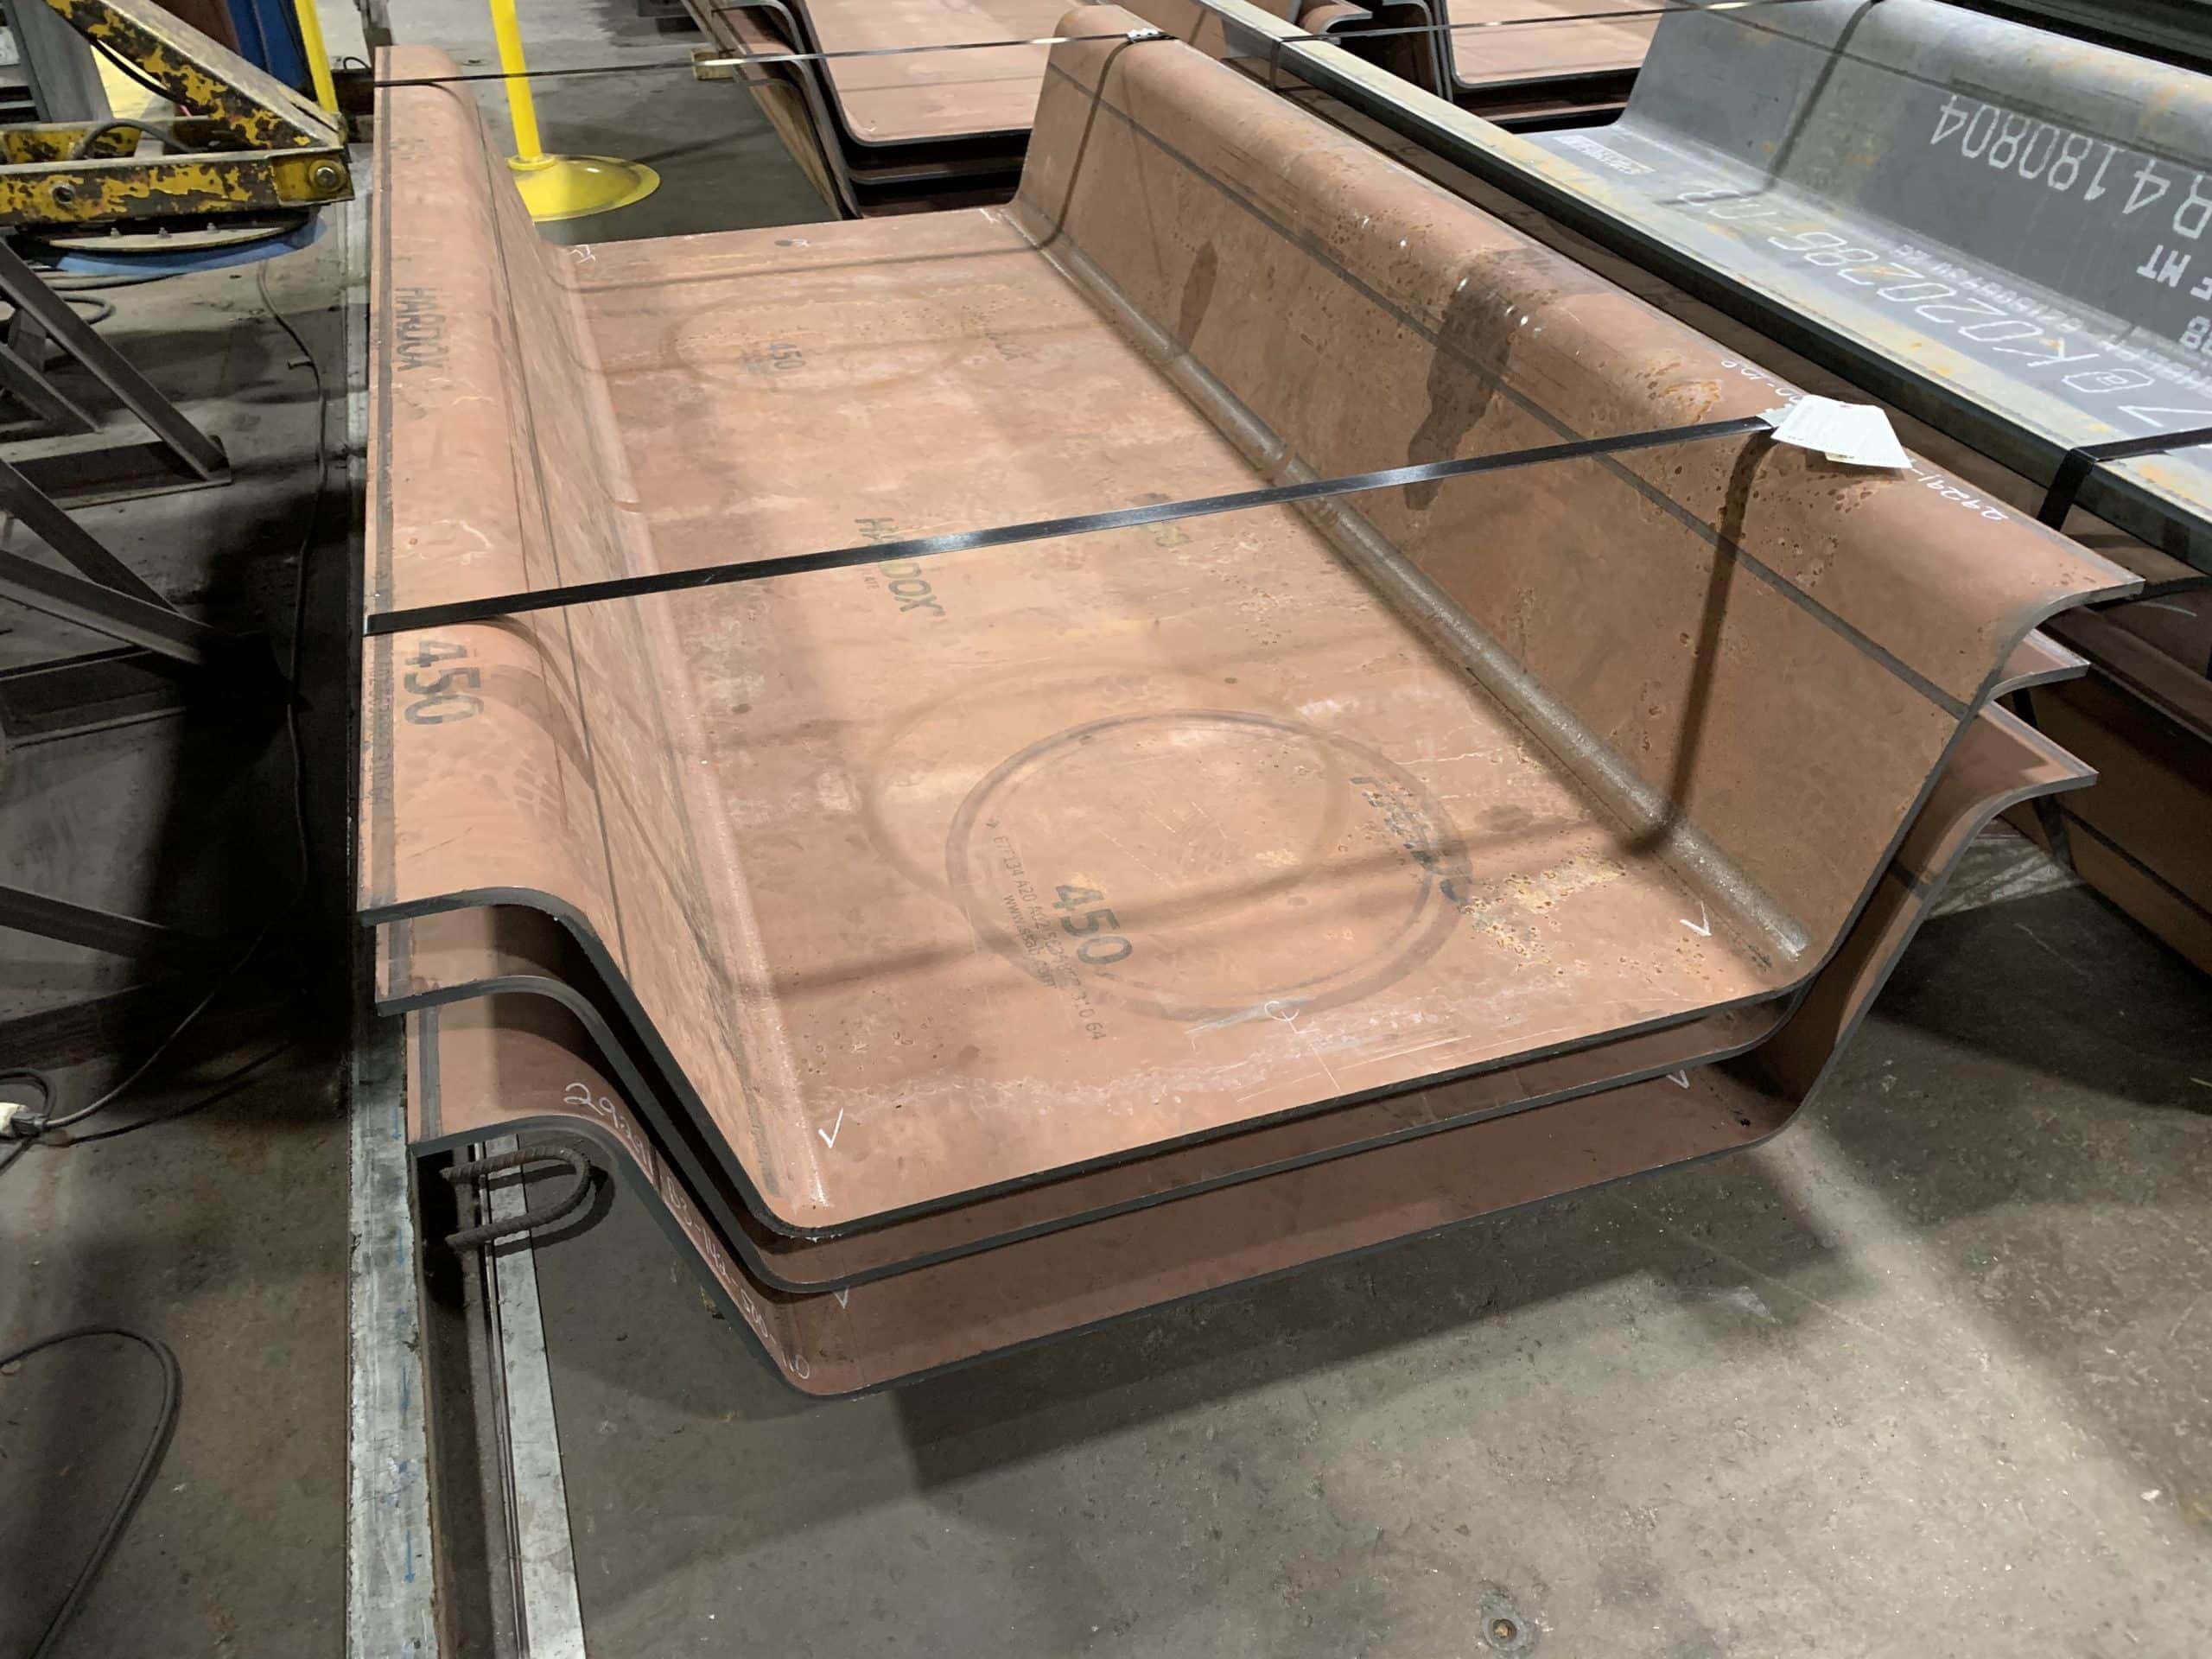
Fabrication d’acier Hardox – pliage

Centre de connaissances

Go to Top