
Novelty Structures fertigt Aluminiumbauteile in Auftragsfertigung an für verschiedene Industrieprojekte
- Warum benötigen wir Aluminiumbauteile?
- Anwendungsbereiche
- Warum eignet sich Aluminium gut für die Fertigung?
- Verarbeitung verschiedener Aluminiumlegierungen
- Hintergrund und Aufgabenstellung
- Technische Strategie und Qualitätskontrollsystem
- Kontrollsystem für die Serienfertigung
- Geschlossener Regelkreis zur Fehlerbehebung
- Projektaufgabe und Einschränkungen beim Werkzeugzugang
- DFM-Optimierung und hybride Fertigungsstrategie
- Vergleich der Fertigungsmethoden
- Klärung vor Freigabe für wiederkehrende Lieferungen
- Projektaufgabe und Produktionsengpässe
- Technische Strategie und kundenspezifische Vorrichtungskonstruktion
- Qualitätsprüfung und Prozesskontrolle
- Leistungsanalyse der Mehrfachspannvorrichtung
- Fazit für wiederkehrende Lieferungen
- Wie können wir Ihnen weiterhelfen?
- Was ist Aluminiumfertigung?
- Welche Legierungen werden häufig in der Aluminiumfertigung verwendet?
- Wie wird die Qualitätskontrolle in der Aluminiumfertigung gehandhabt?
- Häufige Oberflächenfehler in der Aluminiumfertigung und deren Behebung
- Wie verhindern Sie thermische Verformung beim Aluminiumschweißen?

Anwendungsbereiche
<p>
<p>
<p>

Warum eignet sich Aluminium gut für die Fertigung?
Verfahren zur Fertigung von Aluminiumbauteilen


Fallstudie 1: Qualität in der Serienfertigung von Aluminiumbauteilen
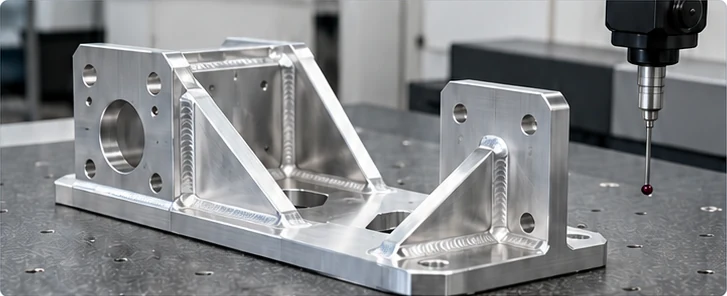
Prüfung einer Aluminiumbaugruppe
| Herausforderung | Lösung | Ergebnis |
|---|---|---|
| Sicherstellung einer 100% passgenauen Montage und funktionalen Ausrichtung bei wiederkehrenden Großserienaufträgen, ohne Maßdrift zwischen Chargen oder thermischen Verzug. | Einführung eines 4-teiligen Produktionskontrollsystems, ausgewogener Schweißfolgen und funktionaler Prüfungen an definierten Freigabestufen vor der Endfreigabe. | Vollständige Beseitigung passungsbedingter Verzögerungen an der Montagelinie, garantierte Prozessfähigkeit (Cpk) und lückenlose Rückverfolgbarkeit von der freigegebenen Zeichnung bis zum abschließenden KMG-Messbericht. |
Hintergrund und Aufgabenstellung
In der Serienfertigung von Aluminiumbauteilen zeigt sich Qualität daran, ob die Komponenten über eine gesamte Charge und über spätere Lieferungen hinweg gleichbleibend passen und funktionieren. Ein freigegebenes Erstmuster legt die Referenzspezifikation fest; gleichbleibende Ergebnisse bei wiederkehrenden Lieferungen erfordern jedoch einen streng dokumentierten und beherrschten Fertigungsprozess.
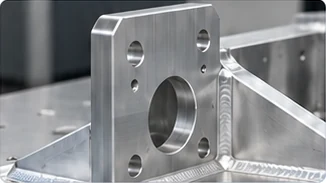
Detail der Montagefläche und Bohrungsposition
Ein führender OEM-Kunde benötigte die Serienproduktion komplexer geschweißter Aluminiumbaugruppen. In der Großserienfertigung von Aluminium sind wichtige Funktionsmerkmale wie Montageflächen, Bohrungspositionen, Fügespiele und die räumliche Gesamtausrichtung besonders anfällig für Maßabweichungen. Ohne systematische Qualitätskontrollen können übliche Werkstattrisiken wie Wärmebewegungen beim Schweißen, Rückfederung der Vorrichtung, nicht dokumentierte Rüständerungen und unkontrollierte Zeichnungsrevisionen kostspielige Stillstände an der Montagelinie verursachen.
Technische Strategie und Qualitätskontrollsystem
Zur Lösung dieser Herausforderungen der Serienfertigung führte Novelty Structures ein umfassendes vierstufiges Qualitätssicherungsverfahren ein, das technische Zeichnungen unmittelbar mit den Fertigungsprozessen in der Werkstatt und den Prüfungen an definierten Freigabestufen verknüpft.
Ermittlung kritischer Funktionsmerkmale: Vor Produktionsbeginn bestimmen die Engineering-Teams die für die Endmontage wesentlichen Merkmale, insbesondere Montageflächen, Bohrungspositionen, Fügespiele und die räumliche Gesamtausrichtung. Wiederkehrende Prüfungen dieser Merkmale in frühen Fertigungsstufen ermöglichen eine rechtzeitige Fehlererkennung, bevor nachgelagerte Bearbeitungen unnötige Kosten verursachen.
Vorrichtungen und Beherrschung des thermischen Verzugs: Bei geschweißten Aluminiumbaugruppen ist die Beherrschung wärmebedingter Bewegungen entscheidend. Präzise, steife Vorrichtungen in Verbindung mit einer ausgewogenen, symmetrischen Schweißfolge mindern thermischen Verzug. Die Einspannung verhindert zwar Bewegungen während des Schweißens, doch branchenspezifische Fertigungsnormen weisen darauf hin, dass eine starre Einspannung innere Eigenspannungen erzeugen kann. Daher erfolgt die abschließende Maßprüfung stets im freien Zustand nach dem Lösen der Teile aus der Schweißvorrichtung, um die tatsächliche geometrische Konformität sicherzustellen.
Kontrollsystem für die Serienfertigung
Um die Wiederholbarkeit bei Folgeaufträgen zu gewährleisten, beantwortet der Fertigungsablaufplan vier grundlegende Fragen zur Produktionskontrolle:
| Produktionsfrage | Eingeführte Fertigungskontrolle | Bedeutung für Technik und SEO |
|---|---|---|
| Was definiert ein akzeptables Bauteil? | Freigegebene Zeichnungsrevision mit eindeutig gekennzeichneten Funktionsmaßen und ausdrücklichen Toleranzgrenzen. | Gewährleistet klare Toleranzgrenzen für Montageanschlussflächen und die Ausrichtung von Lochbildern. |
| Wie wird die Charge zur Fertigung freigegeben? | Verpflichtende Prüfung und Freigabe des ersten Teils anhand vereinbarter Anforderungen vor dem vollständigen Serienlauf. | Verhindert, dass sich systematische Maschinenrüstfehler über gesamte Serienläufe vervielfachen. |
| Wie wird die Gleichmäßigkeit sichergestellt? | Dokumentierte Maschineneinstellungen, Zwischenprüfungen und festgelegte Eingriffsschwellen bei Maßdrift. | Erhält die Prozessfähigkeit (Cpk) und ermöglicht sofortige Eindämmungsmaßnahmen, bevor nicht spezifikationsgerechte Teile gefertigt werden. |
| Wie wird das Ergebnis beim nächsten Mal reproduziert? | Aufbewahrte Fertigungsanweisungen (SOP), Revisionsprotokolle und identifizierbare Produktionschargencodes. | Sichert perfekte Wiederholbarkeit bei Folgeaufträgen unabhängig von Bedienpersonal oder Anlagenbelegung. |
Geschlossener Regelkreis zur Fehlerbehebung
Bei einem Maßfehler ist die Korrektur des einzelnen Bauteils nur der erste Schritt. Das Qualitätsverfahren setzt einen geschlossenen Ablauf zur Fehlerbegrenzung um:
Für Einkaufsteams und Qualitätsverantwortliche ist eine klare, dokumentierte Verbindung zwischen Zeichnungsrevisionen, Fertigungsmethoden und Prüfergebnissen jeder Stufe der verlässlichste Nachweis der Fertigungsfähigkeit. Sie schafft wesentlich mehr Vertrauen als ein einfacher Endprüfstempel.
Fallstudie 2: Fertigungsgerechte Konstruktion (DFM) von Aluminiumbauteilen
| Herausforderung | Lösung | Ergebnis |
|---|---|---|
| Fertigung eines großen, komplexen Paneels aus Aluminium 5754 als durchgehendes Bauteil ohne Kollisionen mit dem Maschinenrahmen der Abkantpresse. | Optimierung durch fertigungsgerechte Konstruktion (DFM): Ersatz eines nicht biegbaren Einzelteils durch eine freigegebene Hybridbaugruppe aus lasergeschnittenen, umgeformten sowie WIG- und lasergeschweißten Teilen. | Vollständige Beseitigung des Maschinenkollisionsrisikos, perfekte geometrische Präzision, keinerlei Bauteilverformung und vereinfachte Serienbelieferung. |
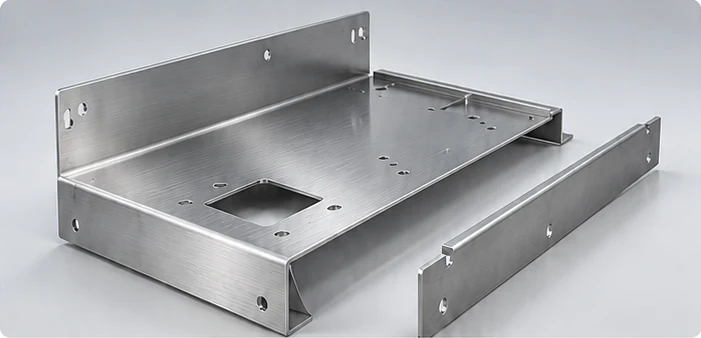
Umgeformtes Aluminiumpaneel
Projektaufgabe und Einschränkungen beim Werkzeugzugang
Ein Kunde von Novelty Structures bestellte die Fertigung eines maßgefertigten Paneels aus Aluminium 5754, das als einzelnes, ungeteiltes und durchgehendes Bauteil konstruiert war. Einteilige Paneele erscheinen auf technischen Zeichnungen zwar unkompliziert und minimieren die Teilezahl, können jedoch bei der Umformung in der Werkstatt unüberwindbare Fertigungshindernisse verursachen.
Bei der Fertigungsprüfung vor Produktionsbeginn erkannte die Kollisionssimulation eine kritische geometrische Einschränkung: Während der vorgesehenen Abkantfolge würde die komplexe Rückkantungsgeometrie des Paneels unmittelbar mit dem Maschinenrahmen der Abkantpresse kollidieren. Ein erzwungener Biegevorgang würde das Bauteil stark verformen, teure Werkzeuge beschädigen und zu unvertretbar hohen Ausschussquoten führen.
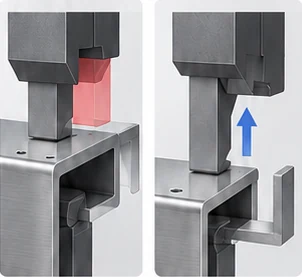
Werkzeugzugang
DFM-Optimierung und hybride Fertigungsstrategie
Die wesentliche wirtschaftliche Erkenntnis aus diesem Projekt lautet: Die Teilezahl allein bestimmt nicht die Fertigungseffizienz. Eine Konstruktion mit weniger Einzelteilen kann dennoch schwierige Handhabung oder eine physisch unmögliche Umformfolge erfordern.
Um weder Bauteiltoleranzen zu beeinträchtigen noch Werkstattverzögerungen zu riskieren, führte das Engineering-Team eine umfassende Prüfung der fertigungsgerechten Konstruktion (DFM) durch und schlug ein freigegebenes hybrides Fertigungsverfahren vor:
Vergleich der Fertigungsmethoden
Der Vergleich des ungeteilten Konzepts mit dem DFM-optimierten Hybridablauf zeigt deutliche Vorteile bei Prozessbeherrschung und Bauteilqualität:
| Fertigungsansatz | Werkzeugzugang und Geometrie | Prozessrisiken | Auswirkungen auf Produktion und SEO |
|---|---|---|---|
| Ungeteilte einteilige Konstruktion | Direkte Kollision mit dem Rahmen der Abkantpresse beim Biegen nachfolgender Flansche. | Hohes Risiko für Bauteilverformung, Rahmenkollisionen, hohe Ausschussquoten und Ausrichtungsfehler. | Für wiederkehrende Serienfertigung unpraktikabel; erfordert langsame manuelle Anpassungen in der Werkstatt. |
| DFM-Hybridbaugruppe (Laser + Umformen + Schweißen) | 100% ungehinderter Maschinenzugang beim Schneiden, Biegen und Schweißen. | Kein Kollisionsrisiko; enge Kontrolle des thermischen Verzugs durch Präzisionslaserschweißen. | Hohe Wiederholbarkeit, kurze Zykluszeiten, außergewöhnliche strukturelle Integrität und perfekte optische Oberflächenqualität. |
Klärung vor Freigabe für wiederkehrende Lieferungen
Für eine reibungslose Wiederholfertigung wurden diese Fertigungseinschränkungen vor der Chargenfreigabe vollständig geklärt. Der Kunde definierte die wesentlichen Anschlussflächen, optischen Anforderungen und zulässigen Fügestellen; das Engineering-Team legte eine machbare, standardisierte Produktionsfolge fest. Dieses vorausschauende DFM-Verfahren verhinderte, dass eine Konstruktionsgrenze zu wiederkehrenden Werkstattanpassungen führte.
Fallstudie 3: Kundenspezifische Mehrfachspannvorrichtung
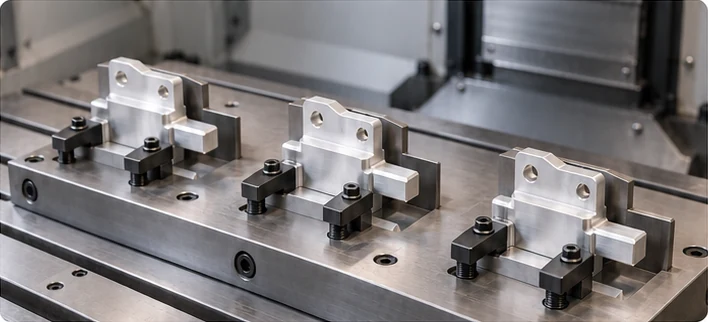
Dreifachspannvorrichtung für Aluminiumbauteile.
| Herausforderung | Lösung | Ergebnis |
|---|---|---|
| Hoher Aufwand für wiederholte Handhabung und behinderter Werkzeugzugang beim CNC-Bearbeiten einer Charge aus 28 kleinen, unregelmäßigen Aluminiumteilen mit vorstehenden seitlichen Anschlüssen. | Konstruktion einer kundenspezifischen Mehrfachspannvorrichtung, die drei Bauteile gleichzeitig aufnimmt und großzügige Freiräume um vorstehende Merkmale bietet. | Deutliche Verringerung manueller Rüsthandhabung, uneingeschränkter mehrachsiger Werkzeugzugang und außergewöhnliche Maßkonstanz zwischen den Spannpositionen bei allen 28 Teilen. |
Projektaufgabe und Produktionsengpässe
Bei einem dokumentierten Auftrag zur Präzisionsbearbeitung von 28 Aluminiumteilen stand das Produktionsteam vor einem erheblichen Handhabungsproblem: Das Bauteil war klein, unregelmäßig geformt und besaß einen deutlich vorstehenden seitlichen Anschluss.
Das Spannen in einem Standardschraubstock war nicht möglich, ohne den Schneidwerkzeugzugang zum vorstehenden Merkmal zu behindern. Zudem hätte das einzelne Laden, Ausrichten und Antasten jedes der 28 Bauteile in jedem Maschinenbeladezyklus erhebliche unproduktive Nebenzeiten verursacht, die Stückkosten stark erhöht und die Lieferzeiten verlängert.
Technische Strategie und kundenspezifische Vorrichtungskonstruktion
Zur Beseitigung dieser Handhabungsengpässe und Einschränkungen beim Werkzeugzugang konstruierte und fertigte Novelty Structures eine kundenspezifische Mehrfachspannvorrichtung, die gezielt an die komplexe Bauteilgeometrie angepasst war.
Qualitätsprüfung und Prozesskontrolle
Zur Sicherstellung der Maßgenauigkeit an allen Spannpositionen vor der Bearbeitung der vollständigen Charge:
Leistungsanalyse der Mehrfachspannvorrichtung
Ein direkter Vergleich zwischen herkömmlicher Einzelteilspannung und der kundenspezifischen Vorrichtung zeigt erhebliche Produktivitätsgewinne:
| Betriebsparameter | Standard-Einzelteilspannung | Kundenspezifische Vorrichtung mit 3 Spannpositionen | Leistungs- und Produktivitätsgewinn |
|---|---|---|---|
| Gespannte Teile je Aufspannung | 1 Teil pro Beladezyklus | 3 Teile pro Beladezyklus | 200% mehr Teile je Beladung des Maschinentisches |
| Nebenaufwand für Handhabung | Hoch (28 einzelne Teileaufspannungen) | Niedrig (insgesamt 10 Aufspannzyklen) | Deutliche Verringerung wiederholter Belade- und manueller Ausrichtzeiten (von 28 auf 10 Aufspannungen) |
| Werkzeugzugang zum seitlichen Anschluss | Durch Standardschraubstockbacken behindert | Uneingeschränkter Freiraum durch gezielt ausgelegte Freiraumtaschen | Vollständiger Schneidwerkzeugzugang bei maximalen Vorschüben und Spindeldrehzahlen |
| Maßwiederholbarkeit | Variabel (abhängig vom Einrichten durch den Bediener) | Sehr gleichmäßig (feste Bezüge) | Einheitliche Genauigkeit über alle 28 Teile ohne Positionsdrift |
Fazit für wiederkehrende Lieferungen
Die zentrale Erkenntnis für wiederkehrende Aufträge über Aluminiumbauteile ist, dass die Gesamtproduktivität ebenso von Beladung, Positionierung und Zwischenprüfungen abhängt wie von Schnittgeschwindigkeiten. Kundenspezifische Vorrichtungen machen wiederholte Bearbeitungsaufgaben zu effizienten, planbaren Fertigungsläufen, wenn Losgrößen und Bauteilgeometrien den anfänglichen Vorrichtungsaufwand rechtfertigen.
Wie können wir Ihnen weiterhelfen?
Aluminiumbauteile sind für Industrieprojekte unverzichtbar, und ihr Erfolg hängt von der sorgfältigen Auswahl der Auftragnehmer ab.
Novelty Structures fertigt hochwertige Aluminiumbauteile, die auf anspruchsvolle industrielle Anforderungen zugeschnitten sind.
Kontaktieren Sie unser Team, um Ihre Anforderungen im Detail zu besprechen.
Häufig gestellte Fragen
Die Aluminiumfertigung ist der Prozess des Formens, Gestaltens und Zusammenfügens von rohem Aluminium zu fertigen Komponenten oder Produkten. Sie umfasst verschiedene Techniken wie Schneiden, Biegen, Schweißen, Bearbeiten und Oberflächenveredelung, um spezifische Designanforderungen zu erfüllen.
- 1xxx-Serie: Reines Aluminium (99 %+), ausgezeichnete Korrosionsbeständigkeit, aber geringe Festigkeit. Wird für Chemietanks und elektrische Anwendungen verwendet.
- 2xxx-Serie: Aluminium-Kupfer-Legierungen, hohe Festigkeit, aber geringere Korrosionsbeständigkeit. Häufig in der Luft- und Raumfahrt.
- 5xxx-Serie: Aluminium-Magnesium-Legierungen, ausgezeichnete Korrosionsbeständigkeit und Schweißbarkeit. Häufig in der Schifffahrt und Automobilindustrie.
- 6xxx-Serie: Aluminium-Magnesium-Silizium-Legierungen, gute Balance aus Festigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit. Weit verbreitet im Bauwesen.
- 7xxx-Serie: Aluminium-Zink-Legierungen, sehr hohe Festigkeit, werden in der Luft- und Raumfahrt sowie in der Verteidigung eingesetzt.
Die Qualitätskontrolle stellt sicher, dass die gefertigten Komponenten die erforderlichen Spezifikationen und Toleranzen erfüllen. Wichtige Schritte sind:
- Maßprüfungen: Mit Messschiebern, Mikrometern und Koordinatenmessgeräten (KMG).
- Schweißnahtprüfungen: Zerstörungsfreie Prüfverfahren (ZfP) wie Röntgen- oder Ultraschallprüfungen zur Erkennung von Defekten.
- Oberflächengüteprüfungen: Sicherstellung konsistenter Oberflächen, Schichtdicken oder Eloxalschichten.
Materialprüfung: Überprüfung von Eigenschaften wie Zugfestigkeit und Härte mithilfe standardisierter Tests (z.B. ASTM-Standards).
Oberflächenfehler können während der Handhabung, Bearbeitung oder Veredelung auftreten.
| Defekt | Ursache | Lösung |
| Kratzer und Beulen | Schlechte Handhabung oder unzureichende Schutzmaßnahmen. | Verwenden Sie beim Transport und bei der Verarbeitung Schutzfolien. |
| Porosität | Unvollständige Entfernung von Oxyden oder Verunreinigungen während des Schweißens. | Reinigen Sie vor dem Schweißen gründlich und sorgen Sie für eine ausreichende Schutzgasabdeckung. |
| Verfärbung oder Fleckenbildung | Unsachgemäße Reinigung, Kontakt mit Feuchtigkeit oder Verunreinigung. | Verwenden Sie eine Eloxierung oder Pulverbeschichtung, und lagern Sie Aluminium in einer trockenen, kontrollierten Umgebung. |
| Oxidation | Natürliche Reaktion von Aluminium mit Luft zur Bildung von Oxidschichten. | Dies ist zwar natürlich, kann aber durch Oberflächenbehandlungen wie Eloxieren oder Lackieren kontrolliert werden. |
Die hohe Wärmeleitfähigkeit von Aluminium kann aufgrund ungleichmäßiger Erwärmung zu Verformungen führen.
Vorbeugende Maßnahmen:
- Vorwärmen: Reduziert Temperaturgradienten, insbesondere bei dickeren Abschnitten.
- Spannen und Vorrichtungen: Hält Teile fest in Position, um Verwerfungen zu minimieren.
- Kontrollierte Schweißgeschwindigkeit: Anpassen der Verfahrgeschwindigkeit und des Wärmeeintrags, um übermäßige Temperaturen zu vermeiden.
- Schweißreihenfolge: Abwechselnde Schweißstellen, um Spannungen auszugleichen.
Wissenszentrum